


| الكمية: | |
|---|---|
تتكون آلة التجميع اليدوية من ثلاثة أجزاء، محطة التجميع المسبق، محطة التثبيت ومحطة تجميع الملحقات. يتم تطبيقه على نوعين من قضبان التوصيل: النوع المكون من قطعتين والنوع ذو الأربع قطع. الوظيفة الرئيسية لهذه الآلة هي إصلاح موصل قضيب التوصيل بشكل مريح للتثبيت. سيتم تنفيذ جميع العمليات مثل التدوير والتثبيت وما إلى ذلك يدويًا.


تدعم آلة التجميع اليدوية تجميع قضبان التوصيل والتوصيل حسب سرعة المشغل. يجمع تكوينه المنشور بين أداة التثبيت اليدوية والأدوات الكهربائية، والتثبيت الميكانيكي أو الهيدروليكي، والتحكم في دواسة القدم أو الضغط على الزر. تستخدم منصة التجميع الأصلية محطات التجميع المسبق والتثبيت وتركيب الملحقات لقضبان التوصيل المكونة من قطعتين وأربع قطع. يحافظ هذا التخطيط على دعم الموصل بينما يقوم المشغلون بإكمال عمليات الانضمام المطلوبة. |  صورة المنتج الرسمية لـKiande Electric |
تستخدم الصفحة الحالية KD-Manual-Assembly-Machine، بينما يذكر السرد الخاص بها أيضًا النظام الأساسي KD-SDX/2(4)-6(4.5). تأكيد النموذج المطلوب ونطاق الأدوات. لا يتم استخدام أوصاف وقت الدورة المتضاربة كضمان للأداء.
| مواصفات | معلمة البيانات الفنية المنشورة |
|---|---|
| النموذج المنشور / | آلة التجميع اليدوية KD؛ منصة KD-SDX/2(4)-6(4.5) في السرد |
| وظيفة المعرف | التجميع والتوصيل اليدوي للقضيب |
| نطاق طول قضيب | 300 مم - 6000 مم |
| التوصيل نوع محطة العمل | تركيب يدوي + أدوات كهربائية |
| طريقة التثبيت | المشبك الميكانيكية / الهيدروليكية |
| التحكم | قابلة للتكوين حسب المواصفات المشتركة |
| في نطاق عزم الدوران | دواسة القدم / زر الضغط |
| مصدر الطاقة | 380 ~ 415VAC، 50 ~ 60 هرتز |
| وضع عمل | 0.5 – 0.7 ميجا باسكال |
| الإمداد بالهواء المضغوط | تجميع يسير بخطى المشغل |
الجمعية وتيرة المشغليتحكم المشغلون في تسلسل التجميع وتوقيته بدلاً من اتباع دورة تلقائية ثابتة. | اختيار لقطيتم إدراج ترتيبات المشابك الميكانيكية والهيدروليكية في صفحة المنتج الحالية. | أدوات الربط بالطاقةتجمع محطة العمل أداة تحديد المواقع اليدوية مع الأدوات الكهربائية. |
عزم الدوران الخاص المشتركنطاق عزم الدوران المنشور قابل للتكوين وفقًا لمواصفات المفصل. | تغطية الطوليسرد جدول المواصفات الحالي نطاق طول قضيب التوصيل من 300 مم إلى 6000 مم. | خيارات التحكميتوفر تشغيل دواسة القدم وزر الضغط في التكوين المنشور. |
وظائفالتجميع حسب سرعة المشغل - يتحكم المشغلون في تسلسل التجميع وتوقيته بدلاً من اتباع دورة تلقائية ثابتة. اختيار التثبيت — يتم إدراج ترتيبات التثبيت الميكانيكية والهيدروليكية في صفحة المنتج الحالية. أدوات التوصيل التي تعمل بالطاقة - تعمل محطة العمل على ربط أداة تحديد المواقع اليدوية بأدوات كهربائية. | مبدأ العمل
|
قضبان التوصيل من قطعتينالتجميع اليدوي لهيكل قضيب التوصيل المكون من قطعتين الموصوف في الصفحة الأصلية. | هياكل من أربع قطعوصلة مدعومة بالتركيبات لترتيب قضيب التوصيل المكون من أربع قطع. | تركيب الملحقاتمحطة عمل مخصصة للتجهيزات بعد عملية التثبيت. |
حدد المقطع العرضي لقضيب التوصيل وما إذا كان التثبيت ميكانيكيًا أو هيدروليكيًا مطلوبًا.
حدد أداة التثبيت وعزم دوران المفصل وطريقة التشغيل المفضلة.
ناقش أطوال وتسلسل محطات التجميع المسبق والانضمام والملحقات.
فحوصات القبول الموصى بها لآلة التجميع اليدوية:
المشبك صالحتأكد من أن التركيب يحمل قضيب التوصيل الفعلي دون إعاقة موضع الانضمام. | الإعداد المشتركتحقق من عزم الدوران والأدوات المحددة مقابل رسم الإنتاج. | وصول المشغلمراجعة الحركة والوصول حول مقطع طويل تمثيلي. |
تجربة الخط اليدويتقوم شركة Kiande بإدراج معدات إنتاج قضبان التوصيل اليدوية ضمن أنشطة التصنيع والتخصيص الخاصة بها. | الانضمام والاكسسواراتتغطي مجموعة منتجاتها الرسمية كلا من معدات الإنتاج وملحقات قضبان التوصيل. | الأقسام الهندسيةوتحدد الشركة أقسام التصميم الهندسي والإنتاج وما بعد البيع على موقعها الإلكتروني. |
يفصل الترتيب ثلاثي المراحل بين الإعداد والتثبيت وتركيب الملحقات.
يمكن مناقشة خيارات التثبيت والتشغيل مقابل وصلة التوصيل المحددة.
توفر الشركة المصنعة أيضًا خطوطًا نصف أوتوماتيكية وآلية لخطط الإنتاج المختلفة.
المعدات ذات الصلة لتخطيط التجميع اليدوي: خط التجميع شبه الأوتوماتيكي، , خط تجميع قضيب التوصيل الأوتوماتيكي، , خط الفحص اليدوي.
تصنيع الكابلات بسبار
عمليات تجميع Busway
التصنيع الكهربائي
{[ت0]}. تطوير المعدات اللازمة لتصنيع الكهرباء. يشمل نطاقها خطوط التجميع اليدوية وآلات الفحص وملحقات قضبان التوصيل. تدرج الشركة مقرها الرئيسي في سوتشو ومركز التصنيع الخاص بها في تشنجيانغ. | 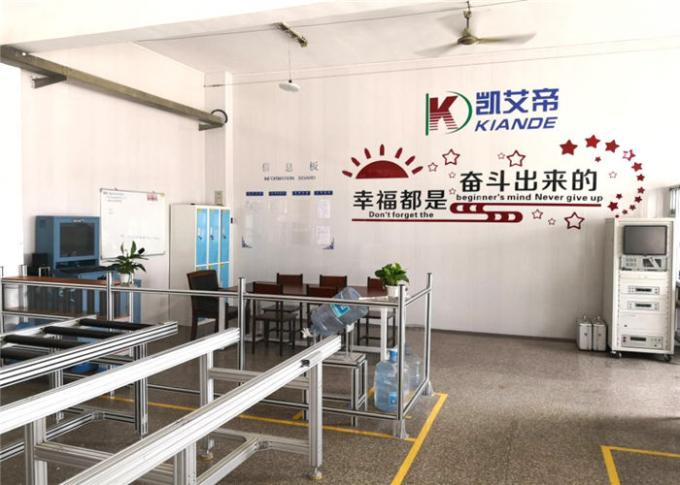 تم نشر مشهد المصنع على الموقع الرسمي الشقيق لـ Kiande |
توفير أبعاد القسم وتفاصيل المثبت والعمليات اليدوية المطلوبة.
حدد التركيبات والأدوات الكهربائية والملحقات في عرض الأسعار المفصل.
استخدم الأجزاء التمثيلية لمناقشة متطلبات الوصول إلى المشبك والانضمام.
يعرض الموقع الإلكتروني الرسمي لشركة Kiande وثيقة براءة اختراع لمعدات معالجة القنوات الناقلة. هذه وثيقة تكنولوجيا الشركة. ولا يُنشئ توافقًا مع CE أو شهادة ISO الحالية لكل تكوين للمنتج. |  وثيقة براءة اختراع منشورة من قبل الشركة |
يسرد الجدول الحالي 300 مم - 6000 مم. ويحدد وصف النظام الأساسي السابق أيضًا حدًا أقصى يبلغ 6000 مم؛ تأكيد ترتيب المباراة لأقصر الأقسام.
وضع العمل الخاص بها هو التجميع حسب سرعة المشغل. تصف منصة KD-SDX/2(4)-6(4.5) الأصلية التثبيت اليدوي والدوران اليدوي.
تم وصف كلا الهيكلين لمنصة KD-SDX/2(4)-6(4.5). قم بمطابقة تركيبات الرفع وترتيب المشبك مع الهيكل المقصود.
يسرد جدول KD-Manual-Assembly-Machine أدوات التثبيت الميكانيكية أو الهيدروليكية. يعتمد الاختيار النهائي على هندسة المفصل والقضيب.
يحدد الجدول الحالي 380 ~ 415 فولت تيار متردد عند 50 ~ 60 هرتز وإمداد هوائي يبلغ 0.5-0.7 ميجا باسكال.
لا توجد دورة ثابتة تنطبق على كل تكوين. يحدد جدول KD-Manual-Assembly-Machine الحالي وضع وتيرة المشغل، لذلك يجب مراجعة الأدوات وحجم القسم واستخدام المحطة.


