
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-09 المنشأ:محرر الموقع


ترسي سلامة مبيت قناة التوصيل الأساس للتوزيع الآمن للطاقة والموثوقية الميدانية على المدى الطويل. عندما يقوم المقاولون الكهربائيون بالإبلاغ عن دخول الرطوبة أو الترهل الهيكلي في الموقع، فإن السبب الجذري نادرًا ما ينشأ من أخطاء التثبيت. تعود هذه العيوب في كثير من الأحيان إلى الاختلالات الدقيقة أثناء مرحلة التصنيع. يؤدي التثبيت غير المتناسق أثناء عملية التثبيت إلى تشويه الغلاف وتصنيفات حماية الدخول (IP) للخطر وإعادة العمل المكلفة. عندما تتغير البثق المعدني حتى بجزء من المليمتر قبل تثبيت البرشام، فإن الفجوة البينية الناتجة تخلق اختناقات شديدة في إنتاجية التصنيع. إنه يعرض للخطر قدرة النظام على التخلص من المياه في التطبيقات الخارجية، مما يؤدي إلى حدوث أخطاء من مرحلة إلى أخرى. يتطلب تحقيق تفاوتات الفجوة الصفرية تقييم آليات تثبيت محددة. بدءًا من التركيبات اليدوية الأساسية وحتى الأنظمة المتقدمة التي تعمل بمحرك مؤازر، يجب أن تضمن الطريقة المختارة وضعًا دقيقًا للبرشام عبر مختلف الملفات الشخصية. يتطلب التكامل السلس مع وحدات التوصيل دقة الأبعاد المطلقة.
يعد ضغط التثبيت المتسق والموزع أمرًا إلزاميًا لمنع تشوه الغلاف وضمان قوة القص عبر الوصلات المثبتة.
تعتبر العلب المثبتة والمثبتة بشكل صحيح متفوقة في اعتدال التغيرات في درجات الحرارة والتمدد الحراري مقارنة بالبدائل المثبتة بمسامير، بشرط الحفاظ على تفاوتات التصنيع بشكل صارم.
إن الاختيار بين التثبيت الهوائي والهيدروليكي والميكانيكي المؤازر يحدد وقت الدورة والقدرة على التكيف لآلة تثبيت قضيب التوصيل.
تتطلب الأشكال الهندسية المعقدة، مثل تلك التي يتم التعامل معها بواسطة آلة تجميع قضيب الكوع أو الأقسام التي تتطلب صناديق الإقلاع، تركيبات تثبيت متعددة المحاور وقابلة للبرمجة للحفاظ على المحاذاة.
يتطلب الانتقال من التثبيت اليدوي إلى التثبيت شبه التلقائي أو التثبيت الآلي بالكامل تقييم حجم الإنتاج ومزيج الملفات ومعايير الامتثال المطلوبة لـ NEMA/IEC.
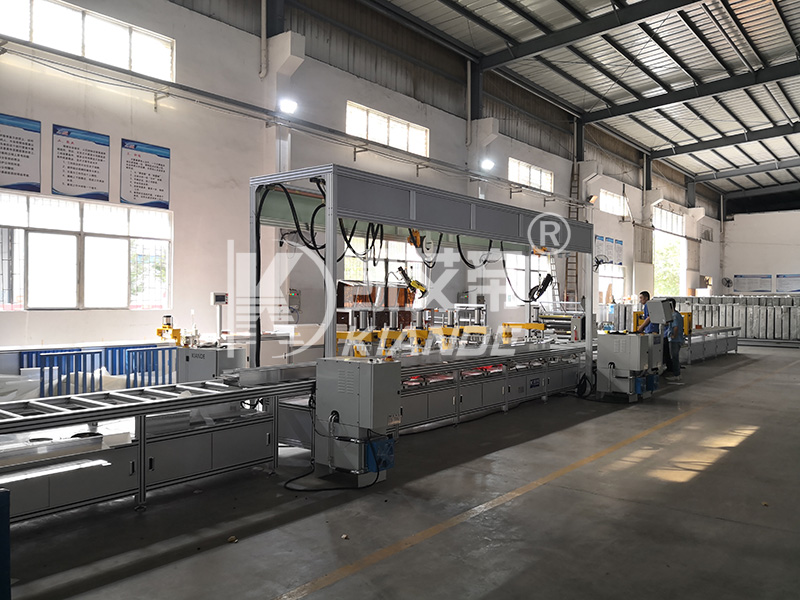
تتوقف عملية التثبيت الناجحة على تحقيق تزاوج خالٍ من الفجوة بين نصفي الهيكل قبل أن يخترق البرشام المعدن. يعتبر التثبيت الدقيق بمثابة الشرط الأساسي لتحقيق هذه النتيجة في أي خط إنتاج للقناة الناقلة . تتضمن معايير النجاح على أرضية المصنع الغياب التام لانبعاج المواد، والمحاذاة الدقيقة لفتحة البرشام، وتوزيع الضغط الموحد على طول البثق بالكامل. عندما تتم معايرة قوى التثبيت بشكل مثالي، تقوم المسامير ذاتية الثقب أو المسامير الصلبة بتثبيت الطبقات المعدنية معًا دون إحداث كسور إجهاد داخلية. يضمن هذا التناغم الميكانيكي أن يحافظ العلبة على سلامتها الهيكلية تحت الأحمال الكهربائية الثقيلة.
غالبًا ما يزن المصنعون التثبيت مقابل مفاصل الإسكان المثبتة بمسامير أو الملحومة. يقدم اللحام حرارة شديدة، والتي تشوه الألومنيوم الرقيق وتدمر الطلاءات الواقية المطبقة مسبقًا. تتطلب الوصلات المسدودة عزمًا يدويًا، وإدخال أجهزة بارزة، وكثيرًا ما يتم فكها تحت اهتزاز مستمر يبلغ 60 هرتز. يوفر التثبيت مرونة فائقة ضد الدراجات الحرارية والاهتزاز الميكانيكي. ويعتمد نجاحها كليًا على دقة مرحلة التثبيت المسبق. إذا فشل نظام التثبيت في ضغط نصفي الهيكل بالكامل، فإن البرشام يتوسع بين الطبقات المعدنية. وهذا يخلق مفصلًا ضعيفًا وغير محكم الغلق ويفشل عند تعرضه لأقل قدر من الضغط.
يؤثر التثبيت الدقيق بشكل مباشر على كيفية أداء قناة الناقل أثناء التثبيت في الموقع والعمر التشغيلي. تفتقر العلب المثبتة بشكل سيء إلى الصلابة الهيكلية. خلال حدث ماس كهربائى، تواجه قضبان التوصيل قوى تنافر كهرومغناطيسية هائلة. إذا كان السكن مثبتًا ومثبتًا بشكل سيئ، فيمكن لهذه القوى الداخلية أن تدمر العلبة حرفيًا. يتحمل الغلاف المثبت والمثبت بشكل صارم تيارات الأعطال الداخلية بالإضافة إلى الضغوط الخارجية الناتجة عن دعامات التعليق ووحدات الدعم الرأسية ومشابك الشعاع دون التواء. يعتمد مقاولو الموقع على مشابك الحزم لتأمين القناة إلى الهياكل الفولاذية. إذا كانت أبعاد المبيت منحرفة بسبب التثبيت السيئ، فلن تستقر أجهزة التثبيت بشكل متساوٍ، مما يؤدي إلى توزيع الحمل بشكل غير آمن.
يمتد تأثير التصنيع الناتج عن سوء التثبيت إلى ما هو أبعد من العيوب الجمالية البسيطة. يؤدي عدم المحاذاة إلى إجبار أداة التثبيت على الضرب خارج المركز. يؤدي هذا بشكل روتيني إلى كسر لقمة الحفر، وإتلاف السندان، وينتج عنه هياكل من الألومنيوم أو الفولاذ. كل ملليمتر من الانحراف يزيد من معدل الخردة. النظر في تكلفة العمالة لإعادة العمل. يستغرق حفر برشام سيئ، وإعادة ضبط الهيكل، وإعادة التثبيت وقتًا أطول بعشر مرات من الدورة الآلية الأولية. في حالة تلف البثق أثناء إزالة البرشام، يجب إلغاء القسم بأكمله أو إنقاذه بشكل كبير.
تشمل العيوب الشائعة الناتجة عن سوء التثبيت ما يلي:
انقلاب البرشام: فشل ذيل البرشام في التوهج بشكل صحيح لأن الطبقات المعدنية انفصلت أثناء الاصطدام.
تكسير البثق: تحدث كسور الإجهاد الموضعية عندما يجبر ضغط التثبيت غير المتساوي شكل الألومنيوم على الخروج من هندسته الطبيعية.
ضغط الحشية: يضغط نصفي الهيكل المنحرفين بشكل غير متساوٍ على موانع الطقس الداخلية، مما يخلق مسارات مباشرة لدخول الرطوبة.
جرجر شريط الطور: تحتك الموصلات الداخلية بالجزء الداخلي المشوه للمبيت، مما يؤدي إلى تدهور عزل مايلر أو الإيبوكسي بمرور الوقت.
تحدد القوة الميكانيكية المطبقة على غلاف قناة التوصيل جودة البرشام النهائي. تتطلب بيئات الإنتاج المختلفة أساليب متميزة لتطبيق هذه القوة والحفاظ عليها. إن اختيار الآلية المناسبة لآلة تثبيت قضيب التوصيل يحدد أوقات الدورة، وجداول الصيانة، والقيود المادية للمواد التي تتم معالجتها.
يستخدم التثبيت الهوائي الهواء المضغوط لقيادة الأسطوانات، مما يوفر تطبيق ضغط سريع وموحد. الميزة الأساسية للأنظمة التي تعمل بالهواء هي سرعة تشغيلها. يتم نشر الأسطوانات وسحبها في أجزاء من الثانية، مما يجعلها عالية الكفاءة لسير العمل المستمر. يمكن للمشغلين ضبط قوة التثبيت عن طريق تنظيم ضغط الهواء عبر الفتحات المضمنة.
تتضمن أفضل حالة استخدام للتثبيت الهوائي التثبيت المتكرر عالي السرعة لمقاطع قناة التوصيل المستقيمة القياسية المصنوعة من الألومنيوم القياسي. في هذه السيناريوهات، تكون قوة الإمساك المطلوبة معتدلة، وتكون الأولوية للسرعة. الأنظمة الهوائية لها قيود واضحة. هم عرضة للغاية لانخفاض ضغط الهواء في المنشأة. إذا قامت دورات الضاغط أو الآلات المتعددة بسحب الهواء في وقت واحد، فقد تنخفض قوة التثبيت للحظات، مما يؤدي إلى برشام مفكك. ولمقاومة انخفاض الضغط، غالبًا ما تقوم المنشآت بتركيب خزانات تراكم مخصصة مباشرة على الماكينة. وهذا يضمن احتياطيًا موضعيًا من الهواء المضغوط، مما يضمن أن المشبك الأخير للتحول يضرب بنفس القوة تمامًا مثل الأول.
يستخدم التثبيت الهيدروليكي سائلًا مضغوطًا لتوفير قوة إمساك عالية ومستدامة بشكل استثنائي. على عكس الهواء، السائل الهيدروليكي غير قابل للضغط. بمجرد تعشيق المشبك، فإنه يُغلق نصفي الهيكل معًا بضغط هائل لا ينضب. وهذا يلغي أي خطر للتحول المادي أثناء التأثير العنيف لعملية التثبيت.
يتفوق هذا النظام عند معالجة العبوات الثقيلة وقنوات النقل ذات التيار العالي. عندما تقاوم صلابة المبيت بقوة الهواء القياسية، توفر المكونات الهيدروليكية العضلات اللازمة لإجبار المعدن على التسطيح. يمكن أن تؤثر بيئات المصنع ذات التقلبات الشديدة في درجات الحرارة على لزوجة السائل الهيدروليكي، مما يتطلب تعديلات موسمية للحفاظ على سرعات تثبيت ثابتة. على الرغم من ذلك، عند معالجة العلب الفولاذية مقاس 14 أو 12 مقاسًا، تظل المكونات الهيدروليكية هي الخيار بلا منازع. وتشمل المقايضات سرعات تشغيل أبطأ مقارنة بعلم الخصائص الهوائية وبصمة ميكانيكية أكثر تعقيدًا تتطلب مضخات وخزانات وخراطيم معززة.
يمثل التثبيت الميكانيكي المؤازر أعلى مستوى من التحكم الدقيق. تستخدم هذه الطريقة محركات مؤازرة كهربائية مقترنة بمسامير كروية أو مشغلات خطية لتوفير تحكم في القوة والموقع قابل للبرمجة ودقيق للغاية. تستخدم الأنظمة المؤازرة ردود فعل الحلقة المغلقة، حيث تراقب باستمرار الضغط الدقيق المطبق على الهيكل وتضبطه في الوقت الفعلي.
هذه التكنولوجيا هي الخيار الأمثل لخطوط الإنتاج عالية الخلط التي تتطلب تغييرات متكررة. نظرًا لأنه يتم التحكم في القوة رقميًا، يمكن للمشغلين التبديل على الفور من تثبيت الفولاذ الثقيل إلى الألومنيوم ذي المقياس الرقيق دون المخاطرة بالتشوه. تقوم أجهزة التشفير عالية الدقة بتتبع موضع المشبك وصولاً إلى الميكرون. وهذا يعني أن النظام يمكنه اكتشاف ما إذا كان هناك جسم غريب، مثل غسالة متناثرة أو نشارة معدنية، محاصر بين نصفي الهيكل قبل تطبيق الحمولة الكاملة، مما يمنع الخردة المكلفة. إنه يزيل تقلبات الضغط في علم الخصائص الهوائية وفوضى الصيانة للمكونات الهيدروليكية، على الرغم من أنه يتطلب نفقات رأسمالية أولية أعلى.
| آلية التثبيت | مصدر الطاقة الأساسي | تناسق القوة | أفضل تطبيق | متطلبات الصيانة | الأساسية |
|---|---|---|---|---|---|
| هوائي | الهواء المضغوط (80-120 رطل لكل بوصة مربعة) | معتدل (يخضع لسقوط الخط) | مقاطع ألومنيوم مستقيمة قياسية | غير كافية للألواح الفولاذية السميكة | استبدال فلتر الهواء، وفحص ختم الاسطوانة |
| هيدروليكي | سائل مضغوط (حتى 3000 رطل لكل بوصة مربعة) | عالية وصلبة للغاية | مساكن فولاذية شديدة التحمل وعالية التيار | تشغيل أبطأ، ومخاطر التسرب | مراقبة مستوى السوائل، وفحص الخراطيم، وخدمة المضخة |
| مؤازرة ميكانيكية | محركات سيرفو كهربائية | مثالي (ردود الفعل ذات الحلقة المغلقة) | خطوط عالية المزيج، وتحمل محكم لمقاومة الطقس | ارتفاع النفقات الرأسمالية الأولية والتعقيد | تشحيم الكرة اللولبية ومعايرة البرامج |
تؤثر درجة الأتمتة المدمجة في عملية التثبيت بشكل مباشر على تكاليف العمالة، وإنتاجية الإنتاج، واتساق مراقبة الجودة. يجب على الشركات المصنعة مواءمة اختياراتها للمعدات مع أحجام الإنتاج الفعلية وتعقيد كتالوجات منتجاتها.
تعتمد آلة تجميع قضبان التوصيل اليدوية بشكل كبير على تدخل المشغل. يستخدم العمال مشابك تبديل يتم تشغيلها يدويًا، أو مشابك لولبية، أو أذرع رافعة بسيطة لتأمين الهيكل قبل التثبيت. الميزة الأساسية هي النفقات الرأسمالية الأولية المنخفضة بشكل استثنائي. تتميز عمليات الإعداد اليدوية بمرونة عالية ولا تتطلب أي برمجة أو صيانة معقدة تقريبًا.
المقايضات كبيرة. يقدم التثبيت اليدوي خطرًا كبيرًا لحدوث خطأ بشري. قد يفشل المشغلون في ربط المشبك بشكل كامل، مما يؤدي إلى تطبيق ضغط غير متساوٍ عبر طول القناة الناقلة. مع ظهور إرهاق المشغل طوال نوبة العمل، تتباطأ أوقات الدورات وترتفع معدلات العيوب. يعد هذا الأسلوب مناسبًا فقط للنماذج الأولية، أو الأقسام المخصصة لمرة واحدة، أو عمليات الإنتاج ذات الحجم المنخفض للغاية حيث لا تكون السرعة عاملاً.
في إعداد تجميع قضيب التوصيل شبه الأوتوماتيكي ، يصبح سير العمل مزيجًا من البراعة البشرية ودقة الماكينة. يقوم المشغل يدويًا بتحميل نصفي المبيت وقضبان التوصيل الداخلية في الرقصة. بمجرد تحديد موضعها، تطبق الماكينة تثبيتًا هوائيًا أو هيدروليكيًا آليًا بضغطة زر أو دواسة القدم. فقط بعد أن تؤكد المستشعرات ضغط التثبيت الأمثل، يبدأ المشغل تسلسل التثبيت.
يوازن هذا المستوى من الأتمتة بين التكلفة والتكرار بشكل مثالي. إنه يقلل بشكل كبير من إجهاد المشغل من خلال التخلص من الإجهاد الجسدي الناتج عن التثبيت اليدوي. أنه يحسن اتساق المحاذاة. تطبق المشابك الآلية نفس القوة بالضبط في كل مرة، مما يضمن تكاملًا أفضل لوحدات الانضمام والحفاظ على تفاوتات الأبعاد الصارمة عبر دفعات الإنتاج الكبيرة.
تقوم الأنظمة المؤتمتة بالكامل بإزالة المشغل من منطقة التجميع المباشرة. تتميز هذه الإعدادات بأنظمة تغذية الناقل مع أجهزة استشعار تحديد المواقع الآلية، والتثبيت المتزامن متعدد المناطق، ورؤوس التثبيت الآلية. يتحرك الغلاف إلى داخل الخلية، ويتم تعشيق المشابك تلقائيًا بناءً على الباركود أو بيانات RFID، وتقوم الرؤوس الآلية بتنفيذ نمط البرشام بدقة أقل من المليمتر.
في حين أن هذا النهج يتطلب تكلفة أولية عالية وتكاملًا معقدًا للبرامج، فإنه يوفر أقصى قدر من الإنتاجية. توفر الخطوط الآلية بالكامل إمكانية التحقق من تسجيل بيانات عزم الدوران والضغط لكل برشام، مما يضمن إمكانية التتبع المطلق لضمان الجودة. وتنخفض معدلات العيوب إلى ما يقرب من الصفر، مما يجعل هذا الخيار الوحيد القابل للتطبيق للمصانع الضخمة التي تزود مشاريع البنية التحتية التجارية واسعة النطاق.
يتطلب الانتقال من التثبيت اليدوي إلى التثبيت الآلي اتباع نهج تدريجي:
توحيد ملف التعريف: قم بمراجعة جميع ملفات تعريف البثق للتأكد من أنها تشترك في نقاط مرجعية مشتركة يمكن للمشابك الآلية الإمساك بها.
تحليل وقت الدورة: قم بقياس الثواني الدقيقة المفقودة بسبب تثبيت التبديل اليدوي مقابل السرعة المتوقعة للتشغيل الهوائي.
تكامل المستشعر: قم بتركيب محولات الضغط على أدوات التثبيت شبه الأوتوماتيكية الموجودة لجمع بيانات القوة الأساسية قبل الانتقال إلى الخلايا الآلية بالكامل.
الاختبار التجريبي: قم بتشغيل مجموعة محدودة من المقاطع المستقيمة من خلال المشابك الآلية الجديدة للتحقق من عدم تفاوت الفجوة قبل تجربة الأكواع المعقدة.
تمثل أقسام قناة الناقل المستقيمة القياسية جزءًا فقط من نظام توزيع الطاقة الكامل. تتطلب التركيبات في العالم الحقيقي التنقل حول العوارض الهيكلية، وتغيير الارتفاعات، والاستفادة من تغذية الطاقة الرئيسية. يقدم تصنيع هذه الأشكال الهندسية المعقدة تحديات شديدة في التثبيت.
تتطلب معالجة الأشكال L، وT-offs، وZ-bends من خلال آلة تجميع قضيب الكوع أدوات متخصصة. لا يمكنك استخدام أدوات التثبيت القياسية ذات الخط المستقيم لهذه الملفات الشخصية. يمتلك المرفقون توزيعًا غير متساوٍ للوزن ومراكز ثقل معقدة. إذا تم تثبيته بشكل غير صحيح، فإن وزن الانحناء الكابولي سوف يؤدي إلى خروج الهيكل عن المحاذاة. غالبًا ما يتطلب تثبيت المرفق طرقًا لأداة خارج المحور، مما يعني أن قوة التثبيت يجب أن تقاوم الضغط الجانبي من رأس التثبيت، وليس فقط الضغط الرأسي.
تتميز أقسام القناة المصممة لإيواء صناديق الإقلاع أو الاتصال بوحدات الدعم الرأسية بفتحات متخصصة ونقاط تثبيت معززة. يتطلب تثبيت هذه الأقسام عناية فائقة. تكون المنطقة المحيطة بنافذة التوصيل أضعف من الناحية الهيكلية حتى يتم ضبط البرشام. يجب أن تقوم تركيبات التثبيت بسد هذه الفجوات دون سحق إطار النافذة. يعد ضمان التثبيت المتدفق حول نقاط التكامل هذه أمرًا بالغ الأهمية. إذا انتفخ المبيت، فلن يتم تثبيت صندوق الإقلاع بشكل صحيح، مما يؤدي إلى خطر وميض قوسي شديد أثناء التشغيل الميداني.
لمكافحة الالتواء والضغط غير المتساوي على الأشكال الهندسية المعقدة، يجب على الشركات المصنعة نشر حلول تثبيت متعددة المحاور. تدعم هذه الرقصات المعيارية المخصصة القناة الناقلة من نواقل متعددة في وقت واحد. بينما تقوم المشابك الرأسية بضغط النصفين العلوي والسفلي، فإن المشابك الأفقية تدفع إلى الداخل لضمان بقاء الجوانب الجانبية ثابتة تمامًا. تعمل هذه القوة متعددة الاتجاهات على قفل المجموعة بأكملها في مصفوفة صلبة، مما يمنع أي حركات دقيقة أثناء إدخال البرشام.
في المنشأة التي تنتج مسارات مستقيمة وأكواع معقدة، يكون وقت التوقف عن العمل هو عدو الربحية. لا يمكن المبالغة في أهمية تركيبات التثبيت سريعة التحرير. يجب أن يكون المشغلون قادرين على التبديل بين أدوات المقطع المستقيم وتكوينات الكوع وعقد الاتصال المتخصصة في دقائق وليس ساعات. إن استخدام كتل التثبيت المعيارية مع لوحات التثبيت القياسية يسمح للمصنع بتدوير الإنتاج بسرعة مع الحفاظ على التفاوتات الصارمة المطلوبة للتثبيت الدقيق.
يجب أن تتضمن أنظمة التثبيت المعيارية الفعالة ما يلي:
تركيبات هوائية سريعة الفصل لتبديل خطوط الهواء بدون أدوات يدوية.
كتل فاصل مرمزة بالألوان لتتناسب مع تقييمات تيار قناة الناقل المحددة.
آليات قفل مغناطيسية أو ماسكة لمحاذاة الرقصة السريعة.
وسادات اتصال من اليوريثان غير قابلة للتشوه والتي يمكن استبدالها بشكل مستقل عن جسم المشبك الفولاذي الرئيسي.
يتطلب شراء نظام التثبيت تقييمًا استراتيجيًا لكيفية ترجمة ميزات الماكينة مباشرةً إلى الأداء الميداني. يجب أن تنظر الفرق الهندسية إلى ما هو أبعد من المواصفات الأساسية وتحلل كيفية دعم المعدات للامتثال الشامل وقابلية التوسع.
يجب أن ترتبط كل ميزة في نظام التثبيت بنتيجة تصنيع محددة. تسمح مناطق الضغط المستقلة للآلة بتطبيق مستويات مختلفة من القوة على طول قناة واحدة. تعمل هذه الميزة على إزالة الفجوات الدقيقة بشكل مباشر في مجموعات الإسكان متعددة القطع حيث قد يختلف سمك المادة قليلاً. تضمن أنظمة التثبيت المجهزة بأجهزة استشعار للضغط التعشيقي عدم إطلاق رأس التثبيت إذا انخفضت قوة التثبيت إلى ما دون الحد المطلوب، وبالتالي منع إنشاء وصلات ضعيفة ومعرضة للقص.
تتطور متطلبات التصنيع. يجب تقييم نظام التثبيت بناءً على قدرته على التوسع. قم بتقييم مدى سهولة ترقية النظام الهوائي إلى التحكم الميكانيكي المؤازر دون الحاجة إلى هدم كامل للخط الحالي. تسمح إطارات الماكينة المعيارية التي تقبل ترقيات الأتمتة المُثبتة بمسامير للمصنعين بتوزيع نفقاتهم الرأسمالية بمرور الوقت. يجب أن يتواصل نظام التثبيت أيضًا بسلاسة مع آلات التشكيل الأولية ومحطات الاختبار النهائية عبر البروتوكولات الصناعية القياسية مثل PROFINET أو EtherNet/IP.
الاختبار النهائي لنظام التثبيت هو ما إذا كان المنتج النهائي يجتاز اختبارات الشهادات الصارمة. تدعم دقة التثبيت بشكل مباشر تفاوتات التصنيع المطلوبة لاجتياز اختبارات التغليف NEMA وUL وIEC. بالنسبة لقنوات النقل الخارجية، يجب أن يتخلص الغلاف من الماء بشكل فعال ويمنع دخول الغبار. إذا ترك نظام التثبيت فجوة بمقدار 0.5 مم بين نصفي المبيت، فإن الإجراء الشعري سوف يسحب الرطوبة مباشرة إلى قضبان التوصيل الحية. يضمن التثبيت الدقيق ضغط الحشيات وفقًا لمواصفاتها الهندسية الدقيقة، مما يضمن التوافق مع IP65 أو IP67 ومنع حالات الفشل الكارثية في المجال.
يؤدي نشر تقنية التثبيت الجديدة إلى مخاطر تشغيلية محددة. يتيح التعرف على أوضاع الفشل هذه مبكرًا للفرق الهندسية تنفيذ استراتيجيات تخفيف قوية، وحماية كل من المعدات والمنتج النهائي.
إن استخدام القوة المفرطة ضار تمامًا مثل استخدام القليل جدًا. تعمل الأغطية المصنوعة من الألومنيوم رفيعة الحجم بشكل مفرط على سحق المظهر الداخلي. يؤدي هذا التشوه إلى الإضرار بملاءمة وحدات الربط ويمكن أن يؤدي إلى تلف العزل الداخلي الذي يغلف الموصلات النحاسية أو الألومنيوم. يتضمن التخفيف تنفيذ أنظمة ردود فعل القوة التي يتم التحكم فيها بواسطة المؤازرة والتي تتوقف عن ممارسة الضغط في المللي ثانية التي يتم فيها الوصول إلى القوة المستهدفة. بالنسبة للأنظمة الهوائية، قم بتركيب منظمات ضغط رقمية دقيقة على جميع خطوط الهواء وقم بإغلاقها لمنع تعديلات المشغل غير المصرح بها.
تسمح قوة التثبيت غير الكافية للأجزاء المعدنية بالتحرك أثناء التأثير العنيف للتثبيت. وهذا يخلق ثقوبًا طويلة ويقلل من قدرة الهيكل على تحمل التغيرات في درجات الحرارة والضغط الميكانيكي. سوف تعاني المفاصل المثبتة تحت التثبيت في النهاية من قص البرشام. يتطلب التخفيف استخدام صفائف التثبيت متعددة النقاط لتوزيع القوة بالتساوي. دمج الحد الأدنى من أقفال الضغط في PLC الخاص بالماكينة. إذا اكتشف المستشعر انخفاضًا في الضغط، يقوم التعشيق بإيقاف آلة التثبيت على الفور، مما يجبر المشغل على حل المشكلة قبل إنتاج جزء معيب.
يؤدي الاتصال المستمر بالمعدن على المعدن إلى تحلل وسادات التثبيت على مدى آلاف الدورات. عندما تتآكل الوسادات، يحدث انحراف في المحاذاة، مما يدفع موضع البرشام ببطء إلى خارج نطاق التسامح. يفرض التخفيف تحديد أداة فولاذية مقوية للمناطق عالية التأثير. بالنسبة للمناطق التي تتلامس مع الهيكل المطلي أو المؤكسد، استخدم وسادات اتصال من اليوريثان غير قابلة للتشوه. قم بوضع جدول صارم للصيانة الوقائية يتطلب إجراء فحوصات معايرة أسبوعية واستبدال الفوط شهريًا بناءً على عدد الدورات.
قم بمراجعة معلمات الإنتاج الحالية لديك، بما في ذلك الحجم اليومي، وسمك مادة الغلاف، ونسبة المقاطع المستقيمة إلى الكوع، لتحديد قوة التثبيت اللازمة.
اطلب دراسات شاملة لوقت الدورة من موردي المعدات استنادًا إلى ملفات تعريف البثق المحددة الخاصة بك للتحقق من صحة مطالبات الإنتاجية.
إجراء تشغيل تجريبي مادي باستخدام مواد الإسكان العينة لفحص التسامح مع الفجوة الصفرية وقوة القص للمفصل المبرشم.
قم بتقييم خيارات الأدوات المعيارية للبائع للتأكد من قدرة نظام التثبيت على التكيف مع توسعات خط الإنتاج المستقبلية دون الحاجة إلى آلات جديدة تمامًا.
ج: يعتمد ضغط التثبيت الأمثل كليًا على مادة الغلاف وسمكه. يتطلب الألمنيوم الرقيق عادةً ضغطًا أقل، حوالي 60 إلى 80 رطل لكل بوصة مربعة على نظام هوائي، لمنع سحق البثق. تتطلب المساكن الفولاذية للخدمة الشاقة حمولة أعلى بكثير، وغالبًا ما تتطلب أنظمة هيدروليكية. يجب أن يؤدي الضغط الدقيق إلى ضغط الطبقات المعدنية دون التسبب في تشوه هيكلي.
ج: تستخدم المقاطع المستقيمة أدوات تثبيت خطية أو من أعلى إلى أسفل أو من جانب إلى جانب والتي تطبق ضغطًا موحدًا على طول محور واحد. تتطلب أقسام الكوع تثبيتًا متعدد المحاور. نظرًا لأن المرفقين لديهم توزيع غير متساوٍ للوزن وزوايا خارج المحور، يجب أن تدعم أدوات الرقص المخصصة الانحناء من ناقلات متعددة لمنع الغلاف من الالتواء أثناء إدخال البرشام.
ج: نعم، تتميز العديد من الآلات اليدوية بإطارات معيارية تسمح بالتعديل التحديثي. يمكن استبدال مشابك التبديل اليدوية بأسطوانات هوائية ونظام تشغيل أساسي لدواسة القدم. تعمل هذه الترقية على تقليل إجهاد المشغل بشكل كبير وتحسين اتساق الضغط، على الرغم من أنها لن توفر إمكانات تسجيل البيانات لنظام مؤتمت بالكامل.
ج: يحدث تشوه المبيت في المقام الأول بسبب الإفراط في التثبيت أو عدم محاذاة الأدوات. إذا تجاوز الضغط الهوائي أو الهيدروليكي قوة الخضوع الهيكلية لقذف الألومنيوم، فسوف ينكسر المظهر الجانبي. ويحدث التشوه أيضًا في حالة تآكل وسادات التثبيت، مما يتسبب في توزيع غير متساوٍ للقوة مما يؤدي إلى اعوجاج المعدن قبل أن يضرب البرشام.
ج: يعتمد تصنيف IP على الحشيات المضغوطة بشكل مثالي والاتصال من المعدن إلى المعدن. إذا فشلت طريقة التثبيت في تثبيت نصفي المبيت معًا بإحكام أثناء التثبيت، تتشكل فجوات صغيرة على طول خط التماس. تسمح هذه الفجوات للعمل الشعري بسحب المياه إلى الداخل، مما يؤدي إلى تدمير قدرة القناة الناقلة على التخلص من المياه والتسبب في حدوث أعطال كهربائية.
ج: يجب أن تخضع تركيبات التثبيت لفحص بصري يوميًا للتحقق من تآكل الوسادة وتراكم الحطام. يجب أن تتم المعايرة الرسمية لأجهزة استشعار الضغط، مثل منظمات الهواء أو خلايا التحميل المؤازرة، شهريًا أو ربع سنويًا، اعتمادًا على حجم الدورة. تمنع الصيانة الصارمة انحراف المحاذاة وتضمن جودة التثبيت المتسقة.

