
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-20 المنشأ:محرر الموقع


هل تكلف الأخطاء البشرية وقت المصنع وأمواله وسمعته التي اكتسبها بشق الأنفس؟ في مجال التصنيع الكهربائي عالي المخاطر، غالبًا ما يمهد إدخال البيانات يدويًا الطريق للتمريرات الخاطئة أو المعدات التالفة بشكل كارثي. عندما يضطر الفني إلى إدخال معايير معقدة تحت ضغط حصص الإنتاج المحدودة، فإن الأخطاء أمر لا مفر منه. ولحسن الحظ، فإن الجسر بين التصنيع المادي والأتمتة الرقمية لم يكن أقوى من أي وقت مضى. ومن خلال الاستفادة من بيانات الباركود، يمكن للمنشآت أتمتة اختيار برنامج الاختبار بشكل كامل. وهذا يزيل بشكل منهجي المخاطر المرتبطة بالتعب البشري. في هذا الدليل الشامل، سنستكشف كيف تعمل أنظمة المسح الذكية على تبسيط العمليات. سنقوم بمقارنة الإعدادات القديمة مع الحلول الآلية الحديثة وسنساعدك على اختيار البنية التحتية الدقيقة اللازمة لتأمين منشأتك في المستقبل.
القضاء التام على الأخطاء: يؤدي استخدام بيانات الباركود المضمنة إلى أتمتة اختيار برامج الاختبار، وإزالة أخطاء ضغطات المفاتيح البشرية بشكل منهجي، وضمان بروتوكولات اختبار عالية الدقة وقابلة للتكرار.
التكامل الرقمي السلس: تتواصل ماسحات الباركود الصناعية على الفور مع وحدات التحكم المنطقية القابلة للبرمجة وأنظمة تنفيذ التصنيع لتحميل المعلمات الدقيقة تلقائيًا مباشرة في آلات الاختبار.
إمكانية التتبع الكامل: يتم تسجيل كل مكون يتم تقييمه بدقة في قاعدة بيانات مركزية، مما يسهل الامتثال التنظيمي الصارم ومراقبة الجودة القوية من مرحلة التجميع الأولية وحتى الشحن النهائي.
قابلية التوسع التشغيلي: يؤدي الانتقال من محطات العمل اليدوية القديمة إلى حلول التشخيص الآلية إلى زيادة إنتاجية الإنتاج بشكل كبير مع تقديم عائد سريع وقابل للقياس على الاستثمار.
وبالنظر إلى مسارات القطاع الأوسع، فإن صناعة التصنيع الكهربائية تشهد تحولًا نموذجيًا هائلاً مدفوعًا بمبادئ المصنع الذكي. تكشف تحليلات السوق الأخيرة أن الهيئات التنظيمية العالمية تفرض تفويضات أكثر صرامة للامتثال والتتبع لشبكات توزيع الطاقة. ونتيجة لذلك، هناك طلب متزايد على مستوى الصناعة على أطر مراقبة الجودة القائمة على البيانات. تتخلى الشركات المصنعة الرائدة بسرعة عن محطات الاختبار المنعزلة وغير المتصلة بالإنترنت. وبدلاً من ذلك، يفضل هذا الاتجاه بشدة الأنظمة البيئية المترابطة حيث لا تؤدي بيانات الباركود المضمنة إلى تفعيل بروتوكولات الاختبار الفوري فحسب، بل تغذي أيضًا خوارزميات الصيانة التنبؤية ونماذج التوأم الرقمية الشاملة. يعمل هذا المحور الاستراتيجي على تحويل ضمان الجودة من مجرد نقطة تفتيش تفاعلية إلى ركيزة استباقية للغاية للتصنيع الحديث.
في قطاع التوزيع الكهربائي، يعد الاختبار أكثر بكثير من مجرد نقطة تفتيش روتينية لمراقبة الجودة. إنها مهمة أمنية حاسمة وغير قابلة للتفاوض. يتطلب الإعداد الحديث الذي يستخدم معدات اختبار قنوات النقل المتقدمة عمليات تحقق صارمة قبل نشر أي منتج في ناطحات السحاب التجارية أو شبكات الطاقة الصناعية الثقيلة. تشتمل هذه التقييمات الإلزامية عادةً على اختبارات عالية الإمكانات، والتحقق من استمرارية الأرض، وقياس دقيق لمقاومة العزل. الهدف النهائي هو ضمان قدرة الحافلة على تحمل الأحمال الكهربائية المحددة دون الخضوع للفشل أو الدوائر القصيرة أو المخاطر التي تهدد الحياة.
نادرًا ما تتمتع مرافق التصنيع الحديثة برفاهية إنتاج نوع واحد موحد من قضبان التوصيل يومًا بعد يوم. وبدلاً من ذلك، يعمل المصنع القياسي وفقًا لجدول إنتاج عالي المزيج ومتغير الحجم. خلال نوبة عمل واحدة، قد يحمل الناقل قضبان توصيل تتميز بمواصفات مختلفة إلى حد كبير. تشمل هذه الاختلافات تصنيفات جهد مميزة مثل 400 فولت مقابل 1000 فولت، وتكوينات طورية فريدة مثل 3 أسلاك ثلاثية الطور مقابل 3 أطوار 5 أسلاك، وأطوال مادية متفاوتة بشكل كبير، وتقييمات تيار تمتد من 400 أمبير متواضع إلى 6300 أمبير ضخم. يتطلب كل تكوين محدد بروتوكول اختبار مخصص للغاية. إن تطبيق تشخيص عام واحد يناسب الجميع على مكون مخصص للغاية يؤدي إلى إضعاف سلامة إطار ضمان الجودة بأكمله بشكل كبير.
تخيل أرضية مصنع مزدحمة حيث يتم تكليف المشغل بإدخال معلمات الاختبار يدويًا في محطة لمئات من وحدات النحاس الثقيلة في كل نوبة عمل. وتحت وهج الإضاءة الصناعية والوتيرة المتواصلة للناقل، يظهر الإرهاق المعرفي حتماً. والاعتماد على هذه المنهجية اليدوية محفوف بمخاطر هائلة. العواقب التشغيلية لأخطاء ضغط المفاتيح هذه شديدة. إذا اختار الفني عن طريق الخطأ برنامج اختبار عالي الجهد 1000 فولت لقضيب توصيل مقدر بـ 400 فولت فقط، فإن الجهد الزائد سوف يحرق العزل بشكل دائم، مما يؤدي إلى خردة باهظة الثمن وفورية. وعلى العكس من ذلك، يؤدي تطبيق اختبار الجهد المنخفض على مكون عالي الجهد إلى حدوث تمريرة خاطئة. يسمح هذا السيناريو الخطير للمنتج المعيب بمغادرة المنشأة، مما يخلق مشكلات خطيرة تتعلق بالمسؤولية ويفتح الباب أمام حرائق كهربائية كارثية في الميدان.
للتخفيف من الالتزامات المرتبطة بالإدخال اليدوي، تعمل مرافق التفكير المستقبلي بقوة على تنفيذ الأتمتة التي تعتمد على الرمز الشريطي. تعمل هذه التكنولوجيا بمثابة الجهاز العصبي الحيوي لأرضية المصنع. فهو يتيح بيئة اختبار مضمونة بدون استخدام اليدين تتفاعل ديناميكيًا مع المنتج الموجود أمامه مباشرةً.
قبل وقت طويل من دخول قضيب التوصيل المصنوع من النحاس أو الألومنيوم المصقول إلى غرفة الاختبار، تبدأ رحلة الأتمتة. خلال مراحل التصنيع الأولية، يتم نقش معرف فريد - عادةً ما يكون عبارة عن مصفوفة بيانات قوية ثنائية الأبعاد أو رمز QR عالي الكثافة - بالليزر أو يتم تثبيته بشكل آمن عبر ملصق مقاوم للحرارة على المكون. لا يحتوي هذا الرمز الشريطي فقط على سلسلة عشوائية من الأرقام. فهو يتضمن ثروة من بيانات الإنتاج الهامة. يشتمل الكود الصناعي القياسي للمكونات الكهربائية بشكل آمن على معرف أمر العمل الفريد، وSKU الدقيق للمنتج، وتقييم الجهد المعين، وتكوين المرحلة. في إعدادات المؤسسات المتقدمة للغاية، يعمل هذا الرمز كمفتاح رقمي أساسي، حيث يربط المعدن المادي مباشرة بتوأم رقمي شامل مخزن على الخادم المحلي أو السحابة.
تعتمد الآلية الأساسية لاختيار الاختبار الآلي على اتصال سلس وعالي السرعة بين الماسح الضوئي الفعلي والنظام البيئي الشامل للبرامج في المصنع. ومع اقتراب قضيب التوصيل الثقيل من محطة التشخيص، يلتقط ماسح ضوئي صناعي متين الرمز في جزء من الثانية. يتم نقل هذه البيانات الممسوحة ضوئيًا على الفور عبر بروتوكولات الاتصال الصناعية القوية إلى وحدة التحكم المنطقية القابلة للبرمجة. تقوم وحدة التحكم بعد ذلك بالاستعلام عن قاعدة البيانات المركزية، والإشارة إلى معرف أمر العمل الممسوح ضوئيًا. وفي غضون ميلي ثانية، يحدد النظام المواصفات الهندسية الدقيقة لتلك الوحدة المحددة ويسترجع وصفة الاختبار المقابلة.
علاوة على ذلك، بمجرد أن يسترد البرنامج الوصفة الصحيحة، فإنه يدفع تلقائيًا هذه المعلمات إلى آلة الاختبار. يقوم البرنامج على الفور بتأمين مستويات الجهد المطلوبة، والمدة الدقيقة لاختبار الإجهاد الكهربائي، وقيم عتبة النجاح أو الفشل المحددة، مثل الحد الأقصى المسموح به لتيار التسرب. نظرًا لأن هذه العملية المعقدة لا تتطلب أي ضغطات يدوية على الإطلاق، فإن دور المشغل يتحول بشكل أساسي من إدخال البيانات الممل إلى مراقبة العملية عالية المستوى. يمنع النظام فعليًا بدء الاختبار ما لم تتطابق المعلمات المحملة تمامًا مع متطلبات الرمز الشريطي الممسوح ضوئيًا، مما يؤدي إلى إنشاء حلقة تشغيلية غير قابلة للكسر.
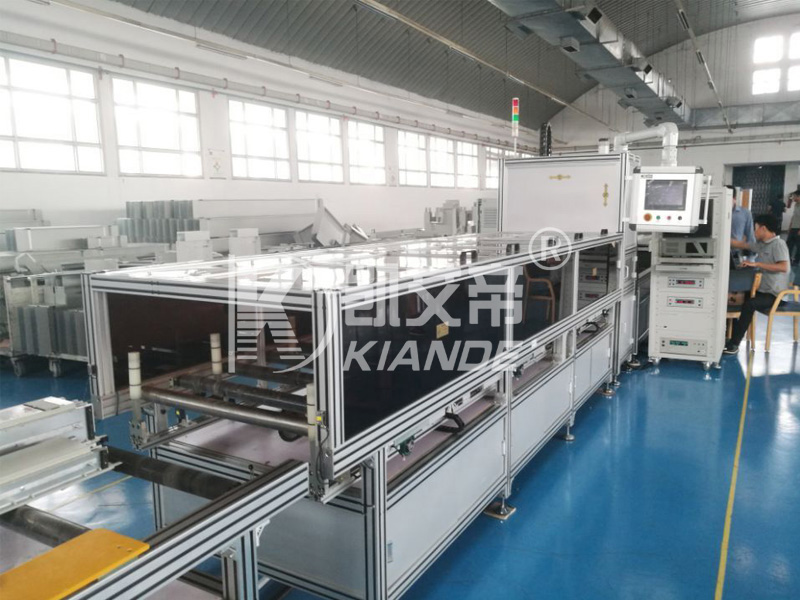
بالنسبة لمديري المصانع ومهندسي التصنيع الذين يقومون بتقييم ترقيات البنية التحتية، فإن فهم الهدف والاختلافات الميكانيكية بين أنظمة الاختبار القديمة والآلية أمر بالغ الأهمية لحساب العائدات طويلة الأجل. يؤدي استبدال خط فحص القضبان اليدوي بنظير آلي إلى تحويل إيقاع الإنتاج بالكامل.
فيما يلي مقارنة فنية تفصيلية للمنهجيتين المتميزتين استنادًا إلى المعلمات الهندسية الواقعية.
| الميزة الأساسية | لخط الفحص اليدوي | آلة الفحص الأوتوماتيكية |
|---|---|---|
| اختيار المعلمة | الإدخال اليدوي للوحة المفاتيح بواسطة المشغل، يكون عرضة بشدة لأخطاء ضغطات المفاتيح. | يتم التحميل تلقائيًا عبر مسح الباركود بالمللي ثانية، مما يضمن عدم وجود أخطاء في الاختيار. |
| وقت الدورة النموذجي | من 5 إلى 8 دقائق لكل وحدة بسبب التوصيل اليدوي وملاحة البرنامج. | أقل من دقيقتين لكل وحدة مع الناقلات الآلية والاتصالات الهوائية الآلية. |
| قدرات الاختبار | تخضع للمعايرة اليدوية، وغالبًا ما تكون محدودة في التحمل المستمر للجهد العالي. | جهد يتحمل المعايرة التلقائية يصل إلى 5000 فولت تيار متردد أو 6000 فولت تيار مستمر، بالإضافة إلى استمرارية الأرض الدقيقة. |
| إمكانية تتبع البيانات | السجلات الورقية المجزأة أو جداول البيانات الأساسية، مما يزيد من تعقيد عمليات تدقيق الامتثال. | التكامل في الوقت الفعلي بنسبة 100 بالمائة مع قواعد البيانات المحلية لإمكانية التتبع المطلقة. |
| متطلبات العمل | يتطلب فني كهربائي ذو مهارات عالية لتفسير مخططات الاختبار. | لا يتطلب سوى مشغل ماكينة قياسي لمراقبة العمليات على مستوى عالٍ. |
عند تحديد محطات تشخيصية جديدة لمنشأة ما، يجب على صناع القرار النظر إلى ما هو أبعد من الوظائف الكهربائية الأساسية. تعتمد الفعالية الحقيقية لنظام الاختبار الآلي بشكل كبير على جودة مكوناته الفرعية وقدرته الفطرية على التعامل مع شبكات المصانع الحالية.
في بيئة عالية الإنتاجية، تتحرك قضبان التوصيل بشكل مستمر على طول الناقلات الميكانيكية. قد يختلف الاتجاه الدقيق للرمز الشريطي اعتمادًا على كيفية قيام الذراع الآلية أو المعالج البشري بوضع المكون على الخط. تتطلب الماسحات الضوئية الاتجاهية القياسية محاذاة دقيقة، مما يؤدي حتمًا إلى حدوث أخطاء محبطة في القراءة ويوقف الإنتاج. لذلك، يعد تحديد الماسحات الضوئية متعددة الاتجاهات من الدرجة الصناعية مطلبًا إلزاميًا. تستخدم هذه الأجهزة البصرية المتطورة خوارزميات تصوير معقدة لالتقاط الرموز وفك تشفيرها من أي زاوية. مزودًا بإضاءة مستقطبة لاختراق وهج النحاس أو الألومنيوم العاكس، يضمن نظام المسح القوي أن آلة فحص شريط التوصيل الأوتوماتيكية تتلقى البيانات الصحيحة على الفور، بغض النظر عن سرعة الناقل أو الإضاءة المحيطة بالمصنع.
تكون الأجهزة في نهاية المطاف بنفس فعالية البرنامج الذي يبث الحياة فيه. لكي تتمكن بيانات الباركود من تشغيل برنامج اختبار بنجاح، يجب أن تتواصل وحدة التحكم الداخلية للجهاز بسلاسة مع برنامج الإدارة الشامل لمصنعك. عند ترقية الأرضية الخاصة بك، تأكد من أن المعدات الجديدة تدعم بروتوكولات الاتصالات الصناعية المفتوحة مثل PROFINET أو EtherNet/IP أو Modbus TCP. يضمن هذا التوافق الأصلي أنه عند مسح رمز ما، يمكن للجهاز الاستعلام عن قاعدة البيانات المركزية وسحب وصفة الاختبار دون الاعتماد على برامج وسيطة باهظة الثمن ومكلفة ومخصصة.
يتضمن الاختبار الكهربائي جهدًا مميتًا يشكل مخاطر شديدة إذا تمت إدارته بشكل سيء. يمكن للاختبار عالي الإمكانات تطبيق آلاف الفولتات للتحقق من سلامة العزل. يعمل تكامل الباركود على رفع مستوى سلامة الأرضيات بشكل كبير من خلال الأقفال الديناميكية الآلية. على وجه التحديد، عندما يقرأ الماسح الضوئي الكود ويحدد أن اختبار الجهد العالي وشيك، تقوم وحدة التحكم تلقائيًا بتشغيل آليات السلامة المادية. يتم إغلاق أبواب الغرف الثقيلة، ويتم تنشيط الستائر الضوئية غير المرئية، وتومض إشارات التحذير قبل تطبيق فولت واحد. يمنع هذا النهج القائم على البيانات للسلامة فعليًا المشغلين من تجاوز البروتوكولات المهمة، وبالتالي التخفيف من المخاطر المرعبة الناجمة عن ومضات القوس الكهربائي.
لا يقتصر نشر تقنية الباركود على مجرد تثبيت الماسح الضوئي على إطار الآلة. فهو يتطلب تنسيقًا ميكانيكيًا ورقميًا استراتيجيًا عبر سير عمل التصنيع بأكمله لضمان تدفق البيانات بشكل منطقي.
إن الموضع الفعلي للقارئات الضوئية على طول خط التجميع التلقائي لقضيب التوصيل يحدد سيولة إنتاجك. يجب نشر الماسحات الضوئية في نقاط الطريق الإستراتيجية لتكوين بيئة تتبع وتتبع مستمرة. يجب أن يتم وضع الماسح الضوئي الأساسي مباشرة بعد تقاطع التجميع الأولي للتحقق من أن المقاطع النحاسية الصحيحة والمواد العازلة قد تم تزاوجها وفقًا لأمر العمل الرقمي. ومع ذلك، فإن الموضع الأكثر أهمية هو مباشرة عند مدخل غرفة الاختبار. تمنح قراءة الكود هنا البرنامج الثواني القليلة الحرجة التي يحتاجها لتنزيل المعلمات وتكوين المرحلات الداخلية قبل أن يتوقف شريط التوصيل، مما يلغي وقت الخمول.
يقوم النظام الذكي بأكثر من مجرد بدء الاختبارات. إنه يخلق نظامًا بيئيًا مغلقًا لضمان الجودة. عندما تنتهي دورة التشخيص، يتم ربط النتائج الدقيقة - النجاح والفشل وقيم المقاومة الدقيقة وتيار التسرب - على الفور وبشكل دائم مرة أخرى بهذا الرمز الشريطي المحدد في الخادم المركزي. في حالة مرور أحد المكونات، ترسل وحدة التحكم إشارة إلى الناقل لتوجيهه نحو قطاع التعبئة والتغليف. وفي حالة فشلها، يقوم النظام تلقائيًا بإعادة توجيه الوحدة الثقيلة إلى تحفيز إعادة العمل المحدد. يمكن للفني في محطة إعادة العمل بعد ذلك مسح الرمز ضوئيًا باستخدام جهاز محمول باليد لعرض السبب الدقيق للفشل على الفور. وهذا يزيل التخمين الممل ويضمن عدم وصول المنتجات المعيبة إلى العميل النهائي عن طريق الخطأ.
بالنسبة لصناع القرار المالي، يجب تبرير الإنفاق الرأسمالي على التشغيل الآلي الجديد من خلال عائد واضح وقوي على الاستثمار. يوفر الانتقال إلى نظام آلي يعتمد على الرمز الشريطي فوائد مالية قابلة للقياس بدرجة كبيرة عبر نواقل تشغيلية متعددة.
في الإعداد اليدوي التقليدي، يجب أن يمتلك المشغلون تدريبًا فنيًا مكثفًا لفك رموز المخططات الهندسية المعقدة، وفهم تقييمات الجهد الدقيقة، ومعلمات الإدخال دون أخطاء مطبعية. وهذا يتطلب فترات تأهيل طويلة وأجور أعلى للفنيين المتخصصين. ومن خلال أتمتة اختيار المعلمة عبر الرموز الشريطية الضوئية، يتم التخلص فعليًا من العبء المعرفي الواقع على المشغل. يمكن للمرافق نشر مشغلي الآلات القياسيين بدلاً من الفنيين الكهربائيين ذوي التخصص العالي للإشراف على الخط. ويتم استعادة الدقائق التي تم إهدارها سابقًا في إدخال البيانات يدويًا، مما يسمح لنفس القوى العاملة بالضبط بإنتاج كميات أكبر بشكل ملحوظ في كل نوبة عمل.
وعلى النقيض من الأنظمة الآلية، فإن الخطأ البشري في اختيار الاختبار هو السبب الجذري الرئيسي للنجاحات الخاطئة. إذا قام أحد المشغلين باختبار شريط توصيل بجهد 1000 فولت عن طريق الخطأ باستخدام برنامج 400 فولت، فسوف تنجح الوحدة على الرغم من احتوائها على عيوب في العزل قد تفشل في ظل ظروف التشغيل الواقعية. إذا تم تركيب شريط التوصيل هذا الذي لم يتم اختباره جيدًا في مركز بيانات تجاري، فقد يؤدي ذلك إلى حرائق كهربائية كارثية ومطالبات مسؤولية ضخمة. يضمن اختيار الاختبار الآلي الالتزام المطلق بالمواصفات الهندسية. إن الحماية المالية ضد استدعاء منتج واحد فقط تدفع في كثير من الأحيان ثمن جهاز الفحص الآلي بأكمله عدة مرات.
تظل فعالية المعدات بشكل عام هي المعيار الذهبي لقياس إنتاجية التصنيع، والتي يتم حسابها من خلال ضرب التوافر والأداء والجودة. يعمل تكامل الباركود على رفع مستوى المقاييس الثلاثة في وقت واحد. إنه يعزز التوفر من خلال تقليل وقت الإعداد بين دفعات المنتج المميزة. إنه يعزز الأداء من خلال السماح للآلة بالعمل بأقصى وقت للدورة الميكانيكية. وأخيرًا، فإنه يعزز الجودة من خلال القضاء على التمريرات الخاطئة وأتمتة توجيه الخردة، مما يدفع عائدات التمريرة الأولى إلى الاقتراب من الكمال.
يعد الاستثمار في الآلات الآلية الثقيلة قرارًا تشغيليًا هائلاً. يجب أن تعتمد اختيار المعدات الخاصة بك على مقاييس الإنتاج الملموسة بدلاً من الميزات المجردة. يتوقف النجاح النهائي لهذه الترقية على اختيار تكوين المعدات القادر على توفير أجهزة صناعية قوية مقترنة بتكامل برمجي متطور.
أولا، قم بتحليل حجم الإنتاج الخاص بك والمزيج. إذا كانت منشأتك تقوم بمعالجة أقل من 50 وحدة لكل وردية مع الحد الأدنى من الاختلاف، فقد تكون محطة شبه آلية مزودة بماسحات ضوئية محمولة كافية. ومع ذلك، إذا كان مصنعك يتعامل مع جدول خلط عالي يتجاوز 100 وحدة يوميًا، فأنت بحاجة إلى آلة فحص مؤتمتة بالكامل تتميز بناقلات آلية واستعلام في قاعدة البيانات في الوقت الفعلي لمنع الاختناقات الهائلة.
ثانيًا، التحقق من إمكانيات المصافحة للبرنامج. لا تشتري أجهزة معزولة. تأكد من أن الشركة المصنعة للمعدات توفر برامج تشغيل أصلية لبرنامج تخطيط موارد مؤسستك المحدد. يجب أن يقدم البائع المثالي تخصيصًا ميكانيكيًا عميقًا لمواءمة معدات الاختبار الجديدة مع ارتفاعات الناقل الحالية والأعمدة الهيكلية ومناطق الأمان. ابحث عن الشركاء الذين يقدمون دعمًا شاملاً لما بعد البيع، بما في ذلك التشخيص الرقمي عن بعد والتدريب على الصيانة الوقائية في الموقع لطاقمك الداخلي.
يعد الاعتماد على الاختيار اليدوي للاختبار ممارسة قديمة تؤدي إلى مخاطر غير ضرورية على جودة المنتج وسلامة العمال. في عصر أصبحت فيه الدقة أمرًا بالغ الأهمية، فإن السماح للتعب البشري بالتحكم في سلامة المكونات الكهربائية ذات الجهد العالي يعد مسؤولية لا يمكن لأي مصنع حديث أن يتحملها. يعد تنفيذ بيانات الباركود هو المفتاح النهائي لفتح التشغيل الآلي الحقيقي للمصنع. يؤدي هذا التحول التكنولوجي الأنيق إلى القضاء على الأخطاء البشرية أثناء الإنتاج اليومي، وتسريع أوقات الدورات بشكل كبير، وتوفير إمكانية التتبع الرقمي التي تتطلبها المعايير التنظيمية الصارمة اليوم.
نحن نشجعك على تقييم عمليات التصنيع الحالية بعناية. ستؤدي ترقية البنية الأساسية للاختبار إلى تحسين العملية بأكملها، مما يضمن نتائج متسقة ومخرجات منتج موثوقة. لاستكشاف الحلول الرائدة في الصناعة والمصممة خصيصًا لحجم الإنتاج المحدد والمتطلبات الفنية، اكتشف الأنظمة الآلية المناسبة لمنشأتك في Busbar Equipment وقم بالقفزة إلى التصنيع الحديث الخالي من الأخطاء اليوم.
عادةً لا يقوم الرمز الشريطي أو رمز الاستجابة السريعة الموجود على شريط التوصيل بتخزين المخطط الهندسي الكامل والثقيل. وبدلاً من ذلك، فهو يحتوي على معرف أبجدي رقمي فريد، مثل معرف أمر العمل أو الرقم التسلسلي. عند الفحص، يستخدم النظام هذا المعرف الآمن للاستعلام عن قاعدة البيانات المركزية. تقوم قاعدة البيانات بعد ذلك بنقل بيانات التصنيع المرتبطة على الفور - بما في ذلك تصنيف الجهد الكهربي وسعة التيار والطول المادي وتكوين الطور - مباشرةً إلى معدات الاختبار.
على الرغم من أنه من الممكن فعليًا إضافة ماسحات ضوئية للرموز الشريطية المحمولة إلى خط يدوي لتسجيل البيانات الأساسية وتتبع المخزون، إلا أن تحقيق الاختيار الآلي الحقيقي للاختبار يعد أكثر تعقيدًا بشكل كبير. يتطلب ذلك عادةً ترقية وحدة التحكم الحالية بالكامل، وتركيب مرحلات آلية جديدة عالية الجهد، وإعادة كتابة برنامج الاختبار الأساسي لقبول أوامر قاعدة البيانات الخارجية. في العديد من الحالات، يؤدي الاستثمار في آلة فحص آلية مصممة خصيصًا لهذا الغرض إلى تحقيق عائد استثمار أفضل بكثير من محاولة تحديث المعدات اليدوية القديمة.
تم تصميم الأنظمة الصناعية عن عمد باستخدام بروتوكولات احتياطية قوية. إذا تم خدش الرمز الشريطي أو فقده أو أصبح غير قابل للقراءة بواسطة الماسح الضوئي متعدد الاتجاهات، فسوف تقوم وحدة التحكم على الفور بالإبلاغ عن الخطأ وإيقاف الناقل. سيقوم النظام بعد ذلك إما بتوجيه شريط التوصيل تلقائيًا إلى محطة الفحص اليدوي عبر ناقل جانبي، أو مطالبة مشرف الأرضية بإدخال رمز تجاوز آمن، مما يسمح له بإدخال معلمات الاختبار يدويًا بناءً على وثائق أمر العمل الفعلي.
يفرض تكامل الباركود بروتوكولات السلامة الخاصة بالجهد بشكل صارم دون الاعتماد على الذاكرة البشرية. من خلال التحديد التلقائي للجهد الدقيق المطلوب لقضيب توصيل معين، فإنه يمنع المشغل فعليًا من تطبيق 5000 فولت عن طريق الخطأ على مكون مقدر بـ 1000 فولت فقط. تعمل هذه الدقة التلقائية على التخلص من مخاطر ومضات القوس الكارثية، وحرائق المعدات، وإصابة المشغل المحتملة الناجمة عن أخطاء بسيطة في إدخال البيانات يدويًا.
نعم. تم تصميم معدات الاختبار الآلية الحديثة من الألف إلى الياء مع وضع الاتصال الذكي بالمصنع في الاعتبار. تستخدم وحدات التحكم وأجهزة الكمبيوتر الصناعية التي تشغل هذه الآلات المتطورة واجهات برمجة التطبيقات القياسية وبروتوكولات الاتصال مثل OPC UA أو PROFINET أو MQTT. تم تصميم هذه البروتوكولات المفتوحة خصيصًا للمزامنة بسلاسة مع أنظمة المؤسسات الكبرى مثل SAP وOracle وMicrosoft Dynamics، مما يسمح بتبادل البيانات في الوقت الفعلي عبر شبكة التصنيع العالمية بالكامل.
في شبكة صناعية متكاملة بشكل صحيح، يستغرق التسلسل الكامل بدءًا من الفحص المادي وحتى تحميل المعلمة أقل من بضع مئات من المللي ثانية. تقوم الماسحات الضوئية متعددة الاتجاهات من الدرجة الصناعية بفك تشفير الملصق على الفور، وتضمن بروتوكولات الاتصال مثل PROFINET أن الاستعلام عن الخادم المحلي ودفع الوصفة مرة أخرى إلى وحدة التحكم في الجهاز يحدث في الوقت الفعلي. وهذا يلغي أي فترة انتظار خاملة في طابق الإنتاج.
يؤدي اختيار الاختبار الآلي إلى تحسين دقة مقياس إنتاجية التمريرة الأولى بشكل كبير. في الإعدادات اليدوية، تؤدي التمريرات الخاطئة إلى تضخيم العائد، في حين تؤدي حالات الفشل الخاطئة الناتجة عن تحديد معلمات صارمة للغاية إلى خفضه بشكل مصطنع. من خلال ضمان تطبيق المواصفات الهندسية الدقيقة على كل وحدة على حدة من خلال بيانات الباركود، يحصل المصنعون على عائد أولي أصلي تمامًا ودقيق للغاية يعكس جودة الإنتاج الحقيقية.

