
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-15 المنشأ:محرر الموقع


يمتلك الألومنيوم حوالي 60% فقط من موصلية النحاس. لتحقيق سعة مكافئة، يجب عليك استخدام مقطع عرضي أكبر بكثير. على أرضية التصنيع، يخلق هذا الاختلاف في الأبعاد اختناقات هائلة في التعامل مع المواد. إن معالجة دفعات مختلطة من قضبان التوصيل المصنوعة من النحاس والألومنيوم تجبر المشغلين تقليديًا على إجراء إعادة التجهيز يدويًا. يتعين عليهم إدارة رفوف تخزين منفصلة والتعامل مع توقفات الماكينة المتكررة لاستيعاب أشكال العرض والسمك والوزن المختلفة. تقتل هذه التدخلات اليدوية كفاءة الإنتاج وتزيد من خطر سقوط المواد أو إتلافها.
يتطلب الانتقال إلى بنية آلية فهمًا دقيقًا لكيفية تكيف نظام تحميل تخزين Busbar الحديث ديناميكيًا مع هذه التناقضات في الأبعاد والوزن. يتعامل الإعداد المتكامل بشكل صحيح مع هذه الاختلافات دون التضحية بأوقات الدورات، أو المخاطرة بأضرار مادية، أو التسبب في التلوث المتبادل. أنت بحاجة إلى معدات يمكنها الانتقال من شريط نحاسي ثقيل وضيق إلى شريط ألومنيوم عريض وخفيف في دورات متتالية دون تدخل بشري.
الأدوات الديناميكية غير قابلة للتفاوض: تستخدم الأنظمة عالية الأداء مقابض قابلة للبرمجة ومحركات مؤازرة ومصفوفات تفريغ للتكيف الفوري مع الملامح الأوسع للألمنيوم والكثافة الأعلى للنحاس.
يؤدي التكامل إلى تحقيق عائد على الاستثمار: تؤدي عمليات تسليم البيانات بسلاسة بين نظام التحميل ووحدة المعالجة إلى القضاء على إدخال البيانات يدويًا ومنع أخطاء عدم تطابق المواد بناءً على متطلبات مقاومة الحجم الكهربائي.
مسائل حماية السطح: تتطلب قوة الشد المنخفضة للألمنيوم ضغط معالجة متخصص لمنع تشوه السطح أثناء النقل الآلي.
الفصل الشامل: تقوم الأنظمة المتقدمة تلقائيًا بإدارة فصل المخزون لمنع التلوث المتبادل وتخفيف مخاطر التآكل الجلفاني سواء في التخزين أو أثناء عملية المناولة المادية.
يبدأ تحديد متطلبات التعامل الأساسية الخاصة بك من خلال مقارنة الخصائص الفيزيائية للنحاس C11000 مع سبائك الألومنيوم القياسية مثل 6101-T6. وتعتمد مكونات توزيع الطاقة بشكل كبير على هذين المعدنين. تملي الاختلافات الجسدية بينهما التصميم الميكانيكي لأي معدات مناولة آلية على أرضية متجرك.
النحاس كثيف وثقيل وموصل للغاية. الألومنيوم أخف وزنًا وأكثر ليونة ويتطلب حجمًا ماديًا أكبر لتحمل نفس الحمل الكهربائي. تجبر هذه السمات المتناقضة اللوادر الآلية على العمل عبر نطاق ميكانيكي واسع جدًا. إذا تمت معايرة القنطرية الخاصة بك لمادة واحدة فقط، فسوف تفشل عند التعامل مع المادة الأخرى.
| خاصية المواد | C11000 النحاس | 6101-T6 الألومنيوم | التعامل الآلي تأثير |
|---|---|---|---|
| الموصلية | 100% إاكس | ~61% IACS | يتطلب الألومنيوم قضبانًا أوسع/أكثر سمكًا، مما يتطلب مقابض واسعة الأشواط. |
| كثافة | 8.89 جم/سم3 | 2.70 جم/سم3 | يخلق النحاس أحمالًا ثقيلة؛ يتطلب الألومنيوم الاستقرار لمحات واسعة. |
| قوة الشد | عالي | أدنى | الألومنيوم عرضة لخدش السطح وتشوه الحواف تحت قوة التثبيت العالية. |
| خطر الأكسدة | باتينا (بطيئة) | التآكل الجلفاني (سريع إذا كان مختلطًا) | الفصل الجسدي الصارم مطلوب في مناطق التخزين والمناولة. |
تحدد المقاومة الكهربائية للحجم الحجم الفعلي للمادة الخام التي تحضرها إلى المنشأة. نظرًا لأن الألومنيوم يتمتع بمقاومة أعلى، فيجب أن يكون أوسع أو أكثر سمكًا بشكل ملحوظ ليحمل نفس التيار المقنن مثل النحاس. وهذا معروف بشكل شائع في الصناعة بقاعدة 60٪.
على سبيل المثال، إذا كان تطبيق محدد لمجموعة المفاتيح الكهربائية يتطلب شريطًا نحاسيًا مقاس 100 × 10 مم للتعامل مع حمل 1000 أمبير، فقد يلزم أن يكون مكافئ الألومنيوم 160 × 10 مم. يعني هذا الاختلاف البالغ 60 مم أن المشابك الميكانيكية ذات العرض الثابت ستفشل. يجب أن يمتلك نظام التحميل نطاق إمساك واسع وقابل للتعديل على الفور. يجب أن تنتقل من التقاط شريط نحاسي ضيق وسميك إلى شريط ألومنيوم عريض ومسطح في دورات متتالية دون أن يقوم المشغل بضبط فكي القابض يدويًا باستخدام مفتاح الربط.
يمثل التعامل مع هذه المواد مفارقة ميكانيكية فريدة من نوعها. يتطلب الألومنيوم مقطعًا عرضيًا أكبر للحصول على سعة مكافئة، لكن القضيب النهائي المُصنع لا يزال أخف من نظيره النحاسي. تعني الكثافة العالية للنحاس أن حتى القضيب المدمج يحمل كتلة كبيرة.
يجب أن تتكيف آلية الرفع ديناميكيًا مع كلا الطرفين. عند التعامل مع النحاس، يقوم النظام بإدارة الأحمال النقطية المركزة ذات الحمولة العالية. يجب أن تبذل المحركات والجسور عزم دوران عاليًا لرفع المواد الكثيفة بأمان من المكدس. عند التعامل مع الألومنيوم، يدير النظام ثباتًا واسع النطاق ووزنًا أقل. يجب أن تظل حركة الرفع سلسة لمنع قضبان الألومنيوم العريضة والمرنة من التأرجح أو التأرجح أثناء النقل عبر أرضية المصنع.
الألومنيوم معرض بشدة للخدش والتشوه. قوى التثبيت العالية تشوه بسهولة سطح سبائك الألومنيوم الناعمة. يعتبر النحاس أكثر قوة بكثير ويمكنه تحمل الإمساك الميكانيكي العنيف دون ظهور علامات الإجهاد.
تتطلب الأنظمة الآلية ردود فعل ذكية للقوة. إذا طبق النظام نفس ضغط التثبيت على الألومنيوم كما هو الحال مع النحاس، فسوف يسحق حواف قضيب الألومنيوم. تؤثر العيوب السطحية على منطقة الاتصال الكهربائية أثناء التجميع النهائي، مما يؤدي إلى ظهور نقاط ساخنة في الحقل. يجب أن تقوم معدات المناولة بتعديل قوة قبضتها بناءً على المادة المحددة التي يتم رفعها.
تتفاعل الأنظمة الآلية فعليًا مع المواد الخام باستخدام أدوات نهاية الذراع المتخصصة. يجب أن تتكيف الميكانيكا بشكل فوري مع الأبعاد والكثافات المختلفة. يستخدم المهندسون العديد من الأساليب المتميزة لحل مشكلة المعالجة المعقدة هذه، والابتعاد عن المشابك الثابتة إلى المصفوفات الذكية التي تعتمد على أجهزة الاستشعار.
يعد التعديل السريع للعرض هو الوظيفة الأكثر أهمية لآلية الرفع. توفر المشابك الهوائية وظيفة فتح وإغلاق بسيطة، ولكنها تفتقر إلى التحكم الدقيق في العرض. توفر المقابض المؤازرة القابلة للبرمجة قدرة فائقة على التكيف. تستخدم المحركات المؤازرة أجهزة تشفير داخلية لضبط عرض الفك إلى المليمتر الدقيق المطلوب للشريط المجدول.
توفر أنظمة الشفط الفراغي متعددة المناطق بديلاً للتعامل مع قضبان الألمنيوم العريضة والمسطحة. تعمل أنظمة التفريغ على رفع المواد من السطح العلوي، مما يلغي الحاجة إلى تثبيت الحواف. وهذا يمنع تشوه الحافة تمامًا. تعمل مصفوفات التفريغ المتقدمة على تنشيط مناطق شفط محددة بناءً على عرض القضيب، مما يحافظ على ضغط الهواء ويضمن تثبيتًا آمنًا.
| الأدوات نوع | الميزة الأساسية | الحد | من حالة الاستخدام الأفضل |
|---|---|---|---|
| القابضون المؤازرون القابلون للبرمجة | دقة عالية وعقد ميكانيكي آمن. | قضبان نحاسية ثقيلة وضيقة تتطلب قبضة جانبية قوية. | يمكن أن يؤدي ذلك إلى إتلاف حواف الألومنيوم الناعمة في حالة فشل التغذية المرتدة بالقوة. |
| مصفوفات فراغ متعددة المناطق | لا يوجد ملامسة للحواف، ويمنع تشوه السطح. | قضبان ألومنيوم مسطحة وواسعة. | يكافح مع الأسطح المؤكسدة أو الدهنية بشدة. |
يتطلب رفع النحاس الثقيل عزم دوران عاليًا. يؤدي رفع الألومنيوم الأخف بنفس عزم الدوران إلى حركات متشنجة وعنيفة. يمكن أن تؤدي هذه الحركات المفاجئة إلى إزاحة المادة، أو تسبب تأرجحها بشكل خطير، أو تؤدي إلى تآكل مفرط لمكونات القنطرة.
تستخدم الأنظمة الحديثة خلايا التحميل ومحركات التردد المتغير (VFDs) لحل هذه المشكلة. تكتشف خلايا التحميل على الفور وزن المادة عند بدء الرفع. يقوم PLC بمعالجة بيانات الوزن هذه ويأمر VFD بضبط عزم الرفع تلقائيًا. وهذا يضمن صعودًا سلسًا ومحكمًا بغض النظر عن كثافة المادة.
تؤدي الأتمتة العمياء إلى أعطال كارثية للآلة. يجب أن يتحقق نظام التحميل من مطابقة المواد المادية لجدول الإنتاج قبل بدء الرفع. تقوم أجهزة الاستشعار الضوئية والليزر بمسح منطقة التدريج بشكل مستمر.
تقوم هذه المستشعرات بقياس العرض والسمك الدقيق للشريط العلوي في المكدس. يقوم النظام بمقارنة هذه الأبعاد المادية مع بيانات ERP أو MES. إذا كان الجدول يتطلب قضيبًا من الألومنيوم مقاس 160 مم، لكن المستشعرات اكتشفت قضيبًا من النحاس مقاس 100 مم، فسيتوقف النظام وينبه المشغل. يضمن هذا التحقق اختيار المعادل المادي الصحيح دائمًا.
لفهم كيفية عمل هذه الآليات معًا، انظر إلى تسلسل الرفع الآلي القياسي الذي يتم تنفيذه بواسطة PLC:
تضع القنطرة نفسها فوق الكاسيت المستهدف بناءً على الإحداثيات الواردة من برنامج إدارة التخزين.
يقوم جهاز تعريف الليزر بمسح الطبقة العليا من المكدس للتحقق من تطابق العرض والسمك مع تذكرة المهمة النشطة.
تقوم المحركات المؤازرة بضبط عرض فك المقبض على المليمتر الدقيق، أو يقوم المشعب الهوائي بتنشيط مناطق فراغ محددة بناءً على ملف التعريف الممسوح ضوئيًا.
ينزل المحور Z حتى تكتشف مستشعرات القرب الاتصال الجسدي بسطح المادة.
تقوم خلايا الحمل بمراقبة السحب الأولي لحساب وزن المادة، وضبط عزم دوران VFD على الفور من أجل صعود سلس ومتحكم فيه.
تؤدي التحولات عالية المزيج إلى خطر التلوث المتبادل. جزيئات النحاس أصعب من الألومنيوم. إذا انغرس غبار النحاس في وسادات المقبض، فسيؤدي إلى خدش شريط الألومنيوم التالي الذي يتعامل معه النظام. علاوة على ذلك، فإن وجود معادن مختلفة في اتصال مباشر يخلق خطر التآكل الجلفاني.
يقوم المهندسون بتصميم منصات القابض والأكواب المفرغة باستخدام مواد اصطناعية غير مسامية. هذه البوليمرات المتخصصة لا تحبس نشارة المعادن أو الغبار. أنها توفر واجهة نظيفة وغير قابلة للنقل. يمنع هذا الاختيار الميكانيكي البسيط نقل المعادن المتباينة إلى أسطح الألمنيوم أثناء الدورات الآلية المستمرة.
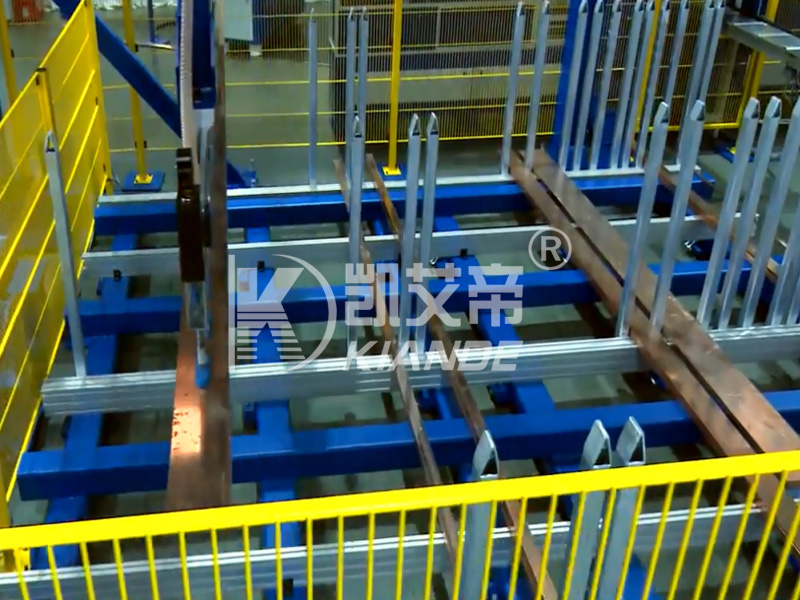
تؤثر بنية التخزين بشكل مباشر على كفاءة التحميل وسلامة المواد. تعتبر جسر التحميل عالي السرعة عديم الفائدة إذا كانت المواد الخام غير منظمة، أو مدفونة تحت مخزون آخر، أو لا يمكن الوصول إليها. يؤدي دمج اللودر مع برج تخزين المواد الخام الأوتوماتيكي إلى إنشاء تدفق سلس للمخزون مباشرة إلى خلية التصنيع.
تستهلك أرفف الأرضية التقليدية كميات هائلة من اللقطات المربعة وتتطلب من سائقي الرافعات الشوكية استخراج حزم محددة. يستخدم التخزين التلقائي أبراجًا رأسية مملوءة بأشرطة متغيرة الارتفاع. تعمل هذه الأشرطة على زيادة المساحة العمودية بكفاءة.
يخصص النظام فتحات أشرطة أطول لأكوام الألمنيوم الأكثر سمكًا والأكبر حجمًا. إنه يتميز بفتحات أقصر ومعززة بشكل كبير لأكوام النحاس الثقيلة والكثافة العالية. يمكن تصنيف الكاسيت النحاسي بوزن 2000 كجم ولكنه لا يشغل سوى 200 مم من الميل الرأسي. يمكن أيضًا تصنيف علبة الألمنيوم بوزن 2000 كجم ولكنها تتطلب 400 مم من الميل الرأسي نظرًا للحجم المطلوب للوصول إلى هذا الوزن. يضمن هذا التخصيص الديناميكي للمساحة أن تقوم المنشأة بتخزين أكبر قدر ممكن من المواد الخام ضمن أصغر مساحة ممكنة.
يعد الفصل المادي المُدار بواسطة البرامج في برج التخزين ضرورة مطلقة. يجب ألا يتشارك النحاس والألومنيوم أبدًا في نفس مساحة التخزين المادية. حتى الكميات الضئيلة من الرطوبة الموجودة في هواء المصنع المحيط يمكن أن تكون بمثابة إلكتروليت بين هذين المعدنين.
في حالة ملامسة النحاس والألومنيوم، يبدأ التآكل الجلفاني على الفور، مما يؤدي إلى تدهور أسطح التلامس قبل قطع القضيب. يقوم برنامج التخزين بتعيين أشرطة مخصصة لكل نوع من المواد. رافعة التكديس الآلية تطبق هذا الفصل بصرامة. لن يتم وضع حزمة نحاسية في علبة مخصصة للألمنيوم. وهذا يخفف من خطر التآكل الجلفاني حتى قبل بدء التصنيع.
تعتمد الكفاءة على عرض المادة المناسبة في الوقت المناسب. لا يقوم نظام التخزين باسترداد أشرطة الكاسيت بشكل عشوائي. ويستخدم منطق الاسترجاع الآلي استنادًا إلى قائمة انتظار الإنتاج القادمة المرسلة من MES.
يقوم البرنامج بتحليل الساعات القليلة القادمة من المهام المجدولة. يقوم بوضع أشرطة النحاس والألومنيوم المطلوبة مسبقًا بالقرب من نقطة استخراج التحميل بينما لا تزال المهمة الحالية قيد التشغيل. وهذا يقلل من وقت سفر الرافعة. إنه يعمل على تحسين تدفق دفعات المعادن المختلطة، مما يضمن عدم انتظار جسر التحميل أبدًا لوصول المواد الخام من أعلى البرج.
يحدث الانتقال الحاسم من التخزين إلى التصنيع النشط عند ناقل التغذية. يجب أن يقوم نظام التحميل بوضع المواد الخام بدقة في معدات المعالجة. ويتسبب أي اختلال في المحاذاة هنا في حدوث عيوب خطيرة في المراحل النهائية، مما يؤدي إلى إلغاء المواد وإهدار وقت الماكينة.
يجب أن يقوم نظام التحميل بتوسيط القضبان ذات العرض المتفاوت بشكل كبير على ناقل التغذية. يتطلب الشريط النحاسي المدمج مقاس 50 مم وقضيب الألمنيوم العريض مقاس 160 مم إحداثيات موضع مختلفة تمامًا. يعتمد التثقيب والانحناء الدقيقان على المحاذاة المثالية لخط الوسط.
تستخدم القنطرة محاورها التي تعمل بمحرك مؤازر لوضع القضيب فوق مركز بكرات الناقل تمامًا. بمجرد وضعها، تطلق دافعات هوائية آلية النار من الجوانب. تنقر هذه الأسطوانات برفق على حواف الشريط، وتدفعه نحو مسار ثابت. يضمن هذا التحقق الميكانيكي النهائي أن تكون المادة مربعة تمامًا قبل دخولها إلى آلة معالجة القضبان CNC.
تؤدي التعديلات الميكانيكية اليدوية على طاولة التغذية إلى تدمير الكفاءة الآلية. يجب ألا يحتاج المشغلون إلى مفاتيح ربط أو عجلات يدوية لضبط الأدلة الجانبية عند التحول من النحاس إلى الألومنيوم.
تقضي الأنظمة الحديثة على هذه التدخلات اليدوية تمامًا. تمر بيانات ERP/MES مباشرة إلى جهاز المعالجة عبر بروتوكولات OPC UA أو MQTT. يقوم النظام تلقائيًا بضبط الأدلة الجانبية الآلية بناءً على الحمولة الصافية لعرض المواد الواردة. تسمح هذه الأتمتة بدون تغيير بالإنتاج المستمر وغير المنقطع عبر دفعات مختلطة.
يجب أن يتطابق معدل التغذية لنظام التحميل مع سرعة المعالجة لوحدة CNC. معالجة المواد المختلفة بسرعات مختلفة. عادةً ما تسمح سبائك الألومنيوم الأكثر ليونة بسرعات قطع وتثقيب أسرع مقارنة بالنحاس الكثيف.
يتصل نظام التحميل بشكل مستمر مع وحدة التحكم CNC. إذا زادت سرعة آلة المعالجة لمجموعة من الألومنيوم، فإن اللودر يقوم بتسريع دورات الاسترداد والوضع. إذا تباطأ CNC أثناء تسلسل ثني النحاس المعقد، فإن اللودر يتوقف مؤقتًا. تمنع هذه المزامنة تجويع المواد عند عملية التغذية وتتجنب الاختناقات الخطيرة على طاولة التدريج.
تحدد كفاءة التحميل بشكل مباشر إنتاجية التجميع النهائي. إذا كانت خلية التصنيع تكافح للتبديل بين المواد، فإن محطات التجميع النهائية ستظل خاملة في انتظار الأجزاء. تتطلب قابلية التوسع انتقالات سلسة للمواد من الخطوة الأولى للعملية.
تتطلب البنية التحتية الكهربائية الحديثة المرونة. تتطلب المرافق في كثير من الأحيان عمليات إنتاج عالية المزيج ومنخفضة الحجم (HMLV). يجب على النظام الآلي التبديل بين النحاس والألومنيوم على أساس كل قطعة دون تردد.
تدعم سرعة الحركة هذه متطلبات المشروع المخصصة. قد تحدد المراحل أو العمليات المختلفة داخل مبنى واحد مواد موصلة مختلفة بناءً على قيود التكلفة أو الوزن. على سبيل المثال، قد تكون موصلات الطور من النحاس، بينما الموصل الأرضي من الألومنيوم. يعمل نظام التحميل السريع على تغذية خط تجميع القناة بما يحتاج إليه بالضبط، وعندما يحتاج إليه بالضبط، بغض النظر عن تسلسل المواد.
تتطلب الرموز الكهربائية الصارمة إمكانية تتبع المواد بشكل شامل. يجب عليك إثبات الأصل ونوع السبيكة وأبعاد كل موصل مثبت في نظام الطاقة الحرج.
يعمل نظام التحميل كخط أول لمراقبة الجودة. يستخدم إمكانات مسح الباركود أو RFID في شريط التخزين. فهو يتتبع الأبعاد التي تم التحقق منها ونوع المادة خلال عملية التصنيع بأكملها. يتم إرفاق هذه البيانات بسجل التجميع النهائي، مما يضمن الامتثال الكامل لمعايير الصناعة ومواصفات العميل.
ينطوي نشر الأتمتة الثقيلة على مخاطر تشغيلية كبيرة. يتيح لك فهم الأخطاء التي يمكن أن تحدث أثناء النشر تصميم حلول وقائية قبل التوقيع على أمر الشراء وتدمير أرضية المصنع.
يعد تقييم المساحة الأرضية المطلوبة هو حجر العثرة الأكثر شيوعًا. يستهلك برج التخزين وجسر التحميل وسياج الأمان مساحة كبيرة. يمثل هذا تحديًا كبيرًا نظرًا لحجم التخزين الكبير المطلوب لمخزون الألمنيوم الضخم.
تقلل العديد من المرافق من أهمية التخليص اللازم للسفر عبر الرافعات الشوكية ووصول الرافعات الشوكية إلى أماكن التحميل. يحتاج برج تخزين البار الذي يبلغ طوله 12 مترًا إلى ارتفاع كبير في السقف وأرضيات خرسانية معززة بشدة. للتخفيف من هذه المخاطر، قم بإجراء تدقيق مكاني شامل ثلاثي الأبعاد قبل الشراء. قم بتخطيط الأبعاد الدقيقة لنظام تحميل القضبان الأوتوماتيكي المقترح مقابل الأعمدة الهيكلية والرافعات العلوية والممرات الموجودة لديك.
تصبح الأجهزة عديمة الفائدة إذا لم تتمكن من الاتصال بشبكة المصنع. إن خطر فشل الاتصال بين PLC لنظام التحميل وبرنامج المصنع الحالي مرتفع. إذا لم يتمكن المُحمل من قراءة جدول ERP، فلن يتمكن من العمل بشكل مستقل.
لا تفترض أبدًا توافق التوصيل والتشغيل. تتطلب وثائق API شاملة من البائع. اطلب دراسات حالة تكامل مثبتة توضح عمليات تسليم البيانات الناجحة مع علامتك التجارية المحددة لبرنامج MES أو ERP. أنشئ بروتوكولات اتصال واضحة واختبر حمولات البيانات قبل بدء التثبيت.
تؤدي المعالجة الآلية إلى تآكل المكونات المادية بشكل مستمر. تتحلل الأكواب المفرغة بمرور الوقت وتصبح هشة. تتآكل وسادات القابض، خاصة عند التعامل مع القضبان النحاسية ذات الحواف الحادة بشكل مستمر.
يؤدي تجاهل هذا التآكل إلى سقوط المواد وتوقف العمل بشكل غير متوقع. وضع جدول صارم للصيانة التنبؤية. اتبع هذه الخطوات للحفاظ على سلامة التعامل:
افحص مناطق الفراغ والوسادات الاصطناعية أسبوعيًا بحثًا عن نشارة معدنية مدمجة.
اختبر معايرة خلية الحمل شهريًا لضمان الكشف الدقيق عن الوزن.
قم بتنظيف عدسات ملف تعريف الليزر يوميًا لمنع قراءات العرض الخاطئة.
تحقق من أجهزة تشفير المحرك المؤازر لتحديد موضع الانجراف كل ثلاثة أشهر.
قم بتخزين أجزاء التآكل الحرجة في سرير الأدوات المحلي الخاص بك لضمان الاستبدال الفوري عند حدوث التدهور.
يكون نظام التحميل الآلي فعالاً بقدر قدرته على الانتقال بسلاسة بين المواد المختلفة. يجب أن يتعامل مع الكثافة العالية للنحاس والبصمة ذات الأبعاد الأكبر للألمنيوم دون تدخل بشري. ويجب أن يحقق ذلك مع منع التلوث المتبادل والأضرار السطحية بشكل صارم.
عند تقييم الحلول، قم بإعطاء الأولوية للموردين الذين يقدمون آليات إمساك معتمدة على أجهزة الاستشعار. الإصرار على بروتوكولات تخزين مخصصة مضادة للكلفانية داخل بنية البرج. تأكد من أن البائع يوفر تكاملًا أصليًا للبرامج مع علامتك التجارية المحددة لمعدات المعالجة باستخدام الحاسب الآلي لضمان التشغيل الآلي بدون تغيير.
اتبع الخطوات التالية لبدء ترقية الأتمتة:
قم بمراجعة مزيج الإنتاج الحالي الخاص بك لتحديد النسبة الدقيقة لمعالجة النحاس إلى الألومنيوم.
احسب ساعات العمل الأسبوعية المفقودة حاليًا بسبب عمليات تغيير المواد اليدوية وإعادة تجهيز الماكينة.
حدد الحد الأقصى المطلوب لعرض الشريط ووزنه لتحديد مواصفات الشراء الأساسية الصارمة.
قم بإجراء مراجعة ثلاثية الأبعاد لمخطط الأرضية لتحديد الموقع الأمثل لبرج التخزين العمودي وجسر التحميل.
ج: تعتمد الأنظمة على مزيج من تكامل بيانات إنتاج ERP/MES، ومسح الرمز الشريطي في علبة التخزين، والتحقق من الوزن/السمك في الوقت الفعلي باستخدام خلايا التحميل وأجهزة استشعار الليزر.
ج: نعم، بشرط أن يستخدم النظام مقابض مؤازرة قابلة للبرمجة مع نطاق سفر واسع أو نظام تفريغ متعدد المناطق يقوم بتنشيط أكواب شفط محددة بناءً على عرض الشريط المبرمج.
ج: لا، بشرط أن يكون النظام مجهزًا بوسادات قابضة صناعية غير قابلة للتشوه أو رافعات فراغية، ويتم تنظيم قوة التثبيت تلقائيًا عبر البرنامج عند اختيار الألومنيوم.
ج: من خلال استخدام أشرطة أو صواني مخصصة ومخصصة للبرامج لكل نوع من المواد، مما يضمن عدم مشاركة النحاس والألومنيوم في نفس مساحة التخزين الفعلية، واستخدام وسادات القابض غير القابلة للنقل أثناء مرحلة التحميل.
ج: على الرغم من أن القدرات تختلف حسب الشركة المصنعة، إلا أن الأنظمة الصناعية عادةً ما يتم تصميمها للتعامل مع الحمولات الصافية التي تتراوح من 500 كجم إلى أكثر من 2000 كجم لكل علبة، مع جسور رفع فردية مُصنفة لأثقل شريط نحاسي فردي في مخزون المنشأة.

