
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-18 المنشأ:محرر الموقع


عند تصنيع المفاتيح الكهربائية أو لوحات التحكم أو المحولات ذات الجهد العالي، تعتمد سلامة وكفاءة توزيع الطاقة بشكل كامل على المكونات الموصلة المصنعة بدقة. في الهندسة الكهربائية الحديثة، يتطلب تلبية معايير الصناعة الصارمة تفاوتات دقيقة أثناء مراحل القطع والتثقيب والثني. ومع ذلك، فإن إحدى العقبات الأكثر شيوعًا التي يواجهها مديرو المشتريات والمهندسون الكهربائيون هي اختيار المعدات المناسبة لاحتياجاتهم التشغيلية المحددة. العامل الأكثر أهمية على الإطلاق الذي يدفع هذا القرار الفني هو حجم شريط التوصيل.
إن سمك الموصلات التي تقوم بمعالجتها، وسمكها، وعرضها، وطولها، وتكوينها المادي يحدد الحمولة الهيدروليكية اللازمة، وأبعاد الشفرة، وقوالب الثني، ومستوى التشغيل الآلي لمعداتك. يؤدي اختيار وحدة ضعيفة القوة حتمًا إلى حدوث عطل ميكانيكي، وتحطم الأدوات، وضعف تحمل التصنيع. وعلى العكس من ذلك، فإن الإفراط في تحديد المعدات يؤدي إلى إهدار النفقات الرأسمالية والاستخدام غير الفعال لمساحة المصنع. سيوضح هذا الدليل الشامل كيفية تأثير مواصفات الأبعاد على اختيارات المعدات الخاصة بك، مما يساعدك بثقة على اختيار آلة معالجة القضبان المثالية لتبسيط منشأة التصنيع الخاصة بك.
قبل الغوص في ميكانيكا الأبعاد، يجب علينا أن نعترف بالاتجاهات الكلية التي تعيد تشكيل التصنيع الكهربائي. إن النمو الهائل للبنية التحتية لشحن السيارات الكهربائية، ومراكز البيانات واسعة النطاق، وشبكات الطاقة المتجددة يجبر صانعي اللوحات على التعامل مع الأحمال الحالية الهائلة. لاستيعاب سعة أعلى، يقوم المهندسون بتصميم أنظمة ذات قضبان نحاسية أكثر سمكًا وأوسع. ونتيجة لذلك، أصبحت المعدات اليدوية التقليدية ذات الحمولة المنخفضة قديمة الطراز بسرعة. مطلوب الآن من المرافق الترقية إلى أنظمة عالية الأداء ومؤتمتة قادرة على معالجة الموصلات كبيرة الحجم مع عدم وجود هامش للخطأ. يعد فهم هذا التحول أمرًا حيويًا لتأمين أرضية المصنع الخاصة بك في المستقبل.
السُمك يملي الطاقة: يحدد المقياس الدقيق للمادة الموصلة بشكل مباشر الحمولة الهيدروليكية المطلوبة لتنفيذ إجراءات التثقيب والقطع والثني النظيفة دون التسبب في تشويه المواد الهيكلية.
العرض يحدد الأدوات: يحدد الحد الأقصى لعرض شريط التوصيل الخاص بك المعلمات المكانية الفيزيائية اللازمة لشفرات القص، وقوالب الثني، وخلوصات الحلق في المحطة.
أهمية خصائص المواد: يمتلك النحاس والألومنيوم قوة شد مختلفة إلى حد كبير. قد تواجه المعدات المصنفة للألمنيوم مقاس 15 مم عطلًا هيدروليكيًا كارثيًا عند محاولة معالجة النحاس مقاس 15 مم.
محاذاة نوع الماكينة: تزدهر عمليات الدفعات الصغيرة إلى المتوسطة على الأنظمة المتكاملة، في حين يتطلب الإنتاج الكبير الحجم ذو الحجم السميك معدات معالجة رقمية متخصصة وشديدة التحمل.
يعد التحقق من المستقبل أمرًا بالغ الأهمية: تقترح أفضل الممارسات الهندسية تحديد حجم أجهزتك وفقًا لأقصى سعة لقضيب التوصيل المتوقعة خلال السنوات الثلاث إلى الخمس القادمة، بدلاً من قصر المواصفات على متطلبات المشروع الحالية والفورية.
لاختيار المعدات الصناعية المناسبة، يجب عليك أولاً فهم كيفية تفاعل ملفات تعريف الأبعاد المحددة مع ميكانيكا الآلات. مواصفات المعدات ليست تعسفية. لقد تم تصميمها بناءً على حدود هندسية صارمة. سيؤدي الفشل في مراعاة أي من هذه المتغيرات الثلاثة حتماً إلى اختناقات تشغيلية أو تآكل سريع للأداة.
تعمل السُمك كخط أساس أساسي لتحديد الضغط الهيدروليكي الذي تحتاج معداتك إلى ممارسته بأمان. تتراوح التطبيقات الصناعية القياسية عادة من 3 ملم إلى 20 ملم. وفي الوقت نفسه، يحدد العرض المساحة المادية المطلوبة داخل محطات المعالجة، مما يؤثر بشكل مباشر على طول شفرة القص وعرض قالب الثني. تتراوح العروض عادة من 20 ملم إلى 250 ملم أو أكثر.
علاوة على ذلك، غالبًا ما تمتد أطوال قضبان التوصيل الخام القياسية من 4 إلى 6 أمتار. تتطلب مناورة القضبان الطويلة والثقيلة معدات مجهزة بطاولات دعم مناسبة، وآليات تغذية آلية، وأدلة خطية قوية لمنع انحناء المواد.
| البعد المتري | النطاق الصناعي النموذجي | تأثير الماكينة الأساسية |
|---|---|---|
| سماكة | 3 ملم إلى 20 ملم | يحدد حمولة الضغط الهيدروليكي المطلوبة وصلابة الإطار الهيكلي. |
| عرض | 20 مم إلى 250 مم+ | يحدد طول شفرة القص، وعرض قالب الثني، وعمق ثقب الحلق. |
| طول | 4 متر إلى 6 متر | يؤثر على أنظمة مناولة المواد وجداول الدعم وآليات التغذية الآلية. |
كلما كانت المادة الموصلة أكثر سمكًا، زادت المقاومة الميكانيكية بشكل كبير ضد أدوات القطع واللكم. يعد فهم هذه المقاومة أمرًا حيويًا لمنع الحمل الزائد للمعدات وضمان جودة تصنيع متسقة.
يتضمن حساب قوة التثقيب المطلوبة صيغة هندسية قياسية حيث تساوي القوة محيط الثقب مضروبًا في سمك المادة وقوة قص المادة. نظرًا لأن السُمك يعمل كمضاعف في هذه المعادلة، فإن الحمولة المطلوبة تتدرج بقوة. على سبيل المثال، يتطلب ثقب ثقب قياسي مقاس 14 مم في نحاس مقاس 15 مم بشكل نظيف قوة هيدروليكية أكبر بكثير من ثقب نفس الثقب بالضبط في النحاس مقاس 10 مم. إذا كانت الأسطوانة الهيدروليكية للماكينة ضعيفة القوة، فسوف تتوقف عملية التثقيب في منتصف الشوط. يؤدي هذا إلى تشويش الأداة داخل القالب ويدمر قطعة العمل باهظة الثمن على الفور.
تؤثر السماكة أيضًا بشكل كبير على الحد الأدنى لنصف قطر الانحناء. تتطلب القضبان النحاسية السميكة قوة هيدروليكية هائلة وثابتة للانحناء بدقة. إذا كانت الآلة تفتقر إلى الطاقة المستدامة اللازمة، فسيواجه المشغلون زوايا انحناء غير متناسقة. يمكن أن تؤدي القوة غير الكافية المطبقة على المواد السميكة أيضًا إلى حدوث تشققات دقيقة على طول نصف القطر الخارجي للثني. هذا العيب المحدد يؤثر بشدة على التوصيل الكهربائي وسلامة المفاتيح الكهربائية.
بالإضافة إلى ذلك، تأثير سمك المادة على محطة القص عميق. تتطلب القضبان السميكة آليات قص مزدوجة العمود للخدمة الشاقة لضمان نزول الشفرة بشكل موازٍ تمامًا للمادة. غالبًا ما تتسبب المقصات القياسية ذات العمود الواحد المطبقة على النحاس السميك في تدلي الحواف أو نتوءها أو تشوهها. وهذا يجبر الفنيين على إضاعة الوقت في عمليات الطحن الثانوية لتسهيل نقاط الاتصال.
في حين أن السُمك يحدد القوة الغاشمة المطلوبة، فإن العرض له نفس القدر من الأهمية عند تقييم الأدوات المادية وتصميم المحطة لمعداتك المحتملة. يحدد العرض المعلمات المكانية للنظام الميكانيكي بأكمله.
يجب أن تتجاوز شفرة القطع دائمًا الحد الأقصى لعرض شريط التوصيل الخاص بك. تخيل أن فنيًا يحاول قص قضيب نحاسي عرضه 200 ملم بشفرة 150 ملم. إنهم مجبرون على تحريك المادة الثقيلة، ومحاذاتها بالعين، والضرب مرة أخرى. يؤدي هذا القطع المزدوج المتداخل حتماً إلى إنشاء حافة خشنة ومتدرجة. تعتبر مثل هذه الحافة مرشحًا رئيسيًا للانحناء الكهربائي الخطير وتراكم الحرارة في اللوحة الحية. يجب أن تقوم الشفرة بمسح العرض الإجمالي للمادة بضربة واحدة نظيفة.
تتطلب قضبان التوصيل العريضة بطبيعة الحال قوالب ثني أوسع. يجب أن تمتلك الآلة أيضًا عمقًا كافيًا للحلق ومساحة مفتوحة داخل محطة الثني. عند تصنيع أشكال هندسية معقدة مثل انحناءات U العميقة أو انحناءات Z، يتطلب قضيب التوصيل العريض مساحة دوران كبيرة. بدون خلوص كافٍ، سوف يصطدم الشريط الموصل فعليًا بإطار الماكينة في منتصف الانحناء.
يشير عمق الحلق إلى المسافة من مركز أداة التثقيب إلى الإطار الخلفي للآلة. إذا كنت بحاجة إلى إحداث ثقب في منتصف قضيب عرضه 250 ملم، فيجب أن يكون الحد الأدنى لعمق الحلق في الماكينة هو 125 ملم. يؤدي عمق الحلق غير الكافي إلى القضاء تمامًا على القدرة على تثقيب المواد العريضة في المنتصف، مما يحد بشدة من قدرات التصنيع اليومية.
ترتبط مواصفات الحجم المدرجة في أوراق بيانات المعدات ارتباطًا جوهريًا بعلم المعادن المحدد الذي تتم معالجته. من الأخطاء الشائعة في الشراء افتراض أن قدرات الأبعاد تنطبق عالميًا على جميع المعادن الموصلة.
النحاس أكثر كثافة وأصعب بكثير من الألومنيوم. يتميز النحاس الكهربائي القياسي بقوة شد تتراوح من 210 إلى 250 ميجاباسكال، في حين تتراوح قوة الألومنيوم عادةً بين 90 و130 ميجاباسكال. وبالتالي، فإن الآلة المُقدرة لمعالجة حجم أقصى يبلغ 160 × 15 مم من الألومنيوم من المرجح أن تتوقف، أو حتى تنكسر، إذا تم تكليفها بمعالجة 160 × 15 مم من النحاس. تحقق دائمًا من السعة القصوى المخصصة للنحاس، حيث أنها تمثل أعلى حمل ميكانيكي.
عندما ينحني المعدن، فإنه يحاول بطبيعة الحال العودة إلى شكله المسطح الأصلي. يؤدي الجمع بين الأحجام الأكبر والمواد الأكثر صلابة إلى تفاقم تأثير الربيع. يتطلب ثني شريط نحاسي مقاس 160 × 15 ملم ثنيًا زائدًا دقيقًا لتحقيق زاوية حقيقية قدرها 90 درجة. غالبًا ما تكون أدوات التحكم الرقمية المتقدمة ضرورية للتعويض رياضيًا عن الارتداد الشديد المتأصل في الأبعاد النحاسية الكبيرة.
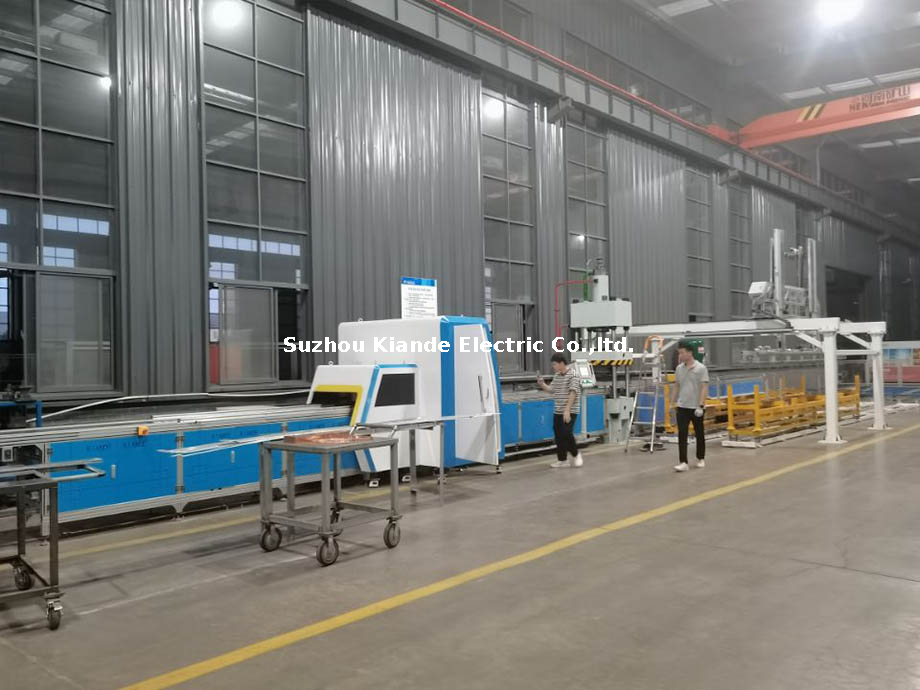
تتطلب الأشكال المختلفة للأبعاد وأحجام الإنتاج تصميمات مختلفة للآلات. يضمن تحديد التكوين الصحيح الكفاءة التشغيلية ويطيل عمر المعدات الرأسمالية الخاصة بك. فيما يلي إطار عمل عملي لمطابقة أحجامك مع التكنولوجيا المناسبة.
بالنسبة لمصنعي اللوحات ومصنعي المفاتيح الكهربائية الذين يعالجون أحجامًا صغيرة ومتوسطة تصل إلى 120 × 10 ملم أو 160 × 15 ملم، فإن الحل المتكامل يتميز بالكفاءة العالية. تجمع ماكينة بسبار 3 في 1 بين محطات القطع والتثقيب والثني في مساحة واحدة مدمجة. يعد هذا التكوين مثاليًا للدفعات المتنوعة ذات الحجم المنخفض إلى المتوسط حيث تكون مساحة المصنع محدودة، ولكن تظل الدقة ضرورية للغاية.
مع زيادة أحجام قضبان التوصيل وتزايد متطلبات الإنتاج، تصبح الأنظمة اليدوية الأساسية غير كافية. بالنسبة للأحجام المتوسطة إلى الكبيرة التي تتطلب دقة عالية وتكرارًا سريعًا ومعالجة معقدة، فإن آلة معالجة القضبان متعددة الوظائف المجهزة بأدوات تحكم متقدمة هي معيار الصناعة الموضوعي. غالبًا ما تتميز هذه الأنظمة بمضخات هيدروليكية مستقلة. يتيح عنصر التصميم الحاسم هذا للعديد من المشغلين العمل في وقت واحد على محطات التثقيب والقص والثني دون التعرض لانخفاض في الضغط الهيدروليكي.
بالنسبة للأحجام القصوى مثل 200 × 20 ملم أو 250 × 20 ملم من النحاس، قد تفتقر الآلات المدمجة إلى الكتلة الهيكلية الهائلة المطلوبة للتعامل مع الحمولة بأمان. في هذه السيناريوهات ذات السعة العالية، تكون الآلات الثقيلة المخصصة ذات المحطة الواحدة أكثر أمانًا وقوة وكفاءة بشكل ملحوظ على المدى الطويل.
نظرًا لأن المواد الموصلة الكبيرة تمثل استثمارًا رأسماليًا كبيرًا، فإن خطأ تصنيع واحد على طول 6 أمتار من النحاس 200 × 15 ملم يمكن أن يكلف مئات الدولارات من الخردة غير القابلة للاسترداد. إن الاعتماد على القياس اليدوي يتحول بسرعة إلى مسؤولية مالية.
إن مناورة القضبان الضخمة والثقيلة أمر مرهق جسديًا، مما يجعل قياسات الشريط اليدوية عرضة بشدة لأخطاء المشغل. تستخدم الحديثة آلة تثقيب القضبان الرقمية أدلة خطية تعمل بمحرك مؤازر، وتحديد المواقع بالليزر، وشاشات اللمس للقضاء على التقدير البشري تمامًا. يقوم المشغل ببساطة بإدخال الإحداثيات، وتقوم الآلة تلقائيًا بوضع الشريط الثقيل بدقة أقل من المليمتر.
من المعروف أن تحقيق انحناءات دقيقة على المواد السميكة أمر صعب للغاية. تستخدم الآلات الرقمية خوارزميات متطورة تأخذ في الاعتبار سمك وعرض شريط التوصيل الدقيق. يقوم النظام تلقائيًا بحساب طول الشوط الهيدروليكي الدقيق المطلوب لتنفيذ انحناء مثالي بزاوية 90 درجة، مع الأخذ في الاعتبار تلقائيًا معامل الزنبرك الخلفي المحدد للمادة. ومن خلال رسم خرائط القطع رقميًا قبل استخدام الماكينة للمادة، يمكن للمنشآت تحسين تخطيطاتها وتقليل النفايات بشكل كبير على النحاس ذي المقاييس الكبيرة الباهظة الثمن.
تحمل أخطاء الشراء في قطاع الآلات الثقيلة عواقب مالية طويلة المدى. يعد تجنب مخاطر التحجيم الشائعة هذه أمرًا بالغ الأهمية للحفاظ على عائد مرتفع على الاستثمار ومنع اختناقات سير العمل.
الخطأ الأكثر شيوعًا هو شراء آلة بحجمها القياسي الحالي. إذا حصلت منشأتك على عقد للخدمة الشاقة في العام المقبل يتطلب قضبان توصيل مقاس 160 × 15 ملم، فستصبح آلتك الجديدة تمامًا قديمة الطراز على الفور. تملي أفضل الممارسات الهندسية تحديد حجم المعدات الخاصة بك للنمو المستقبلي، مع الأخذ في الاعتبار عادةً سعة تخزين مؤقت تتراوح من 20 إلى 30 بالمائة.
على العكس من ذلك، فإن افتراض أن آلة ضخمة ذات حمولة عالية يمكنها التعامل بسهولة مع قضبان التوصيل الصغيرة هو مغالطة. يمكن أن تتعرض قضبان التوصيل الصغيرة للسحق أو التشوه أو الانحناء بشكل سيئ إذا تمت معالجتها في قوالب كبيرة الحجم عريضة على شكل حرف V مصممة لقضبان يبلغ قطرها 200 ملم. إذا كان إنتاجك يمتد إلى اختلافات كبيرة في الحجم، فيجب عليك التحقق من أن الجهاز يستوعب الأدوات الدقيقة القابلة للتبديل.
تسرد مواصفات الماكينة السعات القصوى المطلقة. ومع ذلك، فإن تشغيل النظام الميكانيكي بنسبة 100 بالمائة من طاقته القصوى بشكل مستمر سيؤدي إلى تقصير العمر التشغيلي بشكل كبير بسبب الضغط الأقصى المستمر على موانع التسرب الهيدروليكية والإطار الفولاذي. يوصي المهندسون بشدة بقاعدة الـ 80 بالمائة. حدد آلة يمثل حجم إنتاجك اليومي المستمر فيها ما يقرب من 80 بالمائة من السعة القصوى المقدرة للمعدات.
تتطلب موازنة الإنفاق الرأسمالي مع المتطلبات الفنية اتباع نهج محسوب لعائد الاستثمار. تؤثر الأبعاد المادية لقضبان التوصيل التي تقوم بمعالجتها بشكل مباشر على المقاييس المالية لشراء المعدات الخاصة بك.
تتناسب التكلفة الرأسمالية لمعدات المعالجة مع قدرتها الحجمية. تتطلب الآلة المصممة للتعامل مع نحاس مقاس 200 × 20 ملم أسطوانات هيدروليكية ضخمة، وهيكلًا فولاذيًا مقوى، ومحركات مؤازرة عالية عزم الدوران، مما يجعلها أكثر تكلفة بكثير من الوحدة القياسية مقاس 120 × 10 ملم. الإفراط في التحديد دون دراسة جدوى واضحة يؤدي إلى تقييد رأس المال غير الضروري.
تتطلب معالجة قضبان النحاس الكبيرة والثقيلة يدويًا العديد من الفنيين لرفع المادة وتوازنها ووضعها في مكانها. إن الاستثمار في آلات المعالجة الآلية المتطورة والمجهزة بطاولات تغذية المواد الآلية يقلل من العمل اليدوي المكثف المطلوب. وهذا يقلل من تكاليف العمل بالساعة ويخفف بشكل كبير من مخاطر الإصابات أثناء رفع مكان العمل. في نهاية المطاف، من خلال القضاء على أخطاء القياس اليدوي على قطع النحاس الكبيرة، يمكن للمنشأة التي تعالج كميات كبيرة من النحاس السميك في كثير من الأحيان استرداد التكلفة المميزة للآلة الرقمية خلال أول 12 إلى 18 شهرًا فقط من خلال تقليل الخردة.
إن اختيار المعدات المناسبة ليس مسعىً عامًا؛ فهو يتطلب تخطيطًا دقيقًا وفهمًا عميقًا للمواد الخاصة بك. إن سمك وعرض وطول ومعدن قضبان التوصيل الخاصة بك هي المخططات الأساسية التي يجب أن توجه قرار الشراء النهائي الخاص بك. قم بمطابقة جهازك مع احتياجاتك المحددة من المواد لضمان التشغيل السلس، وأسطح التلامس الكهربائية الفائقة، وتقليل إهدار النحاس بشكل ملحوظ. سواء كانت خطوط الإنتاج الخاصة بك تتطلب وحدة مدمجة ومتعددة الاستخدامات للوحات التحكم القياسية، أو نظامًا رقميًا عالي الدقة للخدمة الشاقة لمشاريع المفاتيح الكهربائية الضخمة، فإن توقع نموك المستقبلي قبل إجراء عملية شراء أمر حيوي. للعثور على التطابق التام مع متطلبات الأبعاد لمنشأتك، استكشف مجموعتنا الشاملة من حلول معالجة القضبان المصممة لزيادة كفاءة الإنتاج لديك إلى الحد الأقصى.
على الرغم من أن المواصفات تختلف بشكل صارم حسب الشركة المصنعة، إلا أن الوحدة القياسية 3 في 1 عالية الجودة يمكنها عادةً معالجة قضبان التوصيل من النحاس أو الألومنيوم التي يصل سمكها إلى 12 إلى 15 ملم. بالنسبة للمعالجة المستمرة ذات الحجم الكبير للسماكات التي تقترب من 16 إلى 20 ملم، يوصى عادةً بمحطات هيدروليكية متخصصة للخدمة الشاقة أو مستقلة لمنع التآكل المبكر للأختام الهيدروليكية والأدوات.
نعم، ولكنه يتطلب اهتمامًا صارمًا بتغييرات الأدوات. يمكن للوحدة متعددة الوظائف التعامل مع مجموعة واسعة من الأحجام، بشرط أن يقوم المشغلون بتبديل قوالب الثني وقوالب التثقيب لتتناسب مع العرض والسمك المحدد لقضيب التوصيل الحالي. سيؤدي استخدام قوالب على شكل حرف V كبيرة للمواد الرقيقة إلى أنصاف أقطار انحناء غير مناسبة وأضرار جمالية لسطح النحاس، في حين أن استخدام قوالب صغيرة للمواد السميكة يمكن أن يؤدي إلى تحطيم الأدوات.
يصعب فعليًا مناورة قضبان التوصيل الأثقل يدويًا عبر طاولة العمل. تستخدم الوحدة الرقمية أدوات التحكم العددية بالكمبيوتر، وأجهزة القياس الآلية المؤازرة، وأنظمة تحديد المواقع الخطية الدقيقة لضمان وضع الثقب بدقة. لا يتطلب هذا الإعداد من المشغل أن يقوم يدويًا بمصارعة القضبان النحاسية الثقيلة ومحاذاتها وقياسها، مما يقلل بشكل كبير من خردة المواد ويحسن بشكل كبير بيئة العمل والسلامة في مكان العمل.
نعم، الطول عامل لوجستي حاسم. في حين أن السمك والعرض يحددان الطاقة الهيدروليكية المطلوبة للماكينة والأدوات الداخلية، فإن الطول هو الذي يحدد متطلبات التعامل مع المواد الخارجية. إذا كانت منشأتك تقوم بشكل متكرر بمعالجة قضبان التوصيل الكاملة بطول 6 أمتار، فسوف تحتاج إلى معدات مجهزة بطاولات دعم ممتدة، أو أنظمة تغذية آلية، أو أدلة خطية متخصصة لدعم وزن المادة ومنع الانحناء أثناء دورات التثقيب والقص.
إذا كان إنتاجك يتضمن تغييرات متكررة في الحجم ولكن الحجم الإجمالي منخفض، فإن الماكينة اليدوية أو شبه الأوتوماتيكية توفر المرونة وتكاليف أولية أقل. ومع ذلك، إذا كنت تقوم بمعالجة دفعات كبيرة من النحاس السميك والعريض حيث تكون الدقة أمرًا بالغ الأهمية، فإن الآلة الآلية ضرورية. يعمل النظام الآلي على التخلص من أخطاء القياس اليدوية، ويتعامل مع المواد الثقيلة دون عناء، ويضمن تكرارًا مثاليًا، مما يعوض بسرعة الاستثمار الأولي الأعلى من خلال تقليل تكاليف الخردة والعمالة.
إن معالجة المواد عند الحدود العليا لسعة جهازك تضع ضغطًا هائلاً على النظام. يجب عليك مراقبة مستويات السوائل الهيدروليكية ودرجات الحرارة بدقة، حيث أن الأحمال الثقيلة تولد حرارة زائدة. بالإضافة إلى ذلك، فإن قوالب التثقيب وشفرات القص المصنوعة من الفولاذ عالي الكربون سوف تتحلل بشكل أسرع تحت الضغط الأقصى. قم بتنفيذ جدول فحص صارم للتحقق من وجود كسور دقيقة في الأدوات واستبدال موانع التسرب الهيدروليكية بشكل متكرر لمنع انخفاض الضغط أثناء التصنيع الثقيل.

