
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-24 المنشأ:محرر الموقع


في كل عام، يخسر المصنعون إيرادات كبيرة بسبب الهدر وتوقف الماكينة ومخاطر السلامة الناجمة عن مشاكل تصنيع قضبان التوصيل التي لم يتم حلها. كثيرًا ما تواجه عيوبًا مثل الشقوق والنتوءات والانحناءات غير الصحيحة وعدم دقة الأبعاد. تشرح هذه المقالة الأسباب الجذرية وراء كل مشكلة وتوفر إجراءات تصحيحية واضحة خطوة بخطوة. ستتعلم كيفية رفع جودة المنتج وتبسيط سير عملك لتحسين الإنتاجية. تساعد الحلول المتقدمة، بما في ذلك الآلات التي تعمل بنظام CNC، على منع هذه الأخطاء قبل حدوثها. بالنسبة لكل من النحاس والألومنيوم، يعد اختيار الأدوات المناسبة وإعدادات الماكينة أمرًا بالغ الأهمية لتجنب مشكلات تصنيع القضبان الشائعة. إن فهم هذه التحديات يمكّنك من تقليل الخردة وتحقيق نتائج متسقة وقابلة للتكرار. يتطلب النحاس، على وجه الخصوص، عناية إضافية لمنع التشقق أثناء المعالجة. يمكن أن تؤدي العيوب إلى عمليات إعادة صياغة مكلفة وتخلق مخاطر خطيرة تتعلق بالسلامة في موقع العمل. والاستثمار في المعدات عالية الدقة يقلل من هذه المخاطر ويعزز الناتج الإجمالي. يقدم كل إصلاح موضح هنا مسارًا عمليًا وقابلاً للتنفيذ للتخلص من العيوب والتغلب على مشكلات تصنيع قضبان التوصيل إلى الأبد.
استخدم نصف قطر الانحناء بمقدار 1.5 إلى 2 ضعف سمك المادة. وهذا يساعد على منع تشقق قضبان التوصيل النحاسية.
حافظ على أدوات القطع حادة وتحقق من خلوص القالب لإيقاف النتوءات والحواف الحادة.
تعمل ماكينات CNC ذات القضبان على إصلاح الزنبرك الخلفي تلقائيًا لعمل انحناءات دقيقة في كل مرة.
اتبع جدولًا روتينيًا لصيانة الأدوات لتقليل الفاقد وتكاليف إصلاح الأخطاء.
استخدم الآلات الموجودة على خطوط الإنتاج للحفاظ على الجودة نفسها في كل مرة ولإهدار مواد أقل.
تعد الشقوق والنتوءات من أكثر مشكلات تصنيع قضبان التوصيل شيوعًا التي ستراها على أرضية المتجر. تؤدي هذه العيوب إلى الإضرار بالأداء الكهربائي، وتسبب مخاطر تتعلق بالسلامة للقائمين بالتركيب، وتؤدي إلى إعادة العمل المكلفة. تساعدك معرفة أسبابها الجذرية على تطبيق الإصلاحات المستهدفة التي تحمي جودة المنتج وأرباحك.
غالبًا ما يحدث التشقق أثناء الانحناء عندما تتعرض لضغط أكبر مما تستطيع المادة تحمله. السبب الأكثر شيوعًا هو اختيار نصف قطر الانحناء أصغر من الحد الأدنى للمادة. بالنسبة لقضبان التوصيل النحاسية، فإن القاعدة القياسية هي الحد الأدنى لنصف قطر الانحناء بمقدار 1.5 إلى 2 ضعف سمك المادة . يمكنك العثور على هذه القيمة باستخدام معادلة التصميم :
معادلة التصميم : R_min = t × k، حيث R_min هو الحد الأدنى لنصف قطر الانحناء، وt هو إجمالي سمك الصفائح، وk هو عامل المادة. بالنسبة لشرائح النحاس القياسية، k = 1.5–2.0؛ للجهد العالي أو المداخن متعددة الطبقات، ك = 3.0-5.0. يؤدي تجاوز هذه الحدود إلى المخاطرة بتشقق الصفائح أو إجهاد الموصل.
بالنسبة لقضيب نحاسي صلب بقطر 3 مم، فإن هذا الحساب يعطي نصف قطر أدنى يبلغ 6 مم. يجب عليك إضافة هامش أمان بنسبة 10-15% في الإعدادات الديناميكية حيث يضيف الاهتزاز أو التدوير الحراري ضغطًا إضافيًا. يوضح الجدول أدناه القيم الموصى بها لنطاقات السُمك المختلفة:
سمك بسبار | الحد الأدنى الموصى به لنصف قطر الانحناء | الأساس المنطقي |
|---|---|---|
1x سمك | يكفي لوقف تلف السطح مع الحفاظ على الأداء الكهربائي | |
سميكة (10 ملم أو أكثر) | سمك 1.5-2x | يقلل من تركيز الإجهاد ويضمن القوة الهيكلية |
يلعب نقاء المواد أيضًا دورًا رئيسيًا في منع التشققات. يؤدي ارتفاع نسبة الأكسجين في النحاس إلى عيوب داخلية مثل المسامية والشوائب. تعمل هذه العيوب كمكثفات للضغط، مما يقلل من القوة الميكانيكية ويجعل المادة أكثر عرضة للتشقق أثناء الثني. تعمل درجات الأكسجين المنخفضة مثل C10100 وC10200 على تقليل هذه المشكلات الداخلية لأن مستويات الشوائب المنخفضة بها تعمل على تحسين قابلية التشكيل. يمكن أن تشكل الشوائب أيضًا مركبات هشة عند حدود الحبوب، مما يقلل من الليونة ويتسبب في بدء التشقق عند تطبيق الضغط الميكانيكي. يظل استخدام النحاس عالي النقاء والخالي من الأكسجين أمرًا ضروريًا للحفاظ على الليونة طوال عملية تصنيع قضبان النحاس.
بالنسبة لتطبيقات الألومنيوم التي تحتاج إلى قوة ميكانيكية أعلى، توفر سبيكة EN-AW 6101 (AlMgSi) خصائص أفضل من EN-AW 1050A بينما تصل إلى حوالي 57% من موصلية النحاس. يحتاج الألومنيوم إلى معالجة أكثر دقة أثناء الانحناء لتجنب التشققات. يجب أن تلبي المواد الصلبة مثل T6 وT61 وT63 وT64 متطلبات الحد الأدنى المختلفة لنصف قطر الانحناء لكل ASTM B317، مع حدود تعتمد على نطاقات سمك المادة المطابقة.
تسبب النتوءات والحواف الحادة العديد من المشكلات في اتجاه مجرى النهر. إنها تمنع التثبيت المناسب للتوصيلات، وتزيد من خطر ارتفاع درجة حرارة قضيب التوصيل عند نقاط الاتصال، وتخلق مخاطر الإصابة أثناء المناولة والتركيب. عادةً ما تأتي هذه العيوب من الأدوات الباهتة أو الخلوص الخاطئ بين الثقب والموت. عندما تفقد حواف القطع حدتها، فإنها تمزق المادة بدلاً من قصها بشكل نظيف، تاركة وراءها حواف مرتفعة.
دفاعك الأول هو الحفاظ على الأدوات حادة والتحقق من إعدادات التخليص. بالنسبة للإنتاج بكميات كبيرة، يزيل القطع بالليزر تآكل الأدوات الميكانيكية تمامًا. عندما تبقى نتوءات وحواف حادة بالرغم من هذه الخطوات، فإنك تحتاج إلى أسلوب إزالة الحواف بشكل منهجي. تعتمد الطريقة الصحيحة على ما إذا كان الجزء مسطحًا أم متشكلًا، وما إذا كان من الممكن الوصول إلى الميزات الداخلية، وكم المخزون الذي يمكن إزالته. فكر في هذه الخيارات:
أدوات يدوية للأجزاء ذات الحجم المنخفض والحواف التي يمكن الوصول إليها، على الرغم من أن عدم تناسق المشغل يمثل خطرًا
فرشاة كاشطة للحواف التي يمكن الوصول إليها بشكل متكرر مع نتوءات خفيفة، مما يسمح بتآكل الأداة بمرور الوقت
تشطيب الحزام للأجزاء المسطحة مع التوجيه المتحكم فيه، على الرغم من إمكانية حدوث إزالة غير متساوية للمخزون
معالجة الحواف المُشكَّلة عندما تحتاج إلى متطلبات محددة لشطب أو نصف قطر
الانتهاء من الدفعة لمجموعات الأجزاء المتوافقة، على الرغم من أن الضرر من جزء إلى جزء يظل ممكنًا
عند اختيار عملية ما، اختبر أصعب ميزة في مجموعة الإنتاج الخاصة بك - مثل الفتحات الضيقة، أو الثقوب القريبة من الانحناءات، أو الأرجل القصيرة - للتأكد من أن الطريقة تصل إلى جميع الحواف المهمة دون الإضرار بالأسطح النهائية. الاستثمار في المعدات الدقيقة يقلل من تكوين نتوءات عند المصدر. تضمن آلة Busbar من Suzhou Kiande إنتاجًا مستقرًا وعالي الجودة من خلال تقنية التحكم المتقدمة ، مما يقلل من انحراف الأداة والتخليص غير المتناسق الذي يخلق نتوءات أثناء عملية التصنيع. يعمل هذا النهج الاستباقي لتصنيع قضبان التوصيل على إزالة العديد من العيوب قبل أن تحتاج إلى عمليات ثانوية، مما يوفر لك الوقت وتكاليف المواد.
تحدد دقة الانحناء ما إذا كان شريط التوصيل الخاص بك مناسبًا بشكل جيد أو يحتاج إلى إصلاحات باهظة الثمن. Springback هو السبب الرئيسي لزوايا الانحناء الخاطئة عند صنع قضبان التوصيل النحاسية. عندما تترك قضيبًا منحنيًا، فإن تمدد المعدن يجعله يتحرك للخلف قليلًا نحو شكله القديم. وهذا يسبب أخطاء مستمرة تزعج العمال وتضيع المواد الجيدة.
يعتمد مقدار حدوث Springback كثيرًا على المادة. ينحني الألومنيوم عادةً بمقدار 2-3 درجات بعد انحناء 90 درجة، وينحني النحاس للخلف بمقدار 3-5 درجات. ينبثق النحاس الناعم أكثر من النحاس الصلب. لذلك يحتاج جهازك إلى إعدادات مختلفة لإصلاح ذلك. إذا لم تأخذ في الاعتبار هذه الاختلافات، فإنك تصنع أجزاء ذات زوايا خاطئة. إنهم يفشلون في عمليات الفحص ويبطئون العمل.
تحل آلات بسبار CNC الحديثة هذه المشكلة من خلال جداول قابلة للبرمجة . تقوم هذه الجداول بتخزين معلومات الزنبرك لأنواع مختلفة من الألومنيوم. لقد سمحوا للآلة بالانحناء تلقائيًا قليلاً. يحصل نظام CNC على البيانات الخاصة بالمواد الخاصة بك ويقوم بضبط تصحيح الزنبرك قبل كل انحناء. يؤدي هذا إلى تحويل Springback من مشكلة محبطة إلى شيء يمكنك التحكم فيه.
تتبع عملية التعويض تسلسل حلقة مغلقة يضمن الدقة الزاوية ضمن ±0.3 درجة :
يستخدم نظام CNC قاعدة البيانات الخاصة به لإضافة زاوية تصحيح إلى الزاوية المستهدفة. يستخدم عرض قضيب التوصيل وسمكه ونوع المادة.
تقوم الآلة بالانحناء الأول. ثم تقوم المساطر عالية الدقة بقياس الزاوية الحقيقية بعد عودة الشريط إلى الخلف.
يكتشف النظام تلقائيًا خطأ الزنبرك المتبقي ويقوم بثني ثانٍ للحصول على الزاوية المثالية.
تعمل هذه الدورة الصحيحة لقياس الانحناء على إزالة التخمين من صناعة قضبان التوصيل النحاسية. بالنسبة للألمنيوم، يستخدم النظام إصلاحًا مختلفًا. إنه يغير نصف قطر الانحناء بدلاً من الاعتماد على أرقام الزنبرك. وذلك لأن الزنبرك الخلفي الأصغر للألمنيوم يعني أن التشقق يمثل مصدر قلق أكبر من الزوايا الخاطئة. هذه الإصلاحات الذكية هي طرق عملية لتقليل الهدر والحصول على المزيد من الأجزاء بشكل صحيح من المحاولة الأولى.
تسبب أدوات التثبيت السيئة أو البالية حدوث خدوش وخدوش. هذه تؤذي شكل قضيب التوصيل وعمله. تخلق الخدوش نقاط ضعف يمكن أن تسبب تشققات أثناء الاستخدام. تمنع الخدوش قضيب التوصيل من الجلوس بشكل مسطح مقابل الأجزاء الأخرى. كلتا المشكلتين تجعل الاتصالات أقل موثوقية وتقصر من عمر الجهاز.
تعتبر القوالب الواقية بمثابة دفاعك الأول ضد الأضرار السطحية. تعمل الأدوات المضادة للغضب على إيقاف تلف السطح أثناء التشكيل بالضغط العالي. أنها تعمل بشكل جيد لقضبان النحاس. بالنسبة للأجزاء التي تحتاج إلى العزل، فإن قالب الثني الذي لا يترك أثرًا يستخدم تصميمًا خاصًا. أنه يقلل من التوتر والضرر. يمنع هذا القالب الخدوش ويحمي العزل أثناء الانحناء. إنها أفضل طريقة لتجنب تلف الأجزاء النهائية.
يؤدي التشحيم الجيد أيضًا إلى تقليل الاحتكاك بين القالب وقضيب التوصيل. تعمل طبقة رقيقة من مادة التشحيم المناسبة على تقليل قوى القص وتمنع المواد من الالتصاق بالأدوات. اختر مواد التشحيم التي تتوافق مع خطوات التنظيف الخاصة بك لتجنب التلوث.
تعمل أنظمة المناولة الآلية على تقليل اللمسة البشرية على الأسطح النهائية. يتوقف التحميل والتفريغ الآلي عن إسقاط القضبان وسحب الحواف التي تسبب علامات قبيحة. تحافظ هذه الأنظمة أيضًا على ثبات الوضع. هذا يقلل من الخدوش الناتجة عن وضع اليد الخاطئة. عند استخدام أدوات لا أثر لها، وتزييت جيد، ومعالجة آلية، فإنك توقف معظم مشاكل الأسطح قبل حدوثها.
تعمل هذه الخطوات على إصلاح مشكلات شريط التوصيل الشائعة المتعلقة بجودة السطح. من خلال الاستثمار في الأدوات الجيدة ومعدات المناولة، فإنك تحمي جودة كل جزء تقوم بتصنيعه. إن صناعة قضبان التوصيل النحاسية تحتاج إلى الاهتمام بهذه التفاصيل. الانحناء والتشكيل القوي يجعل أي نقطة ضعف أسوأ. يؤدي إتقان حماية الزنبرك والسطح إلى تحسين العملية برمتها. إنه يقلل الأخطاء ويعطي نتائج ثابتة تلبي معايير العملاء الصارمة.
غالبًا ما تأتي أخطاء الأبعاد في تصنيع قضبان التوصيل من نقاط مرجعية غير واضحة ومواضع ثقب غير قابلة للتحكم. وبدون نظام مرجعي واضح، فإن كل خطوة تحمل الخطأ الأخير، مما يجعل الأجزاء أسوأ حتى تفشل في التوافق مع بعضها البعض. تؤدي الثقوب المنحرفة والأحجام الخاطئة إلى إعادة العمل باهظ الثمن وتبطئ الجداول الزمنية للمشروع. أنت بحاجة إلى خطة واضحة تحدد النقاط المرجعية الدقيقة وتبقيها ثابتة خلال كل خطوة.
تحدد قواعد الصناعة معايير واضحة لدقة وضع الثقب. تعد قاعدة ' 1 مم لكل 100 مم ' معيارًا شائعًا للتسامح الموضعي. بالنسبة لقضيب التوصيل 300 مم، تسمح هذه القاعدة بحد أقصى للانجراف يبلغ 3 مم. ومع ذلك، تصل طرق التصنيع المختلفة إلى مستويات دقة مختلفة:
ميزة | تسامح |
|---|---|
الحفر القياسي (فتحات الترباس M8) | ± 0.1 ملم |
القطع بالليزر | ± 0.05 ملم |
اللكم | ± 0.15 ملم |
فتحات طرفية (لمحطات 10 مم) | ± 0.2 مم |
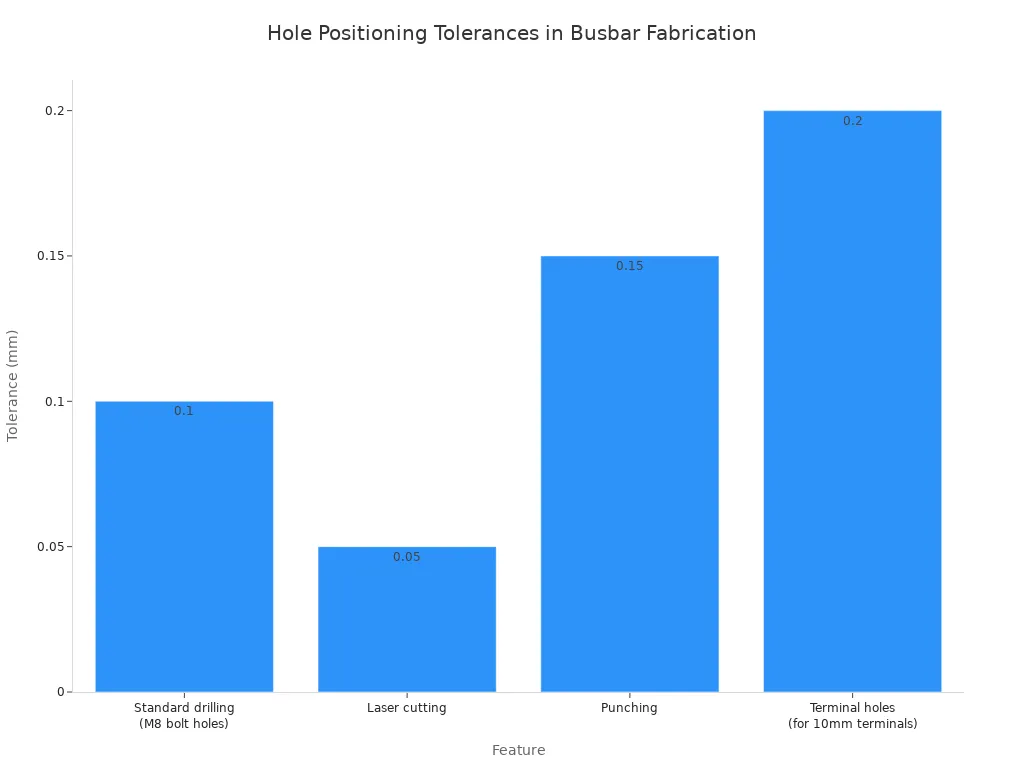
يجب عليك استخدام إطارات التسامح الموضعي لفتحات اتصال الخلايا الحرجة. يقوم مرجع البيانات A بتعيين مستوى الوحدة النمطية، ويتوافق مرجع البيانات B مع اتجاه مكدس الخلايا، ويشير مرجع البيانات C إلى ميزات النهاية. يؤدي هذا إلى إنشاء مناطق تسامح أسطوانية توقف أخطاء التراكم المربع. التثبيت الدقيق والتثقيب باستخدام الحاسب الآلي يحافظان على مواضع الثقب ضمن هذه الحدود في كل مرة.
تتفوق أنظمة القياس البصري على الفحص اليدوي بفارق كبير. تصل دقة أنظمة عدم الاتصال هذه إلى 0.035 مم ، وتتحقق مباشرة من بيانات CAD الاسمية. على عكس آلات القياس الإحداثية التي تحتاج إلى فنيين وتركيبات ماهرة، تسمح الأنظمة البصرية للمشغل بوضع الجزء والضغط على الزر. أنها توفر بيانات متغيرة فورية وملاحظات التصحيح التلقائي، مما يؤدي إلى إزالة أخطاء المحاذاة الشائعة في طرق فحص الاتصال.
مراقبة الجودة في الوقت الحقيقي تكتشف العيوب قبل أن تتحول إلى إخفاقات باهظة الثمن. تقوم أنظمة الكشف الحديثة بمراقبة إشارات الضوء المرئي والأشعة تحت الحمراء وإشارات انعكاس الليزر عبر نطاق واسع من الأطوال الموجية من 220 إلى 1800 نانومتر. يؤدي أخذ العينات عالية التردد عند 10 كيلو هرتز إلى اكتشاف مشكلات مثل الاختراق غير الكامل والمسامية قبل أن تضر المنتج النهائي.
نظرًا لأن المصانع تتبنى مبادئ الصناعة 4.0، فقد تم دمج آلات معالجة القضبان في مسارات العمل الرقمية. وهم يتواصلون مع أنظمة ERP وMES، مما يتيح التتبع في الوقت الفعلي ومراقبة الجودة.
يُظهر لـ Suzhou Kiande خط إنتاج القنوات الناقلة هذا التكامل في العمل. يربط مسح الباركود كل شريط ببيانات الإنتاج الخاصة به، مما يوفر إمكانية التتبع الكامل. يقوم النظام تلقائيًا بضبط معلمات الماكينة بناءً على نوع شريط التوصيل المعترف به. تنتقل أوامر العمل والبيانات تلقائيًا بين نظام تخطيط موارد المؤسسات (ERP) وخط الإنتاج، مما يؤدي إلى إزالة أخطاء إدخال البيانات يدويًا. توفر هذه الرقمنة الشاملة نتائج عالية الجودة في الوقت الفعلي، مما يسمح باتخاذ إجراءات تصحيحية فورية. يمكنك الحصول على جاهزية كاملة للتتبع والتدقيق مع تقليل تقلبات اللحام بشكل كبير مقارنة بأنظمة الحلقة المفتوحة. تعمل هذه الحلول الدقيقة على تحويل مراقبة الجودة وإدارتها من نقطة تفتيش تفاعلية إلى عملية استباقية قائمة على البيانات تحمي سمعتك ونتائجك النهائية.
يؤدي فشل الأدوات إلى تعطيل تدفق الإنتاج لديك والإضرار بجودة الجزء. تخلق الأدوات البالية نتوءات وانحرافًا في الأبعاد يفرض إعادة العمل. ينتج عن اختلال القالب أجزاء غير متناسقة تفشل في الفحص. يساعدك فهم تحديات المعدات هذه على تنفيذ حلول فعالة قبل أن تؤثر على مخرجاتك.
يؤثر تآكل الأداة بشكل مباشر على منتجك النهائي. تعمل الشفرات الباهتة على تمزيق النحاس بدلاً من قصه بشكل نظيف، مما يترك حوافًا خشنة تتطلب عمليات إزالة الأزيز الثانوية. تتأثر دقة الأبعاد مع تدهور حواف القطع، مما يدفع القياسات إلى خارج نطاق التفاوت المسموح به. أنت بحاجة إلى استراتيجية صيانة استباقية لمنع مشاكل تصنيع قضبان التوصيل هذه.
تتفوق أدوات الكربيد على الفولاذ عالي السرعة في بيئات الإنتاج الصعبة. أدوات الكربيد تقيس 90-94 على مقياس روكويل للصلابة ، بينما تصل أدوات HSS إلى 62-64 فقط. تترجم ميزة الصلابة هذه إلى فوائد عملية: تدوم صنابير الكربيد لفترة أطول من 5 إلى 20 مرة من صنابير HSS في التطبيقات ذات درجات الحرارة العالية. يعمل الكربيد أيضًا بشكل أسرع من 4 إلى 12 مرة من HSS في ظل ظروف مماثلة، مما يقلل وقت الدورة بشكل كبير. الاستثمار الأولي الأعلى يؤتي ثماره من خلال انقطاعات أقل وجودة ثابتة أثناء الإنتاج الضخم.
يحمي جدول الصيانة المنظم استثماراتك في الأدوات. اتبع هذا الإطار للحفاظ على أداء المعدات عند مستويات الذروة :
تردد الصيانة | الإجراءات الموصى بها |
|---|---|
يوميًا | تنظيف أسطح القطع من النحاس والألومنيوم؛ تأكيد مقاعد الأدوات بشكل صحيح |
أسبوعي | قم بتشحيم قضبان التوجيه وفقًا لمواصفات OEM؛ التحقق من النقاط المرجعية للمحاذاة |
شهريا | قياس إزالة القالب مقابل خط الأساس للأداة الجديدة؛ معايرة المحاذاة |
سنوي | استبدال القوالب والشفرات كأزواج متطابقة؛ إجراء إعادة معايرة الجهاز بالكامل |
على الشرط | استبدل الشفرات فورًا عند تقريب أو تقطيع الحواف المرئية |
لا تقم مطلقًا بتشغيل الشفرات البالية. استبدل الشفرات العلوية والسفلية معًا كمجموعة متطابقة للحفاظ على هندسة القطع المناسبة.
يؤدي عدم محاذاة القالب إلى حدوث تناقضات دقيقة ولكنها ضارة عبر عملية الإنتاج لديك. تظهر الثقوب المنحرفة في مواضع مختلفة قليلاً في كل جزء، مما يتسبب في فشل التجميع ومشاكل ميدانية. تؤدي هذه الأخطاء إلى إهدار النحاس الباهظ الثمن وتؤدي إلى تآكل ثقة العملاء في قدرات التصنيع لديك.
تمنع عمليات فحص المحاذاة الروتينية حدوث هذه المشكلات. قم بقياس خلوص القالب مقابل قراءات خط الأساس شهريًا وتحقق من النقاط المرجعية للمحاذاة أسبوعيًا. تحافظ القوالب الأرضية الدقيقة على تفاوتات أكثر صرامة من الأدوات القياسية، مما يقلل من التباين عبر فترات الإنتاج الطويلة. عندما تكتشف الانحراف، قم بإعادة المعايرة على الفور بدلاً من انتظار العيوب المرئية.
تقلل آلات التوصيل المتقدمة من تحديات المحاذاة من خلال المعالجة المستقرة. تستخدم آلة Busbar من Suzhou Kiande بنية صلبة وأدلة دقيقة تحافظ على المحاذاة من خلال التشغيل المستمر. ويقلل هذا الاستقرار من تكرار التعديلات التي تحتاج إلى إجرائها، مما يتيح لك التركيز على الإنتاج بدلاً من استكشاف الأخطاء وإصلاحها. تستفيد عملية الثني أيضًا من تحديد موضع الأداة بشكل متسق، مما يؤدي إلى إنتاج زوايا دقيقة جزءًا تلو الآخر.
إن الاستثمار في الأدوات عالية الجودة واتباع جداول الصيانة المنضبطة يقلل من الخردة، ويمنع ارتفاع درجة الحرارة بسبب التوصيلات الضعيفة، ويقدم نتائج موثوقة. تعالج هذه الحلول الأسباب الجذرية للعيوب المتعلقة بالمعدات، مما يؤدي إلى تحسين كفاءة العملية بشكل عام وجودة المنتج.
تؤثر كيفية التعامل مع مواد بسبار وتخزينها بشكل مباشر على جودة المنتج النهائي. هناك مشكلتان شائعتان - أكسدة السطح وتشويه المواد - تؤديان إلى حدوث عيوب مخفية لا تظهر إلا بعد التجميع. يؤدي إصلاح هذه المشكلات مبكرًا إلى منع إعادة العمل المكلفة ويضمن اتصالات موثوقة.
تشكل الأكسدة السطحية على النحاس تحديًا صعبًا. يبلغ سمك طبقة الأكسيد 0.1 إلى 5 ميكرومتر فقط. تبلغ مقاومة النحاس النقي 1.68 × 10⁶ أوم سم، بينما تصل مقاومة أكسيد النحاس إلى ما يقرب من 10⁴ إلى 10⁶ أوم سم، أي أعلى بمليون مرة. ومع ذلك، بالنسبة لقضيب توصيل 100 مم × 10 مم × 2 مم، تكون المقاومة السائبة حوالي 0.085 متر أوم فقط. تؤدي إضافة طبقة أكسيد 5 ميكرومتر إلى زيادة ذلك بمقدار 0.003 متر مكعب فقط. ويعني هذا التغيير البسيط أن أكسدة السطح لا تغير القدرة الطبيعية للموصل على حمل الكهرباء.
المشكلة الحقيقية تحدث في واجهة الاتصال. عندما يلتقي سطحان من النحاس المؤكسد، لا يتلامس فعليًا سوى عدد قليل من النقاط المرتفعة. تجبر طبقة الأكسيد التيار من خلال هذه النقاط المحدودة. يمكن أن تقفز مقاومة الاتصال بمقدار ألف مرة. يؤدي تدفق التيار العالي عبر هذا الاتصال عالي المقاومة إلى توليد حرارة مركزة. تعمل هذه الحرارة على تسريع عملية الأكسدة، مما يؤدي إلى إنشاء حلقة يمكن أن تحرق الاتصال في النهاية. الأكسدة السطحية تضر بشكل خطير بأداء المفاصل وتؤدي إلى مشاكل في التوصيل الكهربائي. يمكنك منع ذلك عن طريق تخزين المواد في بيئات خاضعة للرقابة، وتنظيف الأسطح قبل التجميع، وتطبيق طبقات واقية تمنع تكون الأكسدة.
يأتي الالتواء في قضبان التوصيل من الضغوط الداخلية أو التعامل غير السليم. إن التسطيح المادي مهم لأن أي انحراف يؤثر على كيفية وقوف قضيب التوصيل مقابل الأجزاء الأخرى. تؤدي أسطح التلامس الضعيفة إلى انخفاض الموثوقية. يجب عليك إصلاح التسطيح قبل المضي قدمًا في أي خطوة تصنيع.
الحل يبدأ بالتخزين المناسب. قم بتخزين القضبان النحاسية بشكل مسطح على رفوف مستوية لمنع الترهل. تجنب تكديس الأحمال الثقيلة فوق المواد المخزنة. بالنسبة للمواد التي تصل مع تزييف موجود، استخدم معدات التسوية قبل المعالجة. تطبق الأسطوانات الدقيقة ضغطًا متحكمًا لاستعادة الاستواء دون الإضرار بالسطح. تؤدي إضافة هذه الخطوات إلى عمليتك إلى إزالة أخطاء الالتواء قبل أن تؤثر على منتجك النهائي. إن الحفاظ على المواد مسطحة طوال عملية تصنيع قضبان التوصيل النحاسية يضمن جودة ثابتة. تمنع هذه الحلول مشاكل التصنيع الشائعة وتحمي كفاءة الإنتاج لديك.
يؤدي توليد الحرارة أثناء القطع والتثقيب إلى خلق عيوب مخفية تؤثر على منتجك النهائي. عندما تولد الأدوات احتكاكًا مفرطًا، يتصلب سطح النحاس محليًا. إن تأثير تصلب العمل هذا يجعل عمليات الثني اللاحقة محفوفة بالمخاطر. تصبح المادة هشة في تلك المناطق، مما يزيد من احتمالية التشقق على وجه التحديد حيث تحتاج إلى انحناءات نظيفة وموثوقة. قد لا ترى الضرر على الفور، لكنه يظهر لاحقًا كأجزاء تالفة ومواد مهدرة.
السبب الجذري للضرر الناتج عن الحرارة هو الاحتكاك بين الأداة وقطعة العمل. تولد سرعات القطع العالية حرارة أكثر مما يمكن أن تتبدده المادة. تعمل هذه الطاقة الحرارية المركزة على تغيير البنية الدقيقة للنحاس، مما يؤدي إلى إنشاء بقع صلبة تقاوم المزيد من التشكيل. أنت أيضًا تخاطر بحدوث شقوق صغيرة على طول الحافة المقطوعة والتي تنتشر أثناء الانحناء.
الحل الأول هو التشحيم المناسب. يعمل تدفق سائل التبريد المتسق على إزالة الحرارة من منطقة القطع وإطالة عمر الأداة في نفس الوقت. بالنسبة للنحاس، استخدم المبردات القابلة للذوبان في الماء والتي توفر التشحيم والتبريد دون ترك بقايا تؤثر على التوصيل. ضع سائل التبريد مباشرة على واجهة القطع، وليس فقط على المنطقة العامة.
يعمل تحسين سرعات القطع أيضًا على التحكم في تراكم الحرارة. تولد السرعات البطيئة احتكاكًا أقل ولكنها تقلل من الإنتاجية. أنت بحاجة إلى العثور على نقطة التوازن لسمك المادة المحددة وحالتها المزاجية. تتطلب القضبان النحاسية السميكة سرعات أبطأ لأن منطقة التلامس الأكبر تولد المزيد من الحرارة. يمكن للمواد الرقيقة التعامل مع المعالجة بشكل أسرع دون الوصول إلى درجات حرارة خطيرة.
اختيار الأداة مهم بنفس القدر. أدوات حادة مقطوعة بشكل نظيف بأقل قدر من الاحتكاك. تحتك الأدوات الباهتة بالمادة، مما يولد حرارة زائدة قبل أن يتم قصها في النهاية. تعمل الأدوات الفولاذية عالية السرعة على الإنتاج بكميات منخفضة، لكن أدوات الكربيد تحافظ على حافتها لفترة أطول في ظل التشغيل المستمر. كلما كانت حافة القطع أكثر وضوحًا، قلت الحرارة التي تولدها وكان القطع الذي تحققه أكثر نظافة.
هناك قاعدة بسيطة توجه عمليتك: إذا أظهرت الحافة المقطوعة تغيرًا في اللون أو شعرت أن الأداة ساخنة عند اللمس بعد التشغيل مباشرة، فإنك تولد الكثير من الحرارة. اضبط سرعتك، أو قم بزيادة تدفق سائل التبريد، أو استبدل الأدوات قبل مواصلة الإنتاج.
تقدم العمليات اليدوية تنوعًا لا يمكن لأي قدر من مهارة المشغل التخلص منه. ينحني كل عامل بشكل مختلف قليلاً، ويضع الأجزاء خارج المركز قليلاً، ويمارس ضغطًا غير متناسق. تتراكم هذه الاختلافات الصغيرة في اختلافات قابلة للقياس عبر عملية الإنتاج الخاصة بك. تعمل الأتمتة على إزالة هذا العامل البشري، مما يوفر نتائج متطابقة لكل جزء.
تعالج خطوط إنتاج قضبان التوصيل المؤتمتة بالكامل مشاكل تصنيع قضبان التوصيل الأكثر استمرارًا في مصدرها. يوضح خط تجميع قضبان التوصيل الأوتوماتيكي من Suzhou Kiande كيف تعمل الأتمتة الكاملة على تحويل عملية التصنيع الخاصة بك:
يضمن تحديد المواقع والنقل والتثبيت التلقائي أن كل منتج يلبي معايير التجميع المتسقة
يؤدي القضاء على الخطأ البشري إلى تقليل هدر المواد بشكل كبير
تعمل الدقة العالية والإخراج المستقر على تقليل وقت التوقف عن العمل أثناء الإنتاج
التوافق مع طرق تثبيت البرشام والمسامير في جهاز واحد
دعم هياكل الإسكان المكونة من قطعتين وأربع قطع
يتعامل النظام مع أطوال قنوات الناقل التي تصل إلى 6000 مم مع كفاءة عمل تبلغ حوالي 3000 مم لكل دقيقتين. يتيح نظام التحكم في الشبكة الخاص بها إجراء الصيانة عبر الإنترنت عندما تحتاج إليها. يتم دمج مصدر الطاقة 380-415 فولت تيار متردد، و50-60 هرتز بقدرة 20 كيلو وات بسهولة في المنشآت الصناعية القياسية.
'معدات الإنتاج المعيارية المؤتمتة بالكامل تمكن المصانع من تحقيق إنتاج مستقر وجودة منتج موحدة وعمليات تصنيع يمكن تتبعها'
توفر سلسلة خطوط إنتاج قنوات النقل المتكاملة من Kiande حلاً كاملاً للجودة المتسقة. يمكنك تخصيص خط التجميع الأوتوماتيكي لمواصفات شريط التوصيل المختلفة، سواء التكوينات المكونة من قطعتين أو أربع قطع. يقوم نظام التعرف على الباركود تلقائيًا بتحديد أنواع المنتجات وضبط معلمات التشغيل دون تدخل يدوي. وهذا يضمن التوحيد في كل جزء تقوم بإنتاجه.
يدمج الخط PLC، وشاشات اللمس، وأنظمة التحكم الصناعية لربط البيانات بسلاسة مع أنظمة تخطيط موارد المؤسسات (ERP). يضع هذا التكامل الأساس لمصنع رقمي ذكي حيث يمكنك تتبع كل جانب من جوانب الإنتاج في الوقت الفعلي. بدءًا من معالجة المواد الخام وحتى الفحص والتعبئة، يقلل النظام من التدخل البشري. تحافظ هذه الأتمتة الشاملة على جودة مستقرة حتى أثناء عمليات الإنتاج الضخم بكميات كبيرة.
تعالج الأتمتة أيضًا المخاوف المتعلقة بالسخونة الزائدة بشكل غير مباشر. يمنع الضغط المستمر والموضع أثناء التجميع الاتصال غير المتساوي بين مفاصل قضيب التوصيل. يؤدي الاتصال السيئ إلى إنشاء نقاط مقاومة عالية تولد حرارة زائدة أثناء التشغيل. من خلال التأكد من تجميع كل مفصل بشكل متماثل، يمكنك منع هذه النقاط الساخنة قبل أن تتطور. هذا النهج الاستباقي لمراقبة الجودة وإدارتها يحمي منتجاتك وسمعتك.
تستفيد عملية الانحناء بشكل خاص من الأتمتة. تطبق الآلات التي يتم التحكم فيها باستخدام الحاسب الآلي قوة دقيقة في المواضع المحددة في كل مرة. يمكنك التخلص من أسلوب التجربة والخطأ الشائع في الانحناء اليدوي. يتطابق كل انحناء مع الانحناء السابق ضمن تفاوتات صارمة، مما ينتج عنه مكونات نحاسية تتلاءم معًا بشكل مثالي أثناء التثبيت.
تعمل الأتمتة على تحويل مراقبة الجودة من نشاط تفتيش إلى استراتيجية وقائية. بدلاً من اكتشاف العيوب بعد الإنتاج، يمكنك منعها من خلال التنفيذ المتسق للعملية. يؤدي هذا التحول إلى تقليل معدلات الخردة، وخفض تكاليف إعادة العمل، وتقديم منتجات موثوقة لعملائك. إن الاستثمار في المعدات الآلية يسدد تكاليفه من خلال تقليل النفايات وزيادة الإنتاجية.
تعالج هذه الحلول التحديات الأساسية لمشاكل تصنيع قضبان التوصيل من خلال التحكم المنهجي في العمليات. من خلال إدارة توليد الحرارة واعتماد التشغيل الآلي، يمكنك تحقيق الاتساق الذي تتطلبه الأنظمة الكهربائية الحديثة. تصبح عملية التصنيع الخاصة بك أكثر كفاءة، ومنتجاتك أكثر موثوقية، وموقعك التنافسي أقوى في سوق متزايد الطلب.
تشترك معظم مشكلات تصنيع القضبان في جذور مشتركة في الأدوات أو المواد أو معلمات العملية. لا يمكنك إصلاحها بمعزل عن غيرها. يتفوق التحليل الاستباقي للسبب الجذري والصيانة الوقائية على استكشاف الأخطاء وإصلاحها التفاعلي في كل مرة. يمكنك توفير المال وتقليل وقت التوقف عن العمل عند معالجة المشكلات قبل أن تتفاقم.
الاستثمار في المعدات الدقيقة يُحدث تحولًا في عمليتك. تقدم آلة Busbar وخط إنتاج Busduct من Suzhou Kiande نتائج متسقة. قم بإقران هذه التقنية مع تدريب المشغلين لتحقيق أقصى فائدة. يجب أن يفهم فريقك كيفية الاستفادة من هذه الأدوات بشكل فعال.
يؤدي إتقان هذه الحلول إلى رفع جودة المنتج وتقليل النفايات. يمكنك الحصول على ميزة تنافسية في صناعة التصنيع الكهربائية. كل وصلة نحاسية تنتجها تلبي المعايير الصارمة. تصبح عملية التصنيع الخاصة بك أكثر موثوقية، واستخدام النحاس الخاص بك أكثر كفاءة، وسمعتك أقوى.
اختر درجات منخفضة الأكسجين مثل C10100 أو C10200 لمهام الثني الصعبة. تحتوي هذه النحاسات الخالية من الأكسجين على عدد أقل من الشوائب التي تخلق نقاط ضعف بين حدود الحبوب. النقاء العالي يعني أن المعدن ينحني بشكل أفضل ويقاوم التشقق. بالنسبة لأجزاء الألومنيوم التي تحتاج إلى المزيد من القوة، استخدم سبيكة EN-AW 6101 بدلاً من EN-AW 1050A.
اتبع خطة صيانة منتظمة بدلاً من انتظار حدوث ضرر واضح. تحقق من حواف القطع يوميًا للتأكد من تقريبها أو تقطيعها. قارن إزالة القالب بقياساتك الأولية كل شهر. قم بتبديل الشفرات على الفور عندما ترى التآكل. استبدل القوالب والشفرات معًا كأزواج متطابقة مرة واحدة سنويًا للحفاظ على هندسة القطع الصحيحة ومنع تكون نتوءات.
يقوم نظام CNC بتخزين بيانات الزنبرك الخلفي للمواد والسماكات المختلفة. قبل كل انحناء، فإنه يحدد زاوية التصحيح باستخدام عرض قضيب التوصيل الخاص بك ونوع المادة. بعد الانحناء الأول، تقوم أجهزة الاستشعار بقياس الزاوية الحقيقية. تقوم الآلة بعد ذلك بإجراء انحناء ثانٍ لإصلاح أي خطأ متبقي، وتصل الدقة إلى ±0.3 درجة.
تؤتي الخطوط الآلية ثمارها أكثر عندما تقوم بتشغيل إنتاج ثابت وكبير الحجم. إذا تسبب العمل اليدوي في تفاوت الجودة على المدى الطويل، فإن التشغيل الآلي يزيل هذا التناقض. يخفض النظام تكاليف العمالة، ويقلل من هدر المواد، ويتصل بأنظمة تخطيط موارد المؤسسات (ERP) للتتبع. قم بإضافة نفقات الخردة الحالية وإعادة العمل للعثور على نقطة التعادل الخاصة بك.

