
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-09-25 المنشأ:محرر الموقع


تقوم CNC ماكينة بقص قضبان النحاس أو الألومنيوم بدقة الكمبيوتر. فكر في آلة بسبار هذه كمركز تصنيع واحد يقوم بالقطع والتثقيب والثني في عملية واحدة سلسة. يتحكم نظام CNC في كل محطة باستخدام رسم مبرمج لقضيب التوصيل، لذلك ليست هناك حاجة إلى وضع علامات يدوية. ويتأكد التحكم الرقمي المحوسب من أن النتائج دقيقة وقابلة للتكرار ضمن تفاوتات صارمة. ويشرح هذا المقال آلية عمله ومزاياه ودوره في التصنيع الحديث. تعتمد الشركات المصنعة الحديثة على هذه المعدات لإجراء توصيلات كهربائية موثوقة وبجودة ثابتة. إنه يسرع الإنتاج بشكل كبير ويخفض تكاليف العمالة. تستفيد الصناعات الرئيسية مثل المفاتيح الكهربائية والمحطات الفرعية ومركبات الطاقة الجديدة من قدرات المعالجة عالية السرعة.
تقوم آلة بسبار CNC بالقطع والتثقيب والثني في عملية آلية واحدة.
ويستخدم التحكم بالكمبيوتر لتحقيق الدقة العالية والتكرار ، مما يقلل من الأخطاء.
يخفض المصنعون تكاليف العمالة بنسبة 40 إلى 50 بالمائة ويصنعون منتجات أسرع بثلاث إلى خمس مرات.
تجعل الآلة الأشياء أكثر أمانًا عن طريق إبعاد العمال عن المهام الخطرة.
فهو يساعد على دمج المصانع الذكية مع المراقبة في الوقت الحقيقي والصيانة التنبؤية.
آلة بسبار CNC هي مركز تصنيع متعدد الأغراض لقضبان التوصيل المعدنية. يستخدم نظام CNC للجمع بين المهام التي كانت تحتاج إلى العديد من الآلات والمشغلين وخطوات التثبيت. والآن تقوم آلة واحدة بتنفيذ كل هذه المهام تلقائيًا ودقة وكفاءة. تحتوي الآلة على أجزاء أساسية مثل نظام CNC (الدماغ)، ومحطة عمل تحمل قضيب التوصيل، ووحدات معالجة للتثقيب والقص والثني. تحتوي النماذج المتطورة أيضًا على مبدل أدوات تلقائي ونظام تغذية، وتعمل جميعها معًا لأتمتة سير العمل.
يتحكم نظام CNC في كل محطة باستخدام رسم مبرمج لقضيب التوصيل. يتم تصدير نمط شريط التوصيل المسطح من برنامج ECAD/MCAD كملف DXF . يتم إرسال ملف DXF إلى الجهاز عبر USB أو Ethernet. تعثر وحدة استيراد DXF الخاصة بوحدة التحكم CNC على خطوط الانحناء والثقوب وخطوط القطع حسب أنواع كيانات CAD الخاصة بها. تقوم وحدة التحكم بإنشاء تسلسل معالجة محسّن يعتمد على حركيات الآلة، مع مراعاة وقت تغيير الأداة والحدود المادية. يشاهد المشغل محاكاة رسومية لتسلسل المعالجة الكامل على شاشة اللمس CNC لاكتشاف أخطاء البرمجة قبل معالجة المواد. يقوم المشغل بتحميل المادة ويبدأ الدورة التلقائية، والتي تقوم الآلة بتشغيلها دون مساعدة المشغل.
تقوم الآلة بثني وتثقيب وقطع قضبان التوصيل النحاسية والألمنيوم تلقائيًا. يتم تثبيت قضيب التوصيل مرة واحدة في بداية الدورة، ولا يترك إطاره المرجعي أبدًا. تقوم وحدة تحكم CNC واحدة بتنسيق جميع العمليات من مرجع مشترك. يقوم المقياس الخلفي المؤازر بوضع قضيب التوصيل عند الانحناء الأول. تقوم وحدة الثني الهيدروليكية بتشكيل الانحناء للزاوية المبرمجة باستخدام ردود فعل التشفير في الوقت الفعلي. يقوم المقياس الخلفي بإعادة وضع القضيب من أجل ثقب مثقوب، وتقوم وحدة التثقيب الهيدروليكية بتشغيل الأداة عبر المادة بالإحداثيات المبرمجة الدقيقة. يتقدم المقياس الخلفي مرة أخرى للانحناء أو اللكمة التالية. أخيرًا، يتم وضع قضيب التوصيل عند القص حتى يصل طول القطع. طوال التسلسل، يتم الحفاظ على العلاقة الموضعية لقضيب التوصيل بكل محطة أدوات من خلال محاور يتم التحكم فيها رقميًا، وليس من خلال مهارة المشغل أو عمليات نقل التركيبات.
عنصر | وظيفة |
|---|---|
آلية التغذية | يستخدم المحور X مجموعتين من مشابك الطاقة الرئيسية والمساعدة بالإضافة إلى قضيب تثبيت مؤازر؛ يمكن أن تعمل بشكل مستقل أو معًا لإكمال أعمال التغذية. |
محطة الختم | تشتمل الآلة على قالب تثقيب ومركز هيدروليكي ذي صلة، مما يشير إلى محطة تثقيب/ختم مخصصة لمعالجة قضيب التوصيل. |
وحدة الانحناء | يصف المصدر آلات ثني قضبان التوصيل التي تستخدم المحرك الهيدروليكي أو التحكم المؤازر مع قوالب الثني لثني قضبان النحاس أو الألومنيوم إلى الأشكال المطلوبة. |
أنظمة إضافية | تشتمل آلة قضيب التوصيل CNC أيضًا على جهاز تحكم CNC، وجهاز تغذية مؤازر، ومركز هيدروليكي، وقالب قطع، وقالب نقش. |
يسمح نظام ATC مع حاملات الأدوات BT40 بالانتقالات السريعة بين مهام المعالجة المختلفة دون توقف.
تختلف آلة معالجة بسبار CNC هذه عن معالج بسبار الهيدروليكي التقليدي في عدة طرق. تستخدم آلة بسبار CNC محركًا مؤازرًا بالكامل مع محركات مؤازرة تعمل بالتيار المتردد المستقلة وردود فعل موضع الحلقة المغلقة على كل محور. يستخدم معالج بسبار الهيدروليكي التقليدي وحدة طاقة هيدروليكية مع توقفات ميكانيكية وإعدادات ضغط؛ ليس لديها تحكم في حلقة مغلقة. تحقق آلة قضيب التوصيل CNC دقة زاوية الانحناء بـ ±0.3° من خلال مراقبة عزم الدوران في الوقت الفعلي والتي تعوض ارتداد المواد؛ لا يحدث أي انجراف زاوية من درجة حرارة الزيت. يحقق المعالج التقليدي دقة قدرها ±1 درجة، ويحدث انحراف الزاوية نتيجة لتغيرات درجة حرارة الزيت وتآكل التوقف الميكانيكي. توفر آلة بسبار CNC أيضًا تكاليف طاقة أقل بنسبة 40-50% لأن المحركات المؤازرة تسحب الطاقة فقط أثناء الحركة النشطة، مع استهلاك خامل قريب من الصفر. يدير المعالج التقليدي مضخة هيدروليكية مستمرة، مما يؤدي إلى زيادة استهلاك الطاقة في وضع الخمول والإجمالي.
شريط التوصيل عبارة عن شريط معدني يحمل الكهرباء داخل الأنظمة الكهربائية. تقوم هذه الموصلات بنقل تيارات كبيرة بين المفاتيح الكهربائية والمحولات ولوحات التوزيع. النحاس والألومنيوم هما المواد الرئيسية لقضبان التوصيل. كل معدن له خصائص كهربائية مختلفة تؤثر على اختيارات التصميم.
يمتلك النحاس ETP (C11000) موصلية تبلغ 58 مللي ثانية/م، وهي 100% IACS ، ومقاومة تبلغ 17.2 نانومتر. يتمتع الألومنيوم 1350 بوصلة توصيل تبلغ 35 مللي ثانية/م، وحوالي 61% من IACS، ومقاومة تبلغ 28.3 نانومتر. يختار المصنعون الشريط المسطح للألواح والمفاتيح الكهربائية لأن سطحه الواسع يتخلص من الحرارة جيدًا. تزن أشكال الأنابيب المجوفة أقل وتبرد بشكل أفضل. يمكن للأنواع المضفرة أو المرنة أن تنحني في المساحات الضيقة.
تضمن المعالجة الدقيقة أن تكون التوصيلات موثوقة وتحافظ على درجة حرارة المفصل من الارتفاع أكثر من اللازم. يعد القطع الدقيق أمرًا مهمًا للغاية حتى تتناسب قضبان الحافلات وتعمل بشكل صحيح. تحافظ تقنيات الثني الجيدة على قضبان الحافلة قوية وقادرة على توصيل الكهرباء.
يعد القطع الدقيق أمرًا مهمًا للغاية حتى تتناسب قضبان الحافلات وتعمل بشكل صحيح. تحافظ تقنيات الثني الجيدة على قضبان الحافلة قوية وقادرة على توصيل الكهرباء.
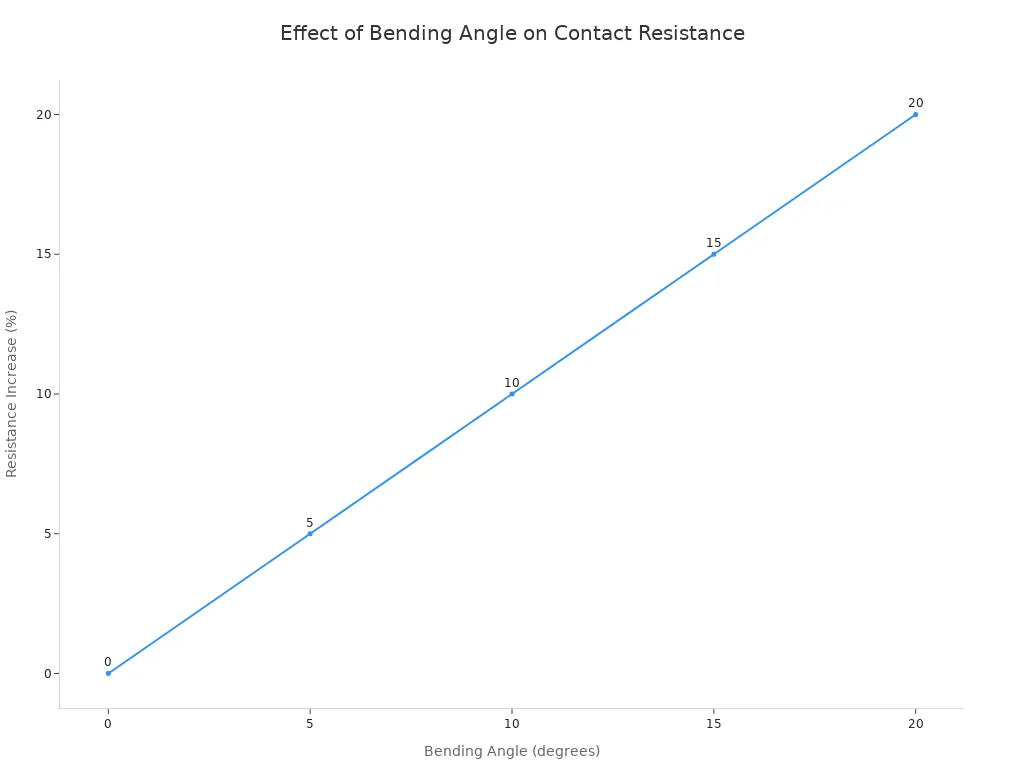
عند ثني قضيب التوصيل، يتغير سطح التلامس قليلًا، مما يزيد من مقاومة التلامس . تعتمد هذه المقاومة على مدى استواء الأسطح ومدى إحكام ضغطها معًا. يؤدي الانحناء كثيرًا إلى ضعف الاتصال وعدم التساوي وارتخاء الوصلات. تزيد هذه المشكلات من المقاومة ويمكن أن تسبب تسخينًا محليًا أو حرائق كهربائية.
عامل | التأثير على مقاومة الاتصال |
|---|---|
زيادة زاوية الانحناء | ~5% زيادة في المقاومة لكل زيادة بمقدار 5 درجات |
زيادة تفاوت السطح | ~ زيادة المقاومة بنسبة 10% لكل زيادة بمقدار 1 مم |
زاوية الانحناء المفرطة | ضعف الاتصال عند الاتصال بسبب انخفاض التسطيح وضغط الاتصال |
تتعامل آلة بسبار CNC مع هذه التفاوتات الصارمة بنفسها. تضع الماكينة ثقوبًا وميزات قطع مهمة تبلغ حوالي 3-4 أضعاف سمك المادة بعيدًا عن الانحناءات لوقف التشويه أثناء التشكيل. كما أنها تفكر في تكديس التسامح، لأن العديد من الانحناءات تغير الموضع النهائي للتركيب وميزات الاتصال.
يحصل المصنعون الذين يتحولون إلى آلة بسبار CNC على فوائد سريعة في ثلاثة مجالات . يتطلب العمل اليدوي لقضيب التوصيل عمالًا لقياس كل قطعة ووضع علامات عليها ووضعها يدويًا. يستخدمون آلات منفصلة للقطع واللكم والثني. في كل مرة يقومون فيها بنقل قطعة بين الآلات، تحدث أخطاء في المحاذاة. تقوم آلة بسبار واحدة بإزالة هذه الخطوات. فهو يضع جميع العمليات في دورة تلقائية واحدة.
الدقة هي الفائدة الأولى التي يمكنك قياسها. تتميز موديلات ماكينات بسبار CNC الأعلى بدقة زاوية انحناء تبلغ ±0.3 درجة لمحطات التثقيب والثني. هذا التكرار غير ممكن بالطرق اليدوية. تذهب آلة إنه يتكيف بشكل فعال مع المواد الربيعية. Suzhou Kiande إلى أبعد من ذلك. تقوم المستشعرات بقياس السُمك الحقيقي والمقاومة أثناء الانحناء الأول. يحدد البرنامج بالضبط مقدار الانحناء الإضافي المطلوب. تستخدم الخوارزميات النشطة بيانات سماكة المادة وقوتها في الوقت الفعلي . إنهم يفرطون في ثني المادة بحيث تسترخي في الزاوية المستهدفة الدقيقة. تعمل عملية الحلقة المغلقة هذه مع النحاس والألومنيوم. يقوم بضبط معامل الارتداد بناءً على عرض المادة وصلابتها. يزيد إنتاج الإنتاج ثلاث إلى خمس مرات مقارنة بالطرق اليدوية للأشكال المعقدة.
مكاسب الكفاءة كبيرة أيضًا. الشركات المصنعة التي تستخدم آلة بسبار CNC تحقق توفيرًا في تكلفة العمالة بنسبة 40-50٪ لكل لوحة. يزيل الإعداد النموذجي 1.5 إلى 2.5 وظيفة بدوام كامل. اعتمادًا على الأجور المحلية، تتراوح الوفورات السنوية في تكاليف العمالة من 20.000 دولار إلى 50.000 دولار سنويًا. وفقًا للمعدلات الأمريكية، فإن إزالة 1.5 إلى 2 من وظائف التصنيع اليدوية توفر ما بين 37500 إلى 70000 دولار سنويًا. تأتي هذه الوفورات من أوقات الدورات الأسرع وإعادة العمل الأقل. توفر الماكينة أيضًا المرونة. إنه يتعامل مع أنواع مختلفة من أشرطة الاتصال والمواد والعروض دون إجراء تغييرات يدوية. معدات Suzhou Kiande تقوم بالتثقيب الأوتوماتيكي، الثقب العكسي، القطع، والنقش. ويتبع المعلمات المبرمجة.
تعتمد المعالجة التقليدية بشكل كبير على العمال اليدويين المهرة. يجب عليهم قراءة الرسومات بشكل صحيح، والحفاظ على الجودة الثابتة، وتجنب الأخطاء المكلفة. الأتمتة تزيل هذه الحاجة. يقوم الجهاز بقراءة ملف DXF مباشرة. يقوم المشغل بتحميل المواد ويبدأ الدورة. تتعامل وحدة التحكم CNC مع جميع خيارات تحديد المواقع والثني واللكم والقطع. يتيح هذا التغيير للمصنعين الحفاظ على إنتاج ثابت مع مشغلين أقل خبرة.
تصبح السلامة أفضل بكثير مع التشغيل الآلي. تتمتع ماكينات CNC الحديثة بأنظمة أمان متعددة. يتصل الحراس المتشابكون بنظام التحكم. إذا تم فتحه أثناء التشغيل، فسيتم إيقاف تشغيل الجهاز على الفور. الستائر الخفيفة تخلق حواجز للأشعة تحت الحمراء. يوقفون الآلة إذا كسر أي شيء الشعاع. تكتشف أجهزة استشعار القرب عندما يقترب المشغل أكثر من اللازم. توجد أزرار التوقف في حالات الطوارئ في العديد من الأماكن التي يمكنك الوصول إليها. تتحقق الحماية من التحميل الزائد من أداء الماكينة وتتوقف عن العمل قبل حدوث أي ضرر.
يبقى المشغلون منفصلين عن الماكينة من أجل السلامة. يركزون بشكل أساسي على البرمجة وتحميل أو تفريغ المواد. إنهم لا يقومون باللكم أو القص الخطير بشكل مباشر. يعمل تصميم سلامة الماكينة والعمليات الآلية على إبعاد المشغلين عن مناطق الخطر. هذا يوقف الإصابات الخطيرة مثل إصابات اليد.
بالنسبة للمصنعين الذين يفكرون في ترقيات الإنتاج، فإن فوائد معدات بسبار CNC مقارنة بالطرق اليدوية واضحة. الدقة العالية، والتكاليف المنخفضة، والحاجة الأقل للعمال المهرة، والتشغيل الأكثر أمانًا، كلها عوامل تشكل حجة تجارية قوية. تُظهر معدات Suzhou Kiande هذه الفوائد.
يشكل صانعو المفاتيح الكهربائية ومقاولو المحطات الفرعية وشركات هندسة الطاقة أكبر مجموعة من مستخدمي معدات قضبان التوصيل CNC. تحتاج هذه الصناعات إلى قضبان توصيل تحمل تيارات كبيرة بين المحولات والقواطع ولوحات التوزيع. قد تحتوي خزانة المفاتيح الكهربائية الواحدة على العشرات من القضبان المثنية والمثقبة. يجب أن يتناسب كل شريط بشكل مثالي مع كل نقطة اتصال. لا يمكن للمعالجة اليدوية تلبية هذا الحجم والدقة المطلوبة.
تقوم شركة Suzhou Kiande بتزويد خطوط إنتاج قنوات النقل التي تتعامل مع المعالجة والتجميع والاختبار والتعبئة في تدفق واحد متصل. تأتي هذه الخطوط في إعدادات يدوية وشبه آلية وتلقائية بالكامل. تقوم الشركة بتصميم كل سطر حول تخطيط المصنع الخاص بالعميل وقدرته واحتياجاته العملية. يحصل مصنعو المعدات الأصلية للمفاتيح الكهربائية على مسار سلس من النحاس الخام إلى قناة التوصيل النهائية. تقوم Suzhou Kiande أيضًا ببناء خطوط إنتاج خزانة المفاتيح الكهربائية لفئات الجهد العالي، المتوسط، والمنخفض. تخدم الشركة المئات من الشركات المصنعة لمعدات الطاقة حول العالم.
تعتمد وحدات بطاريات المركبات الكهربائية، وأنظمة طاقة النقل بالسكك الحديدية، وتوزيع الطاقة في مراكز البيانات، على قضبان توصيل مدمجة وعالية الدقة. تختلف قضبان التوصيل EV بشكل كبير عن القضبان الصناعية القياسية. يستخدمون صفائح نحاسية رقيقة أو صفائح نحاسية صلبة. ويتراوح عرضها من 15 ملم إلى 40 ملم . يتم تشديد تفاوتات الانحناء إلى زائد أو ناقص 0.2 درجة بحيث تصطف الأطراف بشكل صحيح. تعد الانحناءات على شكل حرف U منخفضة الخلوص مقاس 40 مم والتقلبات المعقدة أمرًا شائعًا. تحل الأفلام المصفحة المدمجة محل أنابيب الانكماش الحراري للعزل.
المعلمة | بسبار الصناعية القياسية | البنية التحتية للمركبات الكهربائية وقضيب البطارية |
|---|---|---|
مادة موصلة | النحاس الأحمر الصلب (3.0 مم - 12.0 مم) | صفائح نحاسية رقيقة أو صفائح نحاسية صلبة مغلفة |
العرض النموذجي | 50 ملم - 120 ملم+ | 15 ملم - 40 ملم (مدمج للغاية) |
الانحناء التسامح | ± 1.0 درجة | ± 0.2 درجة |
ملف الانحناء | انحناءات مسطحة/عمودية كبيرة | انحناءات على شكل حرف U منخفضة الخلوص 40 مم والتقلبات المعقدة |
معيار العزل | أنابيب الانكماش الحراري | أفلام مغلفة متكاملة (مايلار/كابتون) |
تلبي آلة بسبار CNC هذه المتطلبات من خلال التحكم في الحلقة المغلقة. يخدم النحاس C110 احتياجات التوصيل الكهربائي والحراري العالية. يدعم طلاء القصدير قابلية اللحام أو التحكم في التآكل. قد يتناسب طلاء النيكل أو النحاس العاري مع درجات الحرارة والظروف البيئية المحددة. يعمل الخاص بـ Suzhou Kiande نظام تحميل تخزين Busbar على أتمتة معالجة المواد لإنتاج كميات كبيرة. إنه يتتبع المخزون في الوقت الفعلي ويتكامل مع وحدات المعالجة CNC. تدعم هذه الأنظمة الصناعة 4.0 وتكامل المصنع الذكي. يحصل المصنعون على جودة متسقة وتكاليف العمالة المخفضة في كل تطبيق.
تقع آلة بسبار الآن في قلب تحول أوسع نحو الإنتاج الآلي والذكي والرقمي. يقوم IIoT بتوصيل المعدات وأجهزة الاستشعار والبرامج لمشاركة البيانات في الوقت الفعلي. يتيح هذا الاتصال لآلة بسبار CNC تتبع أوقات الدورة وتآكل الأداة ومؤشرات الصيانة. تقوم الصيانة التنبؤية بعد ذلك بوضع علامة على المشكلات المحتملة قبل الفشل، مما يؤدي إلى تقليل وقت التوقف غير المخطط له وإطالة عمر المعدات. بالنسبة للمصنعين الذين يبحثون عن الاتساق والسرعة والسلامة، تعد هذه المعدات استثمارًا عمليًا وليست رفاهية.
يعتمد سوق آلات ثني القضبان على ارتفاع الطلب على البناء والتصنيع لأنظمة التوزيع الكهربائية الفعالة. يعمل التقدم التكنولوجي - وتحديدًا دمج إنترنت الأشياء للمراقبة في الوقت الفعلي والصيانة التنبؤية - على تعزيز الكفاءة التشغيلية.
سوف تستمر تكنولوجيا CNC في التطور. توقع تكاملًا أكثر إحكامًا مع أنظمة المصانع الذكية وتحليلًا أعمق للبيانات عبر كل خط معالجة للقضيب.
ماكينة بسبار تعمل بقضبان النحاس والألومنيوم . إنه يغير معامل الارتداد بناءً على مدى اتساع المادة وصلابتها. يحافظ هذا على دقة الانحناء حتى لا تضطر إلى إصلاحه يدويًا.
تستخدم آلة بسبار CNC التحكم في الحلقة المغلقة وردود فعل التشفير في الوقت الفعلي. يصل إلى ±0.3° للانحناء. يعوض نظام CNC المواد الزنبركية من تلقاء نفسه.
نعم. يقوم الجهاز بقراءة رسومات DXF مباشرة. إنه يتعامل مع أنواع مختلفة من قضبان التوصيل والمواد والعروض دون إجراء تغييرات يدوية. يقوم المشغلون فقط بتحميل المواد وبدء الدورة.
نعم. يرتبط بأنظمة تخطيط موارد المؤسسات (ERP) ومعدات الفحص الآلي. يدعم الجهاز الصناعة 4.0 مع المراقبة في الوقت الحقيقي والصيانة التنبؤية. يستخدم العديد من الشركات المصنعة آلة بسبار هذه لخفض تكاليف العمالة.

