
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-10 المنشأ:محرر الموقع


يواجه تصنيع البنية التحتية الكهربائية بكميات كبيرة تحديًا تشغيليًا صارمًا اليوم. يجب عليك مواءمة وتيرة الإنتاج الفعلية لديك بشكل مثالي مع معدلات طلب العملاء المتقلبة. إن الإفراط في الإنتاج يهدر مساحة أرضية قيمة ويقيد رأس المال في المخزون غير الضروري. يؤدي عدم الالتزام بمواعيد التسليم إلى الإضرار بثقة العميل ويؤدي إلى عقوبات مالية شديدة. تؤدي عمليات تجميع قضبان التوصيل اليدوية والمجزأة إلى حدوث اختلافات حادة في وقت الدورة عبر أرضية المصنع. تؤدي هذه الاختلافات إلى اختناقات محطة العمل على الفور تقريبًا. إنها تخلق إنتاجية لا يمكن التنبؤ بها وتتنازل عن معايير مراقبة الجودة الصارمة. ولحل هذه المشكلة، يقوم مهندسو التصنيع بتنفيذ تحول استراتيجي. إنهم ينشرون أنظمة آلية أو شبه آلية لتحل محل المقاعد اليدوية القديمة. يعمل القوي خط إنتاج قنوات النقل كآلية أساسية لفرض وقت عمل ثابت. يعمل هذا الأسلوب على موازنة أحمال التجميع بشكل فعال. إنه يضمن القدرة على التنبؤ التشغيلي عبر جميع التحولات وعائلات المنتجات.
تطبيق وقت Takt: يتطلب تحقيق التميز في الإنتاج الانتقال من أوقات الدورات المعتمدة على المشغل إلى القدرة على التنبؤ بخطى الماكينة داخل عملية التجميع.
اختيار البنية: يعتمد الاختيار بين خط تجميع قضبان التوصيل الأوتوماتيكي بالكامل والتكوين شبه التلقائي على مزيج المنتجات المحدد للمنشأة، ومتطلبات الحجم، وحدود الإنفاق الرأسمالي.
تكامل الجودة: يؤدي تضمين الفحص التلقائي لقضيب التوصيل مباشرة في سير العمل إلى منع الاختناقات وإعادة العمل، مما يؤدي بشكل فعال إلى حماية وقت العمل الإجمالي للخط.
الرافعة الإستراتيجية: يؤدي إتقان وقت العمل بشكل مباشر إلى تحسين أربع ركائز تصنيع مهمة: تخطيط القدرات، وتصميم العمليات، وجدولة الإنتاج، وعمليات أرضية المصنع.
تخفيف المخاطر: يتطلب النشر الناجح موازنة صارمة للخطوط، وتخطيطًا دقيقًا للسعة، وإدارة استباقية لمخاطر التكامل مع عمليات المصنع الحالية.
يجب عليك تحديد وقت العمل بشكل صارم لتحقيق التميز في التصنيع. يمثل وقت الإنتاج المتاح مقسومًا على طلب العميل. يحدد هذا الحساب الحد الأقصى المطلق للوقت المسموح به لكل وحدة. يظل الحساب القياسي للإنتاجية واضحًا وغير قابل للتفاوض. المهام المستهدفة في الساعة تساوي 3600 مقسومة على وقت العمل بالثواني. تتطلب مقاييس النجاح الأساسية الحد الأدنى من انحراف وقت الدورة عبر جميع محطات العمل النشطة. أنت بحاجة إلى فعالية عالية للمعدات (OEE) للحفاظ على الربحية. يجب أن تتوافق العمليات تمامًا مع تخطيط القدرات وتصميم العمليات وجدولة الإنتاج وعمليات أرضية المصنع. يحمل اختلال وقت Takt تكلفة تشغيلية باهظة وفورية. ستشاهد تراكمًا سريعًا للمخزون بين المحطات المنفصلة. سوف ترتفع تكاليف العمل الإضافي عندما يحاول المشرفون اللحاق بالأهداف التي لم يتم تحقيقها. سوف تؤدي عقوبات الشحن المعجل إلى تآكل هوامش الربح الخاصة بك بسرعة.
خذ بعين الاعتبار منشأة تنتج قنوات نحاسية بقدرة 4000 أمبير. تتطلب هذه الأقسام عدة قضبان نحاسية ثقيلة لكل مرحلة. إذا كان طلب العميل يملي قسمًا واحدًا مكتملًا كل 12 دقيقة، فإن وقت العمل الخاص بك هو بالضبط 720 ثانية. يجب على كل محطة عمل على الأرض إكمال المهام المخصصة لها خلال هذه النافذة التي تبلغ 720 ثانية. إذا استغرقت محطة تغليف مايلر 800 ثانية، فإن الخط بأكمله سيتضور جوعا. محطات الاختبار النهائية تظل خاملة. محطات التثقيب في المنبع تفرط في الإنتاج، مما يؤدي إلى تراكم هائل من النحاس الخام. يتطلب فرض هذا الحد البالغ 720 ثانية سرعة ميكانيكية. إن الاعتماد على المشغلين البشريين للحفاظ على هذا الإيقاع الدقيق خلال وردية عمل مدتها ثماني ساعات يفشل دائمًا.
يقدم التجميع اليدوي نقاط فشل خطيرة في بيئة الإنتاج. تظل سرعة المشغل غير متسقة إلى حد كبير خلال نوبة العمل القياسية. تؤدي الأخطاء الناجمة عن الإرهاق إلى الإضرار بالسلامة الهيكلية لمكونات النحاس والألومنيوم الثقيلة. تؤدي تأخيرات مناولة المواد إلى توقف المحطات النهائية باستمرار. تؤدي محطة عمل واحدة غير متوازنة إلى تعطيل جدول الإنتاج بالكامل على الفور. فهو يشوه تخطيط القدرات بشكل كبير ويجعل التنبؤ عديم الفائدة. إن التعرف على مشكلات التوازن الخفية أمر صعب للغاية بدون سرعة موحدة. توفر الأتمتة آلية الوتيرة الصارمة هذه. وبدون ذلك، يقوم مديرو المصانع باستمرار بمطاردة الأهداف المتحركة.
يكافح العمال من أجل مناورة أقسام قنوات الحافلات الضخمة يدويًا. يمكن لقسم قياسي يبلغ طوله 10 أقدام من طريق النحاس عالي التيار أن يزن عدة مئات من الجنيهات. يتطلب الرفع اليدوي رافعات علوية ومعدات ومشغلين متعددين. إن معالجة المواد غير ذات القيمة المضافة هذه تستهلك قدرًا هائلاً من الوقت. علاوة على ذلك، يؤدي تطبيق عزم الدوران غير المتسق على مسامير الوصلات إلى ظهور نقاط ساخنة كهربائية في الحقل. غالبًا ما يعاني المشغلون الذين يستخدمون مفاتيح عزم الدوران اليدوية من إصابات الإجهاد المتكررة. ومع ظهور التعب خلال فترة ما بعد الظهر، تنخفض دقة عزم الدوران. تعمل هذه المتغيرات اليدوية على تدمير أي محاولة للحفاظ على وقت تكتيك ثابت.
تأخيرات مناولة المواد: انتظار الرافعات العلوية أو الرافعات الشوكية لنقل قضبان النحاس الثقيلة بين المحطات اليدوية المنفصلة.
إرهاق المشغل: الإرهاق الجسدي الناتج عن الرفع، وتحديد الموقع، والتدوير اليدوي لمجموعات قنوات الحافلات الكبيرة.
التثبيت غير المتناسق: الاختلافات في عزم الدوران المطبق تؤدي إلى فشل عمليات فحص الجودة وإعادة العمل الإلزامية.
أخطاء تطبيق العزل: غالبًا ما يؤدي تغليف مايلر اليدوي إلى تداخلات غير متساوية، مما يتطلب تصحيحات تستغرق وقتًا طويلاً.
اختبار الاختناقات: يؤدي توصيل وفصل خيوط اختبار hipot يدويًا إلى إضافة دقائق إلى كل دورة.
يعتمد النظام الآلي بالكامل على معايير فنية صارمة ليعمل بشكل صحيح. إنها تستخدم أنظمة جسرية آلية للتعامل مع المواد لتحريك قضبان النحاس أو الألومنيوم الثقيلة. تضمن وحدات التثبيت الآلية تطبيقًا ثابتًا لعزم الدوران على كل مسمار. تعمل آليات التدفق المستمر على القضاء على الوقت الميت بين المحطات العاملة. تناسب هذه البنية بيئات الإنتاج كبيرة الحجم ومنخفضة المزيج بشكل مثالي. يظل الطلب في هذه البيئات المحددة مستقرًا للغاية على مدى فترات طويلة. إن نشر خط تجميع قضبان التوصيل الأوتوماتيكي يفرض تحولًا ضروريًا في إعادة توزيع العمالة. يمكنك نقل العمال المهرة بعيدًا عن مهام التجميع اليدوية الخطيرة. ينتقلون إلى مراقبة النظام وأدوار التحسين المستمر للعملية.
تتعامل الآلة مع العبء المادي للتغليف مايلر والتثبيت الهيدروليكي. تطبق رؤوس التغليف الأوتوماتيكية شريطًا عازلًا مع معلمات شد وتداخل دقيقة. تقوم محطات التثبيت الهيدروليكية بضغط مقاطع السكن بآلاف الأرطال من القوة في وقت واحد. وهذا يضمن إمكانية التنبؤ المطلقة بحجم الإنتاج اليومي. أنت تقوم ببرمجة PLC لفترة زمنية محددة، ويقوم الخط بتوصيل هذا الإخراج بالضبط. يقوم النظام بتتبع كل مكون عبر الباركود أو RFID. وهذا يوفر إمكانية التتبع الكامل من المواد الخام إلى المنتج النهائي. يمكنك حذف المتغير البشري من معادلة السرعة تمامًا.
يدمج الإعداد شبه التلقائي المحطات التي يدعمها المشغل إلى جانب الوحدات الآلية. يقوم العمال بتوجيه عملية التجميع المعقدة بينما تقوم الآلات برفع الأحمال الثقيلة آليًا. تعمل وحدات التثبيت الدقيقة على تأمين المفاصل بدقة بعد وضعها يدويًا. يوفر هذا النهج الهجين ميزة استراتيجية هائلة للمصنعين ذوي المزيج العالي والمنخفض الحجم. تتطلب هذه المرافق تغييرات متكررة ومعقدة في المنتج يوميًا. يتطلب نظام تجميع قضبان التوصيل شبه الأوتوماتيكي استثمارًا أوليًا أقل مقارنة بالبدائل الآلية بالكامل. تعد الجداول الزمنية للنشر أقصر بكثير وأقل تعطيلًا للعمليات الجارية.
يمكنك الحصول على المرونة الأساسية دون التضحية بقيود السرعة الأساسية. يمكن للمشغلين التكيف مع ملفات تعريف قناة الناقل المخصصة بسرعة. يساعد الرفع الآلي على منع الإصابات المريحة مع الحفاظ على إيقاع إنتاج ثابت. على سبيل المثال، قد يقوم المشغل بإدخال القضبان النحاسية يدويًا داخل غلاف الألومنيوم. بمجرد تحديد موقعهم، يضغطون على زر. تقوم الآلة بعد ذلك بتثبيت الهيكل تلقائيًا وتوجيه المسامير إلى المواصفات الدقيقة. وهذا يبقي المشغل متحكمًا في مهام المحاذاة المعقدة أثناء تفريغ متطلبات القوة الغاشمة إلى الماكينة. إنه يحقق توازنًا عمليًا بين القدرة على التكيف البشري والاتساق الميكانيكي.
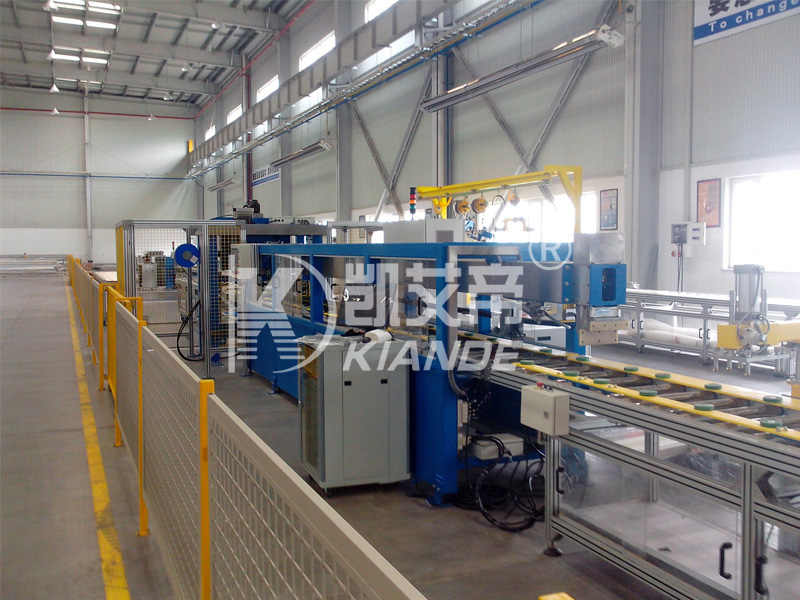
تعمل موازنة الخط على تقسيم أعمال التجميع الإجمالية إلى أجزاء متساوية يمكن التحكم فيها. يجب أن تتطابق هذه الأجزاء مع وقت العمل المستهدف بدقة لتجنب الاختناقات. تستخدم الخطوط الآلية وحدات التحكم المنطقية القابلة للبرمجة (PLCs) لإدارة هذا التدفق. يفرض نظام سرعة الناقل حدودًا زمنية صارمة لمحطة العمل تلقائيًا. تلعب الآلات الحاسبة التفاعلية لوقت العمل وبرامج المحاكاة دورًا حيويًا في تصميم العملية. وهي تحدد الحد الأقصى للوقت المسموح به لكل وحدة قبل تنفيذ التغييرات المادية. يتطلب حل مشكلات التوازن استراتيجيات هندسية محددة. يمكنك إعادة تخصيص المهام بين المحطات باستخدام مخططات Yamazumi. يمكنك تنفيذ معالجة متوازية لخطوات معقدة وتستغرق وقتًا طويلاً.
يؤدي أيضًا تقديم الأتمتة المستهدفة في محطات عنق الزجاجة المحددة إلى استعادة التدفق المستمر. يضمن التوزيع الصحيح للحمل عدم تعرض أي محطة لجوع للمواد أو الغرق في المخزون الزائد. إذا كانت محطة التثبيت تستغرق 40 ثانية ومحطة الاختبار تستغرق 60 ثانية، فهذا يعني أن لديك خللًا شديدًا في التوازن. يجب عليك إما تسريع عملية الاختبار أو إضافة محطة اختبار ثانية بالتوازي. تتعامل الخطوط الآلية مع هذا التوجيه بسلاسة. يمكن لبوابات المحولات إرسال أقسام قناة ناقلة متناوبة إلى أماكن اختبار متوازية. يؤدي هذا إلى إبقاء الناقل الأساسي يتحرك بالسرعة المطلوبة البالغة 40 ثانية.
إجراء دراسات الوقت: قم بقياس وقت الدورة الدقيق لكل مهمة منفصلة في عملية التجميع.
تحديد عنق الزجاجة: حدد موقع المحطة الفردية ذات أطول دورة زمنية. تحدد هذه المحطة الحد الأقصى لسرعة الخط لديك.
تطبيق مخططات Yamazumi: قم بتجميع أوقات المهام بشكل مرئي لمعرفة المحطات التي تتجاوز وقت العمل المستهدف.
إعادة تخصيص العمل: نقل مهام محددة من المحطات المثقلة بالأعباء إلى المحطات غير المستغلة.
أتمتة القيد: نشر الآلات المستهدفة لتسريع محطة الاختناق في حالة فشل إعادة التخصيص اليدوي.
يعد الاختبار الآلي المباشر ضرورة مطلقة للتصنيع الكهربائي الحديث. يجب عليك إجراء اختبار تحمل العزل الكهربائي بأمان ودقة. تتطلب قياسات المقاومة المشتركة أجهزة قياس ميكرو أوم دقيقة. تؤكد فحوصات الأبعاد المرئية الدقة الهيكلية باستخدام أنظمة تحديد السمات بالليزر. يؤدي دمج الفحص التلقائي لقضيب التوصيل إلى عزل العيوب على الفور. وهذا يمنع الوحدات المعيبة من استهلاك وقت الإنتاج النهائي الثمين. فهو يمنع العيوب المخفية من تدمير محاذاة مهاراتك تمامًا.
تشتمل أنظمة الفحص الحديثة على إمكانات واسعة النطاق لتسجيل البيانات. تضمن هذه البيانات الامتثال وتوفر إمكانية التتبع الكامل لكل رقم تسلسلي. إنه يقود مبادرات التحسين المستمر للعملية عبر أرضية المصنع بأكملها. يؤدي التقاط مرحلة مبكرة من مرحلة إلى مرحلة إلى توفير ساعات من إعادة العمل والفشل الميداني المحتمل. تقوم أجهزة اختبار hipot الآلية بتطبيق الجهد العالي على قضبان التوصيل وقياس تيار التسرب على الفور. إذا تعطلت الوحدة، يقوم الناقل تلقائيًا بتحويلها إلى تحفيز إعادة العمل. يستمر الخط الرئيسي في التحرك دون انقطاع. يحمي هذا الفرز الآلي إنتاجية المنشأة بأكملها.
يجب أن تتكيف خطوط الإنتاج بسهولة لاستيعاب ملفات تعريف قنوات النقل الجديدة والمعقدة. تتطلب زيادة متطلبات السعة إعادة تشكيل سريعة وسلسة. إن تصميم المعدات المعيارية يثبت مستقبلًا استثمارك الكبير في خط التجميع. فهو يسمح لك بتبديل محطات وظيفية محددة دون إعادة بناء الخط بأكمله. تضمن هذه القدرة على التكيف أن تصميم العملية الخاص بك يمكنه تلبية متطلبات السوق المتغيرة بكفاءة. يمكنك إضافة محطات التثبيت الآلية مع زيادة الحجم. يمكنك دمج وحدات تغليف مايلر المتقدمة عند تغيير مواصفات العزل.
تمنع قابلية التوسع خط الإنتاج الخاص بك من أن يصبح قديمًا في غضون بضع سنوات قصيرة. فهو يتيح لقدراتك التصنيعية أن تنمو جنبًا إلى جنب مع قاعدة عملائك المتوسعة. عندما تفوز بعقد للحصول على ملف تعريف جديد وأكبر لقناة الناقل، يجب أن يتعامل خطك مع الأبعاد المتزايدة. إن عروض الناقل القابلة للتعديل وحدود القنطرة القابلة للبرمجة تجعل ذلك ممكنًا. يمكنك ببساطة تحميل وصفة جديدة في HMI. تقوم المحركات المؤازرة تلقائيًا بضبط الأدلة المادية لاستيعاب الهيكل الأوسع. وهذا يلغي أيام التعديلات الميكانيكية اليدوية.
يتطلب تقييم خط جديد تحليل النفقات المالية الأولية مقابل المدخرات طويلة الأجل. تتطلب الأتمتة الكاملة نفقات رأسمالية عالية مقدمًا للشراء والتثبيت. ومع ذلك، فهو يحقق وفورات كبيرة في OpEx على المدى الطويل عامًا بعد عام. يمكنك تحقيق معدلات خردة منخفضة بشكل كبير من خلال التعامل الدقيق مع الماكينة. النحاس مادة خام باهظة الثمن بشكل لا يصدق. يمثل إلغاء قسم بطول 10 أقدام بسبب خطأ في التجميع اليدوي خسارة مالية فادحة. تمنع الأتمتة هذه الأخطاء المكلفة تمامًا. تنخفض تكاليف العمالة المباشرة بشكل كبير مع انخفاض متطلبات عدد الموظفين. تصل الإنتاجية إلى أقصى إمكاناتها، مما يؤدي إلى زيادة توليد الإيرادات إلى الحد الأقصى.
تعتمد توقعات الجدول الزمني لعائد الاستثمار بشكل كبير على تحولات الإنتاج المتوافقة مع معايير الصناعة. يؤدي تشغيل نوبتين أو ثلاث إلى تسريع فترة الاسترداد بشكل كبير. تؤثر اختلافات استهلاك الطاقة بين الأنظمة الهوائية والكهربائية المؤازرة أيضًا على نفقات التشغيل اليومية. تكلف الأنظمة الكهربائية المؤازرة مبلغًا أكبر مقدمًا ولكنها تستهلك كهرباء أقل بكثير من شبكات الهواء المضغوط الضخمة. يجب عليك أن تزن هذه العوامل بعناية قبل الالتزام بالهندسة المعمارية. يجب أن يأخذ النموذج المالي التفصيلي في الاعتبار تقليل عمليات إعادة العمل وتقليل الخردة وزيادة الطاقة الإنتاجية.
المقياس التشغيلي | التجميع اليدوي | خط نصف أوتوماتيكي | خط أوتوماتيكي بالكامل |
|---|---|---|---|
رأس المال الأولي | منخفض جدًا | معتدل | عالي |
القدرة على التنبؤ بالإنتاجية | فقير | جيد | ممتاز |
مرونة التحول | عالي (الإعداد اليدوي) | عالي (الإعداد المساعد) | منخفض (الإعداد المبرمج) |
متطلبات العمالة المباشرة | عالي (الجهد البدني) | معتدل (مساعد) | الحد الأدنى (المراقبة) |
معدل الخردة وإعادة العمل | عالي | قليل | بالقرب من الصفر |
بيئة الإنتاج المثالية | النماذج الأولية / مخصص | مزيج عالي، حجم منخفض | حجم كبير، مزيج منخفض |
يواجه المصنعون مقايضة مفاهيمية بين الحد الأقصى لسرعة الإنتاجية وسرعة التغيير. تنطبق مبادئ تبادل القالب في الدقيقة الواحدة (SMED) مباشرةً على تعديلات أدوات شريط التوصيل الآلية. تحافظ التبديلات السريعة على تحرك الخط وتحافظ على أهداف OEE. تؤثر جدولة الإنتاج الصارمة سلبًا على المرافق التي تخدم طلبات العملاء المخصصة للغاية. يجب عليك إعادة حساب وقت العمل لعائلات المنتجات المختلفة بشكل متكرر. تتيح لك المرونة التعامل مع هذه الاختلافات دون إيقاف الإنتاج لفترات طويلة.
يؤدي إضفاء الطابع الخارجي على مهام الإعداد إلى تقليل وقت التوقف الداخلي بشكل كبير. تعمل التركيبات سريعة التحرير والتعديلات المؤازرة القابلة للبرمجة على تسريع عملية الانتقال بين تيارات قناة الناقل المختلفة. يظل تحقيق التوازن بين السرعة والمرونة هو الهدف النهائي لمخططي الإنتاج. إذا قمت بالتبديل من إنتاج قناة من الألومنيوم 800A إلى قناة من النحاس 4000A، فإن الأبعاد المادية تتغير بشكل جذري. تستخدم الخطوط الآلية التحويلات المستندة إلى الوصفة. يقوم المشغل باختيار رمز المنتج الجديد الذي يظهر على الشاشة. تقوم الآلة تلقائيًا بضبط رؤوس التثبيت وعرض الناقل ومعلمات الاختبار في ثوانٍ. تتطلب الخطوط اليدوية من المشغلين الذين لديهم مفاتيح ربط تحريك قضبان التوجيه فعليًا، الأمر الذي يستغرق ساعات.
تتطلب خطوط التجميع الجديدة مساحة مادية محددة وكبيرة في كثير من الأحيان. فهي تتطلب متطلبات مرافق قوية، بما في ذلك الطاقة ذات الجهد العالي، وعلم الخصائص الهوائية، والبنية التحتية للبيانات. يعمل التثبيت المرحلي على تقليل وقت التوقف عن العمل أثناء الانتقال من الأنظمة القديمة. يجب عليك محاذاة معدل إخراج الخط الجديد مع عمليات التصنيع الأولية. يجب أن تقوم آلات تثقيب النحاس والألومنيوم بتغذية الخط بالوتيرة الصحيحة. يجب أن تمتص العبوة النهائية المنتج النهائي بسلاسة لمنع ازدحام الرصيف. وهذا يضمن تزامنًا شاملاً لأرضية المصنع.
يوفر دمج أنظمة تنفيذ التصنيع (MES) مع PLCs الجديدة إمكانية الرؤية في الوقت الفعلي. يمنع تحليل التحميل المناسب للأرضية حدوث مشكلات هيكلية عند تركيب أنظمة جسرية ثقيلة. يتطلب الخط الآلي بالكامل مع محطات التثبيت الثقيلة لوحًا خرسانيًا سميكًا ومقوى. لا يمكنك ببساطة تثبيت هذه الآلات في طابق مستودع قياسي. سوف تؤدي الاهتزازات والوزن إلى تشقق الخرسانة. يجب عليك أيضًا التحقق من سعة الهواء المضغوط لديك. تستهلك الأسطوانات الهوائية الموجودة على خط تجميع كبير كميات هائلة من CFM. سوف تتسبب الضواغط ذات الحجم الصغير في توقف الخط في منتصف الدورة.
يؤدي تحويل القوى العاملة إلى حدوث فجوة كبيرة في المهارات على الفور. ينتقل المشغلون من التجميع اليدوي إلى استكشاف أخطاء الآلات الآلية المعقدة وإصلاحها. يجب عليك تنفيذ جدول صيانة وقائية قوي من اليوم الأول. يؤدي هذا إلى تجنب توقف الخط الكارثي الذي يدمر أهداف وقت المهارة تمامًا. نحن نوصي بشدة بالتفاوض على اتفاقيات مستوى خدمة البائعين (SLAs) الصارمة. احتفظ بمخزون استراتيجي من قطع الغيار لتقليل وقت الاسترداد أثناء الأعطال غير المتوقعة.
قم بتدريب موظفي الصيانة لديك على تشخيصات PLC ومعايرة محرك سيرفو. يضمن المشغلون ذوو التدريب المتقاطع الحفاظ على تدفق الإنتاج حتى أثناء نقص الموظفين. التدريب المناسب يحول المشغلين إلى أصحاب العمليات. توقفوا عن العمل كعمال يدويين وبدأوا العمل كفنيي النظام. ويتعلمون قراءة رموز أخطاء HMI وإزالة الانحشارات البسيطة بأمان. تعمل قدرة الاستجابة الفورية هذه على إبقاء الخط قيد التشغيل. إن الاعتماد فقط على مهندس صيانة واحد لكل خطأ بسيط في المستشعر سيؤدي إلى تدمير المعدات والمعدات (OEE).
إن تحقيق وقت تكتيكي مستقر في تصنيع منتجات الناقلات يتطلب تحولًا استراتيجيًا. يجب عليك الابتعاد عن التباين اليدوي والاتجاه نحو التجميع الهندسي الذي يسير بخطى آلية. يجب على صناع القرار اختيار مستوى الأتمتة الخاص بهم بناءً على تدقيق تشغيلي صارم. قم بتقييم حجم الطلب المحدد لديك وتقلب مزيج المنتجات وقيود المنشأة بعناية. تعمل الأتمتة على التخلص من التخمين في تخطيط السعة وتضمن جداول تسليم متسقة.
بدء تدقيق رسمي لتخطيط القدرات لإنشاء مقاييس زمنية للدورة الأساسية عبر جميع المحطات اليدوية الحالية.
استخدم عمليات محاكاة موازنة الخط التفاعلية لتحديد الاختناقات المخفية في محطة العمل قبل شراء المعدات.
اطلب عروض توضيحية لإثبات المفهوم من متخصصي تكامل المعدات باستخدام ملفات تعريف قنوات النقل المحددة والأثقل.
حدد متطلبات المرافق، وقدرات التحميل الأرضية، والمساحة الفعلية للترقيات الآلية المحتملة للمحطة.
قم بتطوير مصفوفة تدريب شاملة شاملة لتحويل المشغلين اليدويين إلى فنيي النظام الآلي.
ج: وقت Takt ليس معيارًا صناعيًا ثابتًا. وهو مقياس محسوب بناءً على طلب العميل المحدد وساعات العمل المتاحة. غالبًا ما تستهدف المرافق أوقات الدورة في الدقائق المنخفضة لكل قسم. يحدد هذا الحساب بدقة الوظائف التي تستهدفها في الساعة.
ج: تعمل الأتمتة على توحيد الوقت المحدد المطلوب لكل مهمة، مثل عزم الدوران أو تطبيق العزل. إنه يلغي اختلافات السرعة البشرية تمامًا. يتيح ذلك لمهندسي التصنيع توزيع أعباء العمل بشكل مثالي عبر جميع محطات العمل، مما يضمن تدفقًا متوازنًا ويمكن التنبؤ به.
ج: يُفضل استخدام الأنظمة شبه الأوتوماتيكية عندما تتعامل المنشأة مع مزيج عالي من تكوينات قنوات النقل المخصصة. تتطلب هذه البيئات تغييرات متكررة ومعقدة. غالبًا ما تكون أتمتة هذه التحولات السريعة باهظة التكلفة وصارمة من الناحية الفنية.
ج: يمنع الفحص الآلي في الخط الوحدات المعيبة من المضي قدمًا في العملية. إنه يزيل أحواض الوقت غير المتوقعة المرتبطة بإعادة العمل واستكشاف الأخطاء وإصلاحها يدويًا. يؤدي اكتشاف الأخطاء إلى حماية سرعة خط التجميع بأكمله على الفور.
ج: أنت تقوم بموازنة تكاليف المعدات والتركيب الأولية مقابل التوفير التشغيلي على المدى الطويل. وتشمل المتغيرات الأساسية توفير العمالة، وتقليل الخردة وإعادة العمل، وزيادة الطاقة الإنتاجية. أنت أيضًا تأخذ في الاعتبار المنفعة المالية المتمثلة في الالتزام بجداول التسليم باستمرار من خلال الالتزام الصارم بوقت العمل.
ج: تتطلب الخطوط الآلية بشكل عام قطرات طاقة عالية السعة 480 فولت ثلاثية الطور، وخطوط هواء مضغوط نظيفة وجافة مع معدلات CFM عالية، وأرضيات خرسانية مسلحة لدعم أنظمة القنطرية الثقيلة ومحطات التثبيت الهيدروليكية.

