
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-13 المنشأ:محرر الموقع


تعمل إطارات الخزانات ذات الجهد المتوسط (MV) بمثابة عنق الزجاجة الأساسي في تصنيع المعدات الكهربائية. في هذه المرحلة، تتسلسل التناقضات على مستوى المليمتر إلى فشل شديد في التجميع النهائي. يتطلب التعامل مع الإطارات الفولاذية الثقيلة وغير العملية الموازنة بين متطلبات الإنتاجية العالية ومتطلبات السلامة والدقة الصارمة. عندما يخطئ المشغلون في محاذاة الإطارات، تواجه المنشأة تركيبات قضبان توصيل مرفوضة، وفشل في إدخال الكسارة، وهياكل احتواء خطأ القوس الكهربائي. تؤدي هذه الأخطاء إلى إيقاف الإنتاج وتفرض إعادة صياغة واسعة النطاق. لتحقيق إنتاجية قابلة للتطوير والحفاظ على رقابة صارمة على الجودة، يجب على مديري المصانع تقييم وتنفيذ المزيج الصحيح من أنظمة تحديد المواقع الآلية، والعربات المتخصصة، ومحطات العمل المتكاملة. يجب عليك تصميم هذه الحلول لتناسب حجم منشأتك المحددة وحجم الإنتاج. يضمن إتقان مرحلة تحديد الموقع محاذاة كل مكون لاحق بشكل مثالي، مما يؤدي إلى زيادة كفاءة التصنيع الشاملة وموثوقية المنتج.
الدقة تملي نجاح جميع مراحل التجميع اللاحقة؛ يجب أن تضمن الأنظمة دقة قابلة للتكرار أقل من ملليمتر.
تعمل المركبات الموجهة الآلية (AGVs) وأنظمة السكك الحديدية على زيادة الإنتاجية للخطوط القياسية، في حين توفر عربات المواد المتخصصة المرونة للتجميع المخصص.
يؤدي دمج محطة عمل مساعدة مخصصة في مرحلة تحديد الموقع إلى تقليل إجهاد المشغل، وتقليل الاعتماد على الرافعة، وتسريع أوقات الدورات.
تسمح التخطيطات الانتقالية التي تربط بين عربات النقل اليدوية والعقد الآلية بالتحديث المرحلي دون توقف الإنتاج.
يضمن توصيل خط تحديد المواقع بأنظمة MES وERP أن تحدد مواصفات العميل المخصصة التوجيه وإعداد محطة العمل تلقائيًا.
يبدأ تحديد معايير النجاح لخط تجميع المفاتيح الكهربائية الحديثة ذات الجهد المتوسط بفهم التحديات المادية للمواد الخام. تتجاوز إطارات المفاتيح الكهربائية ذات الجهد المتوسط العارية بشكل روتيني 1000 كجم. تتطلب مناورة هذه العبوات الفولاذية الضخمة معدات متخصصة قادرة على التعامل مع الوزن الزائد مع الحفاظ على التحكم الدقيق في الأبعاد. سوف يفشل الإطار الذي يلتوي أو يلتوي أثناء النقل في إجراء فحوصات صارمة لضمان الجودة قبل تجهيز المكونات الداخلية.
تؤدي أخطاء تحديد الموضع في مرحلة التأطير الأولية إلى إنشاء تأثير الدومينو المتمثل في اختلال المحاذاة النهائية. عندما يكون الإطار بعيدًا عن المركز بجزء بسيط من الدرجة، يواجه الفنيون صعوبة في تركيب قواطع دوائر ثقيلة بسلاسة. تفشل المحولات الحالية في التوافق مع أقواس التثبيت المخصصة لها. تتطلب قضبان التوصيل النحاسية الصلبة دقة مطلقة للحفاظ على مسافة الخلوص والزحف المناسبة. يؤدي إدخال قضيب التوصيل في إطار غير محاذٍ إلى حدوث ضغط ميكانيكي يمكن أن يؤدي إلى أعطال كهربائية كارثية في الميدان.
يظل تحديد متطلبات السلامة الأساسية لنقل العبوات الفولاذية الثقيلة أولوية قصوى لمديري المرافق. تعتمد الطرق التقليدية بشكل كبير على الرافعات العلوية. تقدم الرافعات مخاطر تأرجح كبيرة وتتطلب من المشغلين العمل مباشرة تحت الأحمال المعلقة. تركز استراتيجيات تحديد المواقع الحديثة على تقليل الاعتماد على الرافعة. من خلال إبقاء الحمولة قريبة من الأرض واستخدام الحركة الأفقية الخاضعة للتحكم، تقلل المرافق بشكل كبير من مخاطر نقاط الضغط وتحمي فنيي التجميع من إصابات السحق.
تعمل عملية التتبع وإمكانية التتبع المتقدمة على رفع عملية تحديد المواقع من مهمة ميكانيكية بحتة إلى عملية تعتمد على البيانات. يؤدي تنفيذ علامات RFID أو مسح الباركود في مرحلة تحديد الموقع إلى إنشاء توأم رقمي قابل للبحث في الوقت الفعلي للخزانة. أثناء قفل الإطار في محطته الأولية، يقوم نظام تنفيذ التصنيع (MES) بتسجيل موقعه الدقيق واتجاهه وأمر العمل المعين. تضمن هذه المصافحة الرقمية حصول المشغلين على المخططات والمكونات الصحيحة لهذا التصميم المخصص المحدد.
يؤدي تحريك الإطار العاري بدون ألواح التثبيت الداخلية إلى تعريض الهيكل للضغط الالتوائي. إذا كانت منصة النقل تفتقر إلى رافعات التسوية المناسبة، فإن التوزيع غير المتساوي للوزن يمكن أن يؤدي إلى تشوه القوائم الفولاذية بشكل دائم. يجب أن يحدد مهندسو المصنع منصات النقل التي تدعم الإطار عند نقاط الحمل الهندسية الخاصة به. غالبًا ما نرى المنشآت تتلف الإطارات بمجرد رفعها من الزاوية الخاطئة أثناء مرحلة التدريج الأولية. إن استخدام لوحات قاعدة مُصممة خصيصًا في آلية النقل يمنع هذا الانحراف الهيكلي.
يؤدي اختيار آلية النقل الصحيحة إلى تحديد الإيقاع العام لخط إنتاج المفاتيح الكهربائية . يجب أن تزن المنشآت متطلبات الإنتاجية مقابل القيود المكانية وتقلبات المنتج.
تعمل أنظمة السكك الحديدية المثبتة على الأرض أو المثبتة على سطح متساطح على نقل الخزانات بين عقد التجميع باستخدام نقاط التوقف المفهرسة. تستخدم هذه الأنظمة مسارات فولاذية شديدة التحمل مدمجة مباشرة في أرضية المصنع. يقومون بتوجيه المنصات الآلية أو المدفوعة يدويًا على طول مسار خطي ثابت. بمجرد وصول الإطار إلى محطة العمل المخصصة، يتم نشر دبابيس القفل الميكانيكية لتأمين المنصة. وهذا يضمن عدم وجود حركة جانبية أثناء إدخال المكون.
تستفيد بيئات الإنتاج كبيرة الحجم ومنخفضة المزيج أكثر من الأنظمة الموجهة بالسكك الحديدية. عندما تقوم المنشأة بتصنيع وحدات المفاتيح الكهربائية القياسية التي تتطلب تدفقًا مستمرًا وأوقات عمل صارمة، فإن القضبان توفر موثوقية لا مثيل لها. يزيل المسار الثابت أخطاء التنقل ويفرض تسلسل تجميع خطيًا منضبطًا. إنها توفر متانة فائقة، وقدرة عالية على الوزن، والحد الأدنى من متطلبات الصيانة على مدار عقود من التشغيل المستمر. ويتطلب تغيير تصميم المصنع عمليات هدم وإعادة إعمار كبيرة للبنية التحتية.
تستخدم AGVs الشريط المغناطيسي، أو التوجيه بالليزر، أو SLAM (التعريب المتزامن ورسم الخرائط) للتنقل بين الإطارات خلال تسلسل التجميع. وبدلاً من اتباع المسارات المادية، تقوم هذه المنصات الآلية برسم خريطة لأرضية المصنع وتنقل إطارات المفاتيح الكهربائية بشكل مستقل. إنهم ينزلقون تحت إطار منظم، ويرفعونه قليلاً، ويحملونه إلى محطة العمل التالية المتاحة. يقومون بتعديل مساراتهم ديناميكيًا لتجنب العوائق أو تجاوز المحطات غير المتصلة بالإنترنت.
تميل المرافق الحديثة والقابلة للتطوير التي تعطي الأولوية لمرونة التخطيط وتكامل بيانات الصناعة 4.0 بشكل كبير نحو تنفيذ AGV. تتفوق هذه الأنظمة في البيئات التي يتغير فيها تدفق المنتج بشكل متكرر بناءً على الطلبات المخصصة. توفر AGVs إمكانات توجيه ديناميكية وتكاملًا مباشرًا مع أنظمة تنفيذ التصنيع. إذا كانت منطقة اختبار معينة مشغولة، فيمكن للمحطة MES إعادة توجيه AGV إلى منطقة بديلة على الفور. يتضمن القيد الأساسي المتطلبات الصارمة لظروف الأرضية النظيفة والمستوية تمامًا لضمان التنقل الدقيق بالليزر ومنع انزلاق العجلات.
منصات ذات عجلات شديدة التحمل مصممة خصيصًا لهذا الغرض ومجهزة بعجلات قفل ورافعات تسوية وأدوات مخصصة لتأمين قاعدة الخزانة أثناء النقل. تسمح عربة مواد المفاتيح الكهربائية للمشغلين بدفع الإطارات أو سحبها بين المحطات. تتميز الموديلات المتقدمة بآليات الرفع الهيدروليكية لضبط ارتفاع العمل. وهذا يضمن قدرة الفنيين على الوصول إلى نقاط التثبيت الداخلية دون الانحناء أو التمدد المفرط.
تعتمد بيئات الإنتاج عالية المزيج ومنخفضة الحجم والمشاريع الهندسية المخصصة على هذه العربات لتحقيق أقصى قدر من القدرة على التكيف. عندما يتميز كل طلب بأبعاد فريدة أو تخطيطات مكونات متخصصة، غالبًا ما تعيق الأتمتة الصارمة التقدم. تسمح العربات للمشغلين بسحب الإطار دون الاتصال بالإنترنت للقيام بأعمال مخصصة معقدة تستغرق وقتًا طويلاً دون إيقاف تدفق الإنتاج الرئيسي. إنها تقدم تباينًا في دقة تحديد المواقع وتعتمد بشكل كبير على الجهد البدني للمشغل ما لم يتم إقرانها بقاطرات آلية.
تستخدم العديد من المرافق نهجًا مختلطًا لتحقيق التوازن بين المرونة والإنتاجية. في التخطيط الانتقالي، يستخدم المشغلون عربة المواد للتجميع الفرعي الأولي والتجهيز. بمجرد تجهيز الإطار الأساسي، يقوم المشغل بدفع العربة إلى سكة آلية محلية أو عقدة AGV. يتم قفل العربة في حاملة موحدة. يقوم هذا الناقل بعد ذلك بالتنقل عبر الإطار خلال مرحلة تثبيت قضيب التوصيل الرئيسي البالغة الأهمية حيث تكون الدقة أمرًا بالغ الأهمية.
إن المنشآت المتنامية التي تحتاج إلى توسيع نطاق الطاقة الإنتاجية تستخدم هذه الطريقة بشكل فعال. فهو يسمح للمشغلين بالتكيف مع التقنيات الجديدة تدريجياً. يحافظ النموذج الهجين على مرونة التدريج اليدوي مع تقديم الدقة الآلية بالضبط حيث تكون تفاوتات التجميع أكثر إحكامًا. يعتمد النجاح على الإدارة الدقيقة لنقاط التسليم بين المناطق اليدوية والمناطق الآلية. يجب عليك التأكد من أن آليات القفل تعمل بشكل لا تشوبه شائبة في كل مرة.
نظام تحديد المواقع | طريقة الملاحة | أفضل تطبيق | الميزة الأساسية |
|---|---|---|---|
النقل الموجه بالسكك الحديدية | مسارات أرضية ثابتة | عالية الحجم، موحدة | المتانة القصوى والقدرة على الوزن |
نقل AGV | سلام / توجيه بالليزر | مصانع ديناميكية وذكية | مرونة الطريق وتكامل MES |
عربة المواد | القاطرة اليدوية / الآلية | مزيج عالي، هندسة مخصصة | أقصى قدر من القدرة على التكيف والتوجيه دون اتصال |
الهجين الانتقالي | قفل العربة إلى السكك الحديدية | مرافق القياس | يوازن بين الإعداد اليدوي والدقة الآلية |
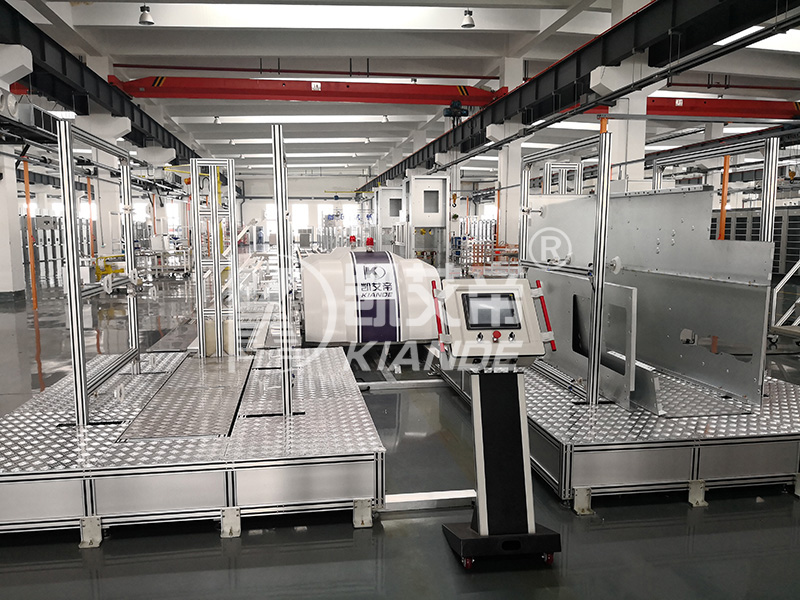
يتطلب تحقيق دقة أقل من ملليمتر عملية صارمة وقابلة للتكرار عند قفل الإطار في عقدة التجميع. لا يمكن للمشغلين الاعتماد على التقديرات المرئية عند وضع العبوات التي ستحتوي على مكونات عالية الجهد. يوضح الإجراء التالي تسلسل المحاذاة القياسي المستخدم في المرافق عالية الدقة:
التدريج الأولي: يقوم المشغل أو AGV بإحضار الإطار ضمن مسافة 50 ملم من العقدة المستهدفة. تؤكد مستشعرات القرب أن الإطار موجود في المنطقة العامة الصحيحة.
محاذاة تقريبية: تلتقط قضبان التوجيه أو الكتل على شكل حرف V المثبتة على الأرض العجلات أو الألواح الأساسية لمنصة النقل، مما يؤدي إلى توجيه الإطار نحو المحور المركزي لمحطة العمل.
القفل الأساسي: تمتد مسامير القفل الهوائية أو الهيدروليكية من الأرضية أو نظام السكة، وتتفاعل مع فتحات الاستقبال المعززة على حامل النقل. هذا يلغي كل الحركة الجانبية والطولية.
التسوية والتربيع: يتم نشر رافعات التسوية الآلية لرفع الإطار قليلاً عن عجلات النقل الخاصة به. يؤدي هذا إلى نقل الوزن إلى دعامات فولاذية صلبة ومعايرة. تتحقق أدوات المحاذاة بالليزر من أن الإطار مربع تمامًا بالنسبة لأدوات محطة العمل.
التحقق الرقمي: تقوم MES بقراءة علامة RFID الخاصة بالإطار، مما يؤكد وجود الوحدة الصحيحة في موضعها. يقوم النظام بعد ذلك بإلغاء قفل الأدوات المترجمة ويعرض تعليمات العمل المحددة لتلك العقدة.
التثبيت الثانوي: بالنسبة للعمليات التي تتضمن عزم دوران ثقيل، مثل مسامير قضيب التوصيل الرئيسي، تعمل المشابك العلوية الثانوية أو الجانبية على تعشيق الأجزاء العلوية من الإطار لمنع أي انحراف دقيق أثناء التجميع.
يؤدي تخطي أي من هذه الخطوات إلى الإضرار بسلامة البنية. إذا حاول الفني تركيب قاطع دائرة مفرغ ثقيل دون تعشيق المشابك الثانوية، فمن الممكن أن يتحرك الإطار. يؤدي هذا التحول إلى إيقاف محاذاة جهات اتصال قطع الاتصال الأساسية، مما يؤدي إلى فشل فوري أثناء اختبار قبول المصنع الروتيني.
تمتد مرحلة تحديد الموقع إلى ما هو أبعد من مجرد تحريك الإطار؛ أنها تنطوي على إعداد البيئة المباشرة للتجميع الفعال. تدعم محطة العمل المساعدة للمفاتيح الكهربائية الخط الرئيسي من خلال تنظيم اللوحات الجانبية والأقسام الداخلية وأجهزة التثبيت في مكان تثبيت الإطار في مكانه تمامًا. من خلال تنظيم المواد المجاورة لعقدة تحديد المواقع، يزيل المشغلون الحركة المهدرة ويحافظون على التركيز على التثبيت الدقيق.
يتطلب تقييم محطات العمل إلقاء نظرة فاحصة على الأدوات والوصول المريح. تتميز أفضل الإعدادات بموازنات الأدوات الهوائية التي تعلق مفاتيح عزم الدوران الثقيلة عند ارتفاع الصدر. وهذا يقلل من تعب المشغل. تسمح طاولات الرفع الهيدروليكية للفنيين بضبط ارتفاع المجموعات الفرعية الثقيلة قبل وضعها في الإطار الرئيسي. تضمن إضاءة LED الموضعية عالية التجويف والمدمجة مباشرة في محطة العمل رؤية خالية من الظل في أعماق العلبة الفولاذية الداكنة. وهذا يمنع الخيوط المتقاطعة للمثبتات الهامة.
يؤدي فصل التجميع الفرعي عن الخط الرئيسي إلى تقليل وقت الدورة الإجمالي بشكل كبير. أثناء تحرك الإطار الأساسي إلى موضعه، يقوم المشغلون في المحطة المساعدة بإعداد المكونات الداخلية. يقومون مسبقًا بتجميع أحزمة أسلاك التحكم ذات الجهد المنخفض، وتركيب الكتل الطرفية على قضبان DIN، وإعداد هيكل قاطع الدائرة الكهربائية. عندما يصل الإطار الرئيسي أخيرًا ويغلق في العقدة، تكون الوحدات المجمعة مسبقًا جاهزة للإدخال الفوري. يؤدي هذا إلى تحويل عملية البناء الطويلة إلى مهمة تكامل سريعة.
إن تجهيز محطة العمل بتعليمات العمل الرقمية يؤدي إلى تحويل عملية التجميع. تقوم شاشات واجهة الإنسان والآلة (HMI) المثبتة على أذرع مفصلية بسحب مخططات التجميع في الوقت الفعلي من الخادم المركزي. عندما يتم تسجيل علامة RFID الخاصة بالإطار في المحطة، يتم تحديث الشاشة تلقائيًا لعرض نموذج CAD ثلاثي الأبعاد الدقيق ومواصفات عزم الدوران المطلوبة لهذا الرقم التسلسلي المحدد. وهذا يلغي الاعتماد على المخططات الورقية القديمة ويقلل بشكل كبير من أخطاء التجميع في الطلبات المخصصة للغاية.
النظر في تركيب محولات التيار (CTs) والمحولات المحتملة (PTs). هذه المكونات المصنوعة من الراتنج المصبوب ثقيلة وهشة بشكل لا يصدق. تشتمل محطة العمل المساعدة المُحسّنة على رافعة ذراعية مخصصة أو ذراع مناولة منعدمة الجاذبية خصيصًا للتعامل مع هذه المحولات. يستخدم المشغل المناول لرفع جهاز التصوير المقطعي المحوسب من صندوق الشحن الخاص به، وفحصه، ووضعه على أداة مخصصة. بمجرد قفل إطار مجموعة المفاتيح الكهربائية الرئيسية في العقدة المجاورة، يقوم المشغل ببساطة بتحريك ذراع المناول ويوجه CT إلى أقواس التثبيت الخاصة به. وهذا يلغي الرفع اليدوي ويمنع السقوط العرضي الذي قد يؤدي إلى تحطيم غلاف الراتنج.
يتطلب اختيار استراتيجية تحديد المواقع تحليلاً عميقًا للقيود التشغيلية، وتخطيط المنشأة، وأهداف الإنتاج طويلة المدى. يجب أن ينظر مهندسو المصانع إلى ما هو أبعد من الاحتياجات الفورية وأن يصمموا نظامًا قادرًا على التكيف مع تكرارات المنتج المستقبلية.
يقوم مهندسو التصنيع باستمرار بتحليل المفاضلة المفاهيمية بين الفهرسة السريعة والمحاذاة الدقيقة. توفر أنظمة السكك الحديدية فهرسة سريعة وقوية. تتسارع المنصة بسرعة وتصطدم بتوقف ميكانيكي قوي، مما يضمن وضعها الدقيق في ثوانٍ. يمكن لهذه الحركة العدوانية أن تحرك المكونات الداخلية السائبة إذا لم يتم تأمينها بشكل صحيح. تتطلب الأنظمة المعتمدة على العربات محاذاة يدوية دقيقة. يجب على المشغل محاذاة علامات الأرضية بشكل مرئي وتعشيق دبابيس القفل يدويًا. إن حساب وقت الدورة المقبول لتحديد موضع الإطار بناءً على وقت العمل الإجمالي في المصنع يحدد الطريقة القابلة للتطبيق. إذا كان وقت التاكت يسمح لنافذة تحديد المواقع لمدة دقيقتين، فإن العربات اليدوية ستكون كافية. إذا كانت مدة النافذة ثلاثين ثانية، تكون الفهرسة الآلية إلزامية.
تظل قدرة النظام على التكيف أمرًا حيويًا للتعامل مع الأبعاد المختلفة. قد تنتج المنشأة مجموعة مفاتيح كهربائية مدمجة معزولة بالغاز (GIS) يوم الاثنين ومرفقات ضخمة معزولة بالهواء (AIS) يوم الثلاثاء. ويجب أن يستوعب نظام تحديد المواقع كليهما دون الحاجة إلى ساعات من إعادة التشكيل. تسمح أدوات الرقص القابلة للتعديل المثبتة على الحاملات للمشغلين بتحريك مشابك التثبيت إلى الداخل أو الخارج بناءً على مساحة الخزانة. تقيد شركات النقل ذات الأبعاد الثابتة مرونة الإنتاج. فهي تجبر المنشأة على تخصيص خطوط محددة لعائلات منتجات محددة، مما يحد من قابلية التوسع التشغيلي بشكل عام.
يتطلب تنفيذ نظام تحديد المواقع الجديد تقييمًا صارمًا للبنية التحتية. تتطلب أنظمة السكك الحديدية حفر خنادق خرسانية وتعزيز هيكلي وتسوية دقيقة لمنع ربط المسار تحت أحمال متعددة الأطنان. تتطلب مركبات AGV طلاءات إيبوكسي متخصصة للأرضيات للحفاظ على معاملات احتكاك ثابتة ومنع تدهور العجلات. يجب على المرافق تقييم متطلبات عرض الممر. تتطلب المناورة الآمنة للعربة نصف قطر دوران واسع وخطوط رؤية واضحة. يمكن لمركبات AGV التنقل في ممرات أكثر إحكامًا بشرط أن تكون ماسحات الليزر الآمنة تتمتع بمناظر خالية من العوائق.
يجب أن تترجم طلبات العميل المخصصة التي تم تسجيلها في نظام تخطيط موارد المؤسسات (ERP) إلى تعليمات توجيه محددة. عندما يطلب العميل مجموعة مفاتيح كهربائية بتكوينات ترحيل غير قياسية، تؤدي البيانات إلى تشغيل أمر عمل متخصص. يقرأ نظام تحديد المواقع هذه البيانات ويقوم تلقائيًا بتحويل الإطار المخصص للغاية إلى محطة عمل مساعدة متخصصة مجهزة للتوصيلات المعقدة. وهذا يتجاوز عقد التجميع القياسية عالية السرعة تمامًا.
علاوة على ذلك، يعمل نظام تحديد المواقع كنقطة أساسية لجمع البيانات لضمان الجودة. في كل مرة يدخل فيها إطار إلى عقدة أو يغادرها، يقوم النظام بوضع طوابع زمنية على الحدث. يستخدم مديرو المصانع هذه البيانات لتحديد الاختناقات. إذا كانت الإطارات تقضي باستمرار أربعين دقيقة عند عقدة تثبيت شريط التوصيل ولكن عشرين دقيقة فقط عند عقدة إدخال القاطع، فإن الفرق الهندسية تعرف بالضبط أين تركز جهودها لتحسين العملية. هذا المستوى من التتبع الدقيق مستحيل باستخدام طرق تحديد المواقع اليدوية البحتة وغير المتصلة بالشبكة.
يؤدي الانتقال إلى أنظمة تحديد المواقع المتقدمة إلى مخاطر تشغيلية محددة. يتيح تحديد نقاط الضعف هذه مبكرًا للفرق الهندسية تنفيذ إجراءات مضادة موثوقة قبل توقف الإنتاج.
تشكل أرضيات المصنع غير المستوية خطرًا شديدًا على سلامة الملاحة والسكك الحديدية في AGV. يمكن أن يؤدي الانخفاض بمقدار بضعة ملليمترات فقط إلى قيام الماسحات الضوئية للسلامة في AGV بإساءة قراءة البيئة، مما يؤدي إلى التوقف في حالات الطوارئ. تتسبب القضبان غير المستوية في ربط الناقل، مما يتطلب آلات ثقيلة لإزاحة المنصة المحشورة. يتطلب التخفيف عمليات تدقيق شاملة لتضاريس الأرضية باستخدام أدوات التسوية بالليزر. يجب أن تقوم المنشآت بإجراء طحن الخرسانة الموضعي أو تطبيق إيبوكسي ذاتي التسوية قبل تركيب أي نظام نقل آلي.
تهدد اختناقات البيانات والشبكات موثوقية وسائل النقل الذكية. تتوقف الأنظمة الآلية على الفور إذا واجهت زمن استجابة للشبكة، أو أخطاء في اتصال واجهة برمجة التطبيقات (API)، أو انتهاء مهلة الخادم بين مدير الأسطول والمركبات. تؤدي إشارة Wi-Fi المسقطة إلى ترك إطار متعدد الأطنان عالقًا في ممر العبور. ويضمن نشر حوسبة الحافة المحلية القوية أن يقوم النظام بمعالجة بيانات التنقل محليًا بدلاً من الاعتماد على خادم سحابي بعيد. يؤدي تثبيت شبكات 5G صناعية مخصصة أو شبكات Wi-Fi عالية الكثافة إلى عزل حركة مرور AGV عن النطاق الترددي العام للمنشأة. يجب أن يتميز كل ناقل آلي بقلادة تجاوز يدوية آمنة من الفشل، مما يسمح للمشغلين بتشغيل الوحدة يدويًا أثناء انقطاع الشبكة.
يمثل اعتماد العمال وتدريبهم تحديات كبيرة للعامل البشري. غالبًا ما يقاوم المشغلون الأنظمة الآلية الجديدة، حيث ينظرون إليها على أنها معقدة للغاية أو تمثل تهديدًا لأعمالهم الروتينية القائمة. يؤدي الاستخدام غير الصحيح لآليات القفل اليدوي في الأنظمة الهجينة إلى اختلال شديد أثناء إدخال قضيب التوصيل. وتركز استراتيجيات التخفيف على عمليات الإطلاق المرحلية. يجب على الإدارة توفير تدريب عملي مريح، يوضح كيف تقلل الأنظمة الجديدة من الإجهاد البدني. تضمن إجراءات التشغيل القياسية الواضحة (SOPs)، المعززة بالوسائل المساعدة المرئية في كل محطة عمل، أن يقوم المشغلون بتعشيق مسامير القفل وأقفال الأمان بشكل صحيح في كل مرة.
يمثل توقف الصيانة التهديد الأكثر أهمية للإنتاجية. يؤدي فشل AGV واحد أو جزء من السكك الحديدية المحشورة إلى إيقاف الخط بأكمله، مما يؤدي إلى اختناق هائل. يؤدي تنفيذ جداول الصيانة التنبؤية إلى منع حدوث أعطال غير متوقعة. تقوم المستشعرات بمراقبة اهتزاز العجلة وسحب تيار المحرك، وتنبيه الفنيين إلى تآكل المحامل قبل أن يتسبب ذلك في حدوث عطل. يجب أن تحتفظ المنشآت بعربات المواد الزائدة عن الحاجة في وضع الاستعداد لتجاوز العقد الآلية المعطلة. إن تخزين قطع الغيار المهمة، بما في ذلك محركات التشغيل ودبابيس القفل والماسحات الضوئية للسلامة، يضمن أن تتمكن فرق الصيانة من استعادة الوظائف في غضون دقائق بدلاً من أيام.
تمثل حالات فشل قفل الأمان أيضًا خطرًا كبيرًا أثناء مرحلة تحديد الموقع. إذا لم يتم قفل الإطار بالكامل في العقدة، ولكن النظام سجله على أنه آمن، فقد يبدأ المشغلون في عمليات عزم الدوران الثقيلة. قد يؤدي ذلك إلى انزلاق الإطار، مما قد يؤدي إلى سحق الأيدي أو إتلاف المكونات. وللتخفيف من ذلك، يجب على المنشآت تركيب أجهزة استشعار للتحقق الزائدة عن الحاجة. يؤكد مفتاح الحد الميكانيكي الأساسي على تمديد دبوس القفل، بينما يتحقق المستشعر البصري الثانوي من أن لوحة قاعدة الإطار في الموضع الصحيح تمامًا. يجب أن يتفق كلا المستشعرين قبل أن تقوم MES بإلغاء قفل أدوات محطة العمل.
لتحسين عملية تحديد موضع الإطار لديك والتخلص من أخطاء التجميع النهائية، قم بتنفيذ الخطوات التالية:
قم بمراجعة تضاريس أرضية المصنع الحالية باستخدام أدوات التسوية بالليزر لتحديد ما إذا كان السطح يمكنه دعم مركبات AGV أو أنظمة السكك الحديدية دون إعادة صياغة الخرسانة على نطاق واسع.
انشر محطة تحديد موقع تجريبية واحدة مزودة بآليات قفل آلية لاختبار تفاوتات المحاذاة قبل الالتزام بإصلاح كامل لخط التجميع.
قم بدمج عربات المواد الخاصة بك مع MES الخاص بك باستخدام علامات RFID لتحديد أوقات الدورة الأساسية وتحديد الاختناقات المحددة في التوجيه الحالي.
قم بترقية محطات العمل المساعدة الخاصة بك باستخدام موازنات الأدوات الهوائية وشاشات HMI المحلية لتقليل إجهاد المشغل والتخلص من الاعتماد على المخططات الورقية.
ج: تتراوح متطلبات الحمولة النموذجية من 1000 كجم إلى 3000 كجم. تعتمد السعة الدقيقة على نوع مجموعة المفاتيح الكهربائية، حيث تتطلب مجموعة المفاتيح الكهربائية المعزولة بالهواء (AIS) عمومًا قدرات أعلى بسبب العبوات الفولاذية الأكبر حجمًا مقارنةً بمجموعة المفاتيح الكهربائية المدمجة المعزولة بالغاز (GIS).
ج: يؤثر تربيع الإطار وصلابته بشكل مباشر على التفاوتات الصارمة المطلوبة لمحاذاة قضبان التوصيل النحاسية. إذا تم وضع الإطار بشكل غير متساو، فإن نقاط التثبيت تنحرف. وهذا يجبر الفنيين على ثني النحاس الصلب أو الضغط عليه، مما قد يؤدي إلى عطل ميكانيكي أو أخطاء قوسية.
ج: بينما تتعامل مركبات AGV بكفاءة مع النقل الأفقي بين محطات العمل، لا تزال الرافعات أو الرافعات الموضعية مطلوبة للتحميل الأولي للإطار العاري على الناقل. كما أنها ضرورية لإدخال مكونات داخلية ثقيلة بشكل استثنائي مثل قواطع الدائرة الكهربائية الكبيرة.
ج: إنها بمثابة منطقة مخصصة لعرض الأدوات والأجهزة والمجموعات الفرعية المجاورة للإطار الرئيسي. يعمل هذا الإعداد على تقليل حركة المشغل، وتقليل التعب، وتسريع عملية التجميع بشكل كبير من خلال الحفاظ على جميع المواد الضرورية في متناول اليد.
ج: يتم الحفاظ على الدقة الموضعية على الخطوط اليدوية من خلال استخدام دبابيس الفهرسة المثبتة على الأرض، وعجلات القفل شديدة التحمل، والأدوات المخصصة. يستخدم المشغلون أيضًا أدوات محاذاة الليزر للتحقق من أن الإطار مربع تمامًا قبل البدء في تثبيت المكونات.
ج: تتطلب الأنظمة الآلية، وخاصة مركبات AGV، أرضيات مسطحة بشكل استثنائي مع معاملات احتكاك محددة لمنع انزلاق العجلات. يجب أن يكون السطح خاليًا من الشقوق العميقة، وفواصل التمدد غير المستوية، والحطام الذي قد يتداخل مع ماسحات الملاحة الليزرية أو آليات السكك الحديدية.
ج: تحدد بيانات طلب العميل من أنظمة تخطيط موارد المؤسسات (ERP) التوجيه التلقائي للإطارات. عند معالجة طلب مخصص، يقوم البرنامج بتوجيه نظام النقل لتوجيه الإطار إلى محطات عمل مساعدة محددة مجهزة لعمليات تثبيت المكونات الفريدة تلك.

