
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-10 المنشأ:محرر الموقع


في توزيع الطاقة ذات التيار العالي، تعتمد سلامة الوصلة المُثبتة بمسامير كليًا على دقة أبعاد فتحات التوصيل الخاصة بها. تجبر الثقوب المنحرفة في قضبان الوصل النحاسية أو الألومنيوم المشغلين على إعادة الحفر يدويًا أو توصيلات القوة على أرضية المتجر. تعمل هذه التعديلات القسرية على تقليل منطقة التلامس، وزيادة المقاومة الكهربائية، وإنشاء مخاطر فشل حراري شديدة تحت الحمل. يتطلب التخفيف من هذه المخاطر الابتعاد عن أساليب التخطيط اليدوية. يعد تقييم كيفية أتمتة آلة Busbar الحديثة والتحقق من تحديد موضع الثقب هو الخطوة الأولى في ترقية قدرات التصنيع لديك. نحن بحاجة إلى إلقاء نظرة على آليات تحديد المواقع CNC، وتثبيت المواد، وتكامل البرامج لضمان الامتثال الصارم لـ NEMA أو IEC.
الدقة تملي الأداء: يؤدي تحديد الموقع التلقائي إلى القضاء على أخطاء التخطيط البشرية، مما يضمن تحقيق القضبان المتداخلة أقصى قدر من الاتصال السطحي للتوصيل الأمثل والترابط الكهربائي.
CNC هو المعيار: تعتمد معدات تصنيع قضبان التوصيل الحديثة على محركات مؤازرة متعددة المحاور، وأدلة خطية، وتكامل CAD/CAM لتحقيق دقة وضع ثقب أقل من ملليمتر.
مسائل التعامل مع المواد: لا يقتصر تحديد الموضع الدقيق على الثقب فحسب؛ فهو يتطلب آليات تثبيت وتغذية قوية لمنع تحول المواد أثناء قطع وتثقيب الموصل المشترك.
يتطلب التقييم تحليلاً شاملاً: يجب على المشترين تقييم الآلة بناءً على قابلية استخدام البرنامج، وسرعة تغيير الأدوات، وإمكانيات الفحص الآلي، وموثوقية المستشعر، وليس فقط قوة التثقيب المذكورة.
يتطلب تصنيع التوصيلات الكهربائية الموثوقة التحكم المطلق في الأبعاد. تقدم طرق التخطيط اليدوية تباينًا غير مقبول في خط الإنتاج. يُترجم خطأ خط الكاتب البسيط إلى نقطة اتصال غير محاذاة. لا يمكنك تحمل هذه الانحرافات في المفاتيح الكهربائية ذات التيار العالي. يتطلب إنشاء خط أساس فني لمعالجة القضبان المشتركة المقبولة تحديد معايير نجاح صارمة. يجب أن تتماشى كل فتحة مثقوبة بشكل مثالي مع مكون التزاوج الخاص بها. يجب أن توفر عملية التصنيع هذه الدقة بشكل متكرر، بغض النظر عن تعب المشغل أو اختلافات دفعة المواد. عندما نقوم بتجميع لوحة مفاتيح رئيسية بقدرة 4000 أمبير، يؤدي الانحراف بمقدار 2 مم عبر لوحة الوصل ذات الأربع فتحات إلى إيقاف المهمة بأكملها.
تملي محاذاة الثقب مباشرة توزيع عزم الدوران عبر المنطقة المتداخلة. عندما تتم محاذاة الثقوب بشكل مثالي، تسقط البراغي دون مقاومة. يقوم المشغلون بتطبيق عزم الدوران المحدد بالتساوي. هذا العزم المتساوي يخلق ضغط تثبيت موحد. يعمل الضغط الموحد على زيادة مساحة التلامس السطحي بين القضبان. الحد الأقصى لمنطقة الاتصال يقلل من المقاومة الكهربائية عبر المفصل.
حجم الفتحة والتباعد الدقيق يلائم الأجهزة الأساسية. تحتاج الغسالات المسطحة إلى مساحة كافية لتستقر على السطح النحاسي. تتطلب غسالات نوابض بيلفيل قاعدة مسطحة تمامًا للحفاظ على قوة التثبيت على المدى الطويل. إذا كانت الفتحة بعيدة عن المركز، يدخل المزلاج بزاوية طفيفة. لا يمكن للغسالات الجلوس بشكل صحيح. يؤدي هذا الجلوس غير المستوي إلى إضعاف التوتر الربيعي بمرور الوقت. عندما يخضع المفصل للتدوير الحراري، يتحلل الاتصال المفكوك بسرعة.
تخلق الثقوب خارج المركز عواقب حرارية شديدة. يؤدي الترباس المنحرف إلى تقليل مساحة المقطع العرضي الفعالة للاتصال. حشود التيار الكهربائي في نقاط الاتصال المتبقية. هذا الازدحام الحالي يولد نقاط ساخنة محلية. تعمل درجات الحرارة المرتفعة على تسريع عملية الأكسدة على أسطح النحاس أو الألومنيوم. تعمل الأكسدة كعازل، مما يؤدي إلى زيادة المقاومة. تؤدي دورة الهروب الحراري هذه في النهاية إلى فشل مفصل كارثي تحت الحمل الثقيل. لقد رأيت المفاتيح الكهربائية تنهار ببساطة لأن أحد المُصنِّعين سارع إلى عمل ثقب يدوي وأجبر مسمارًا من الدرجة الخامسة على الدخول في فتحة غير محاذية.
يتطلب تحقيق النجاح في تثقيب ثقب الشريط المشترك تلبية التفاوتات الأساسية الصارمة. تتطلب مجموعة المفاتيح الكهربائية واللوحات القياسية عمومًا تفاوتات في موضع الثقب تتراوح بين +/- 0.1 مم إلى 0.2 مم. يجب أن تظل تفاوتات قطر الثقب ضيقة بشكل متساوٍ لمنع انحدار الترباس. تضمن هذه التفاوتات تجميع الوصلات متعددة المسامير بسلاسة على أرضية المصنع.
تعد التكرار عبر عمليات الإنتاج كبيرة الحجم أمرًا ضروريًا للغاية. يجب عليك التأكد من أن القطعة الأولى تطابق القطعة الألف تماما. يؤدي ضعف التكرار إلى فقدان البراغي أثناء التجميع النهائي. قد يلجأ المجمعون إلى النوبات القسرية، مما يؤدي إلى إتلاف خيوط الترباس أو تشويه قضيب التوصيل. يعمل الوضع المتسق على التخلص من اختناقات التجميع ويضمن أداءً ميدانيًا موثوقًا به.
تستخدم أنظمة التصنيع الحديثة مزيجًا من التقنيات الميكانيكية والرقمية لتعزيز دقة تحديد المواقع. تتعامل الأنظمة الميكانيكية مع الحركة الفيزيائية وتثبيت المواد الخام الثقيلة. توفر الأنظمة الرقمية المعلومات الاستخباراتية وتتبع الإحداثيات والتحقق من المواضع النهائية. يساعدك فهم هذه الفئات على تقييم القدرة الحقيقية لأي مركز معالجة.
تمثل وحدات التغذية التي تعمل بمحرك مؤازر على المحور X وY قلب تحديد المواقع الآلي. تعمل هذه المحركات المؤازرة ذات عزم الدوران العالي على تحريك مخزون النحاس أو الألومنيوم الثقيل إلى الإحداثيات الدقيقة. إنهم يقودون براغي كروية دقيقة أو أنظمة تروس الجريدة المسننة. ترسل وحدة التحكم إشارات نبضية سريعة إلى الماكينات، لتحدد السرعة والموضع النهائي. تسمح هذه الحركة متعددة المحاور للآلة بمعالجة أنماط الثقوب المعقدة دون تدخل يدوي.
تلعب أجهزة التشفير المطلقة دورًا حيويًا في الحفاظ على الوعي الموضعي. ترتبط هذه المستشعرات مباشرة بمحركات المؤازرة. إنهم يتتبعون موضع الدوران الدقيق لعمود القيادة في جميع الأوقات. على عكس أجهزة التشفير التزايدية، لا تفقد أجهزة التشفير المطلقة بيانات موقعها أثناء انقطاع التيار الكهربائي. لا يحتاج المشغلون إلى تنفيذ إجراءات التصفير اليدوية بعد إعادة التشغيل. تعرف الآلة دائمًا مكان وجود المادة بالضبط.
يتطلب تحديد الموضع الدقيق ثباتًا مطلقًا للمواد أثناء دورة التثقيب. تعمل المشابك الهيدروليكية أو الهوائية على تثبيت قضيب التوصيل بقوة على قاعدة الآلة. تتطلب قضبان النحاس الثقيلة تثبيتًا هيدروليكيًا عالي الضغط لمنع التحولات الدقيقة. غالبًا ما تستخدم قضبان الألمنيوم الأخف المشابك الهوائية لتجنب تشوه السطح. تعمل هذه المشابك بأجزاء من الثانية قبل نزول الثقب، مما يؤدي إلى تثبيت المادة في مكانها.
تحافظ الحزائل الدليلية الخطية للخدمة الشاقة على تغذية الخط المستقيم طوال العملية. يمكن أن يزن مخزون بسبار الخام مئات الجنيهات. يؤدي تحريك هذه الكتلة بسرعة إلى إنشاء قوى جانبية كبيرة. تمتص الأدلة الخطية الصلبة هذه القوى، مما يمنع المادة من الانحراف عن المحور. إن استقرار الخط المستقيم هذا غير قابل للتفاوض أثناء قطع الموصل المشترك وعمليات التثقيب اللاحقة. إذا تحرك الشريط جانبًا أثناء القطع، فستكون إحداثيات الثقب اللاحقة خاطئة تمامًا.
توفر الشعيرات المتصالبة بالليزر تأكيدًا مرئيًا ممتازًا للإعدادات شبه الآلية. يستخدم المشغلون أجهزة الليزر هذه لمحاذاة علامات الثقب المخصصة بسرعة. يقوم الليزر بإسقاط شبكة حادة ومرئية مباشرة على سطح المادة. يتيح ذلك تحديد الموقع يدويًا بسرعة عند معالجة القطع المخصصة لمرة واحدة أو إصلاح الأجزاء التالفة في الميدان.
تتعامل المستشعرات الضوئية مع اكتشاف الحواف والإشارة إلى نقطة الصفر تلقائيًا. أثناء تغذية المادة في الماكينة، يكتشف المستشعر الحافة الأمامية. تستخدم وحدة التحكم هذه الحافة كنقطة الصفر المطلق لجميع إحداثيات الثقب اللاحقة. وهذا يزيل الأخطاء الناتجة عن عدم تناسق أطوال المواد الخام.
تقوم أنظمة الرؤية الآلية بإجراء فحص ما بعد العملية. تلتقط الكاميرات صورًا عالية الدقة للثقوب المثقوبة. يقوم البرنامج بتحليل هذه الصور للتحقق من وجود الثقب، والقطر، والمحاذاة الدقيقة. يضمن هذا التحقق الفوري ترابطًا كهربائيًا لا تشوبه شائبة لاحقًا في عملية التجميع. إنه يلتقط اللكمات المكسورة أو أخطاء تحديد الموقع على الفور، مما يمنع تأخير التجميع.
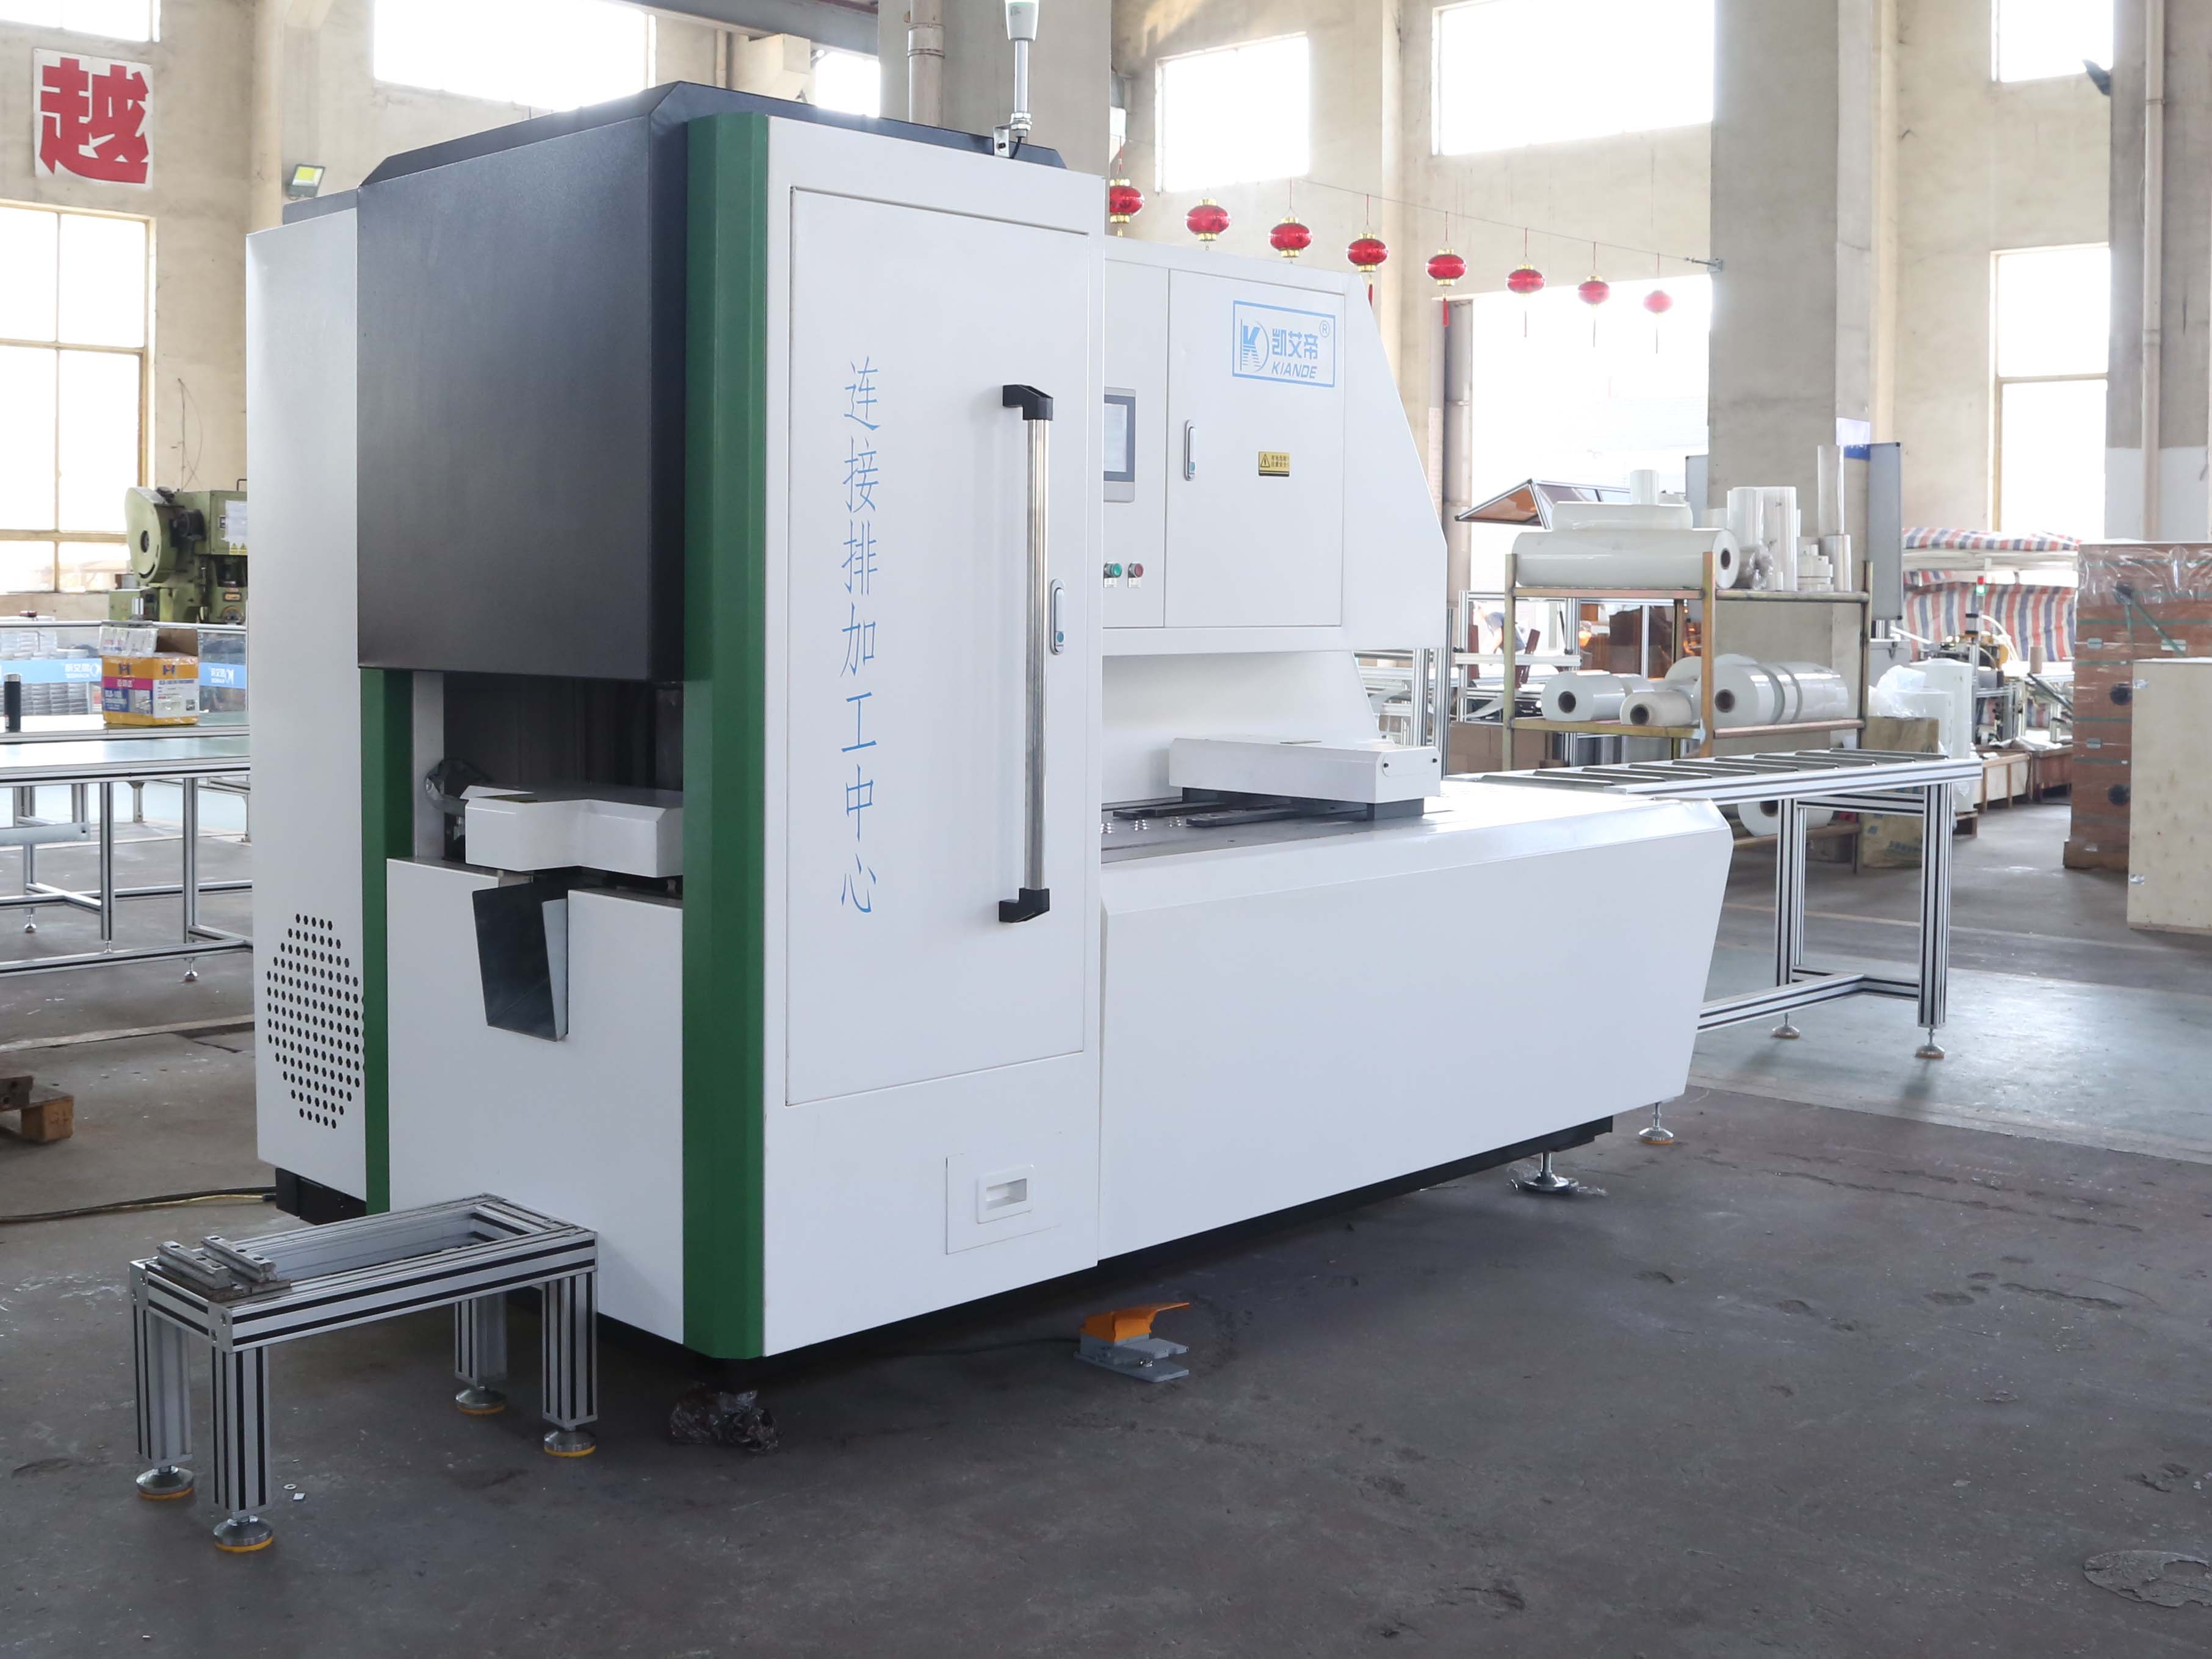
يتطلب تقييم الآلة إطارًا منظمًا. يجب عليك تقييم ميزات محددة مقابل نتائج الإنتاج الفعلية. إن قوة التثقيب الخام لا تعني الكثير إذا لم تتمكن الآلة من وضع الثقب بدقة. ركز تقييمك على سهولة استخدام البرنامج ودقة الأدوات وقدرات التعامل مع المواد.
يجب أن تقوم وحدة التحكم في الماكينة باستيراد نماذج ثلاثية الأبعاد مباشرة إلى برنامج التثقيب. ابحث عن التوافق القوي مع التنسيقات القياسية مثل STEP وIGES. يؤدي الاستيراد المباشر إلى التخلص من أخطاء إدخال البيانات يدويًا. يقوم المبرمج ببساطة بتحميل الملف، ويقوم البرنامج باستخراج الإحداثيات الدقيقة للفتحة تلقائيًا. يؤدي تكامل CAD/CAM السلس هذا إلى تقليل أوقات الإعداد لتصميمات المفاتيح الكهربائية المعقدة بشكل كبير.
تعمل ميزات برنامج التعشيش على زيادة استخدام المواد ودقتها إلى أقصى حد. يقوم البرنامج بحساب إحداثيات الثقب بناءً على إجمالي طول المادة وبدلات الانحناء المطلوبة. عندما يخضع قضيب التوصيل للانحناء، فإن المادة تتمدد. تتوقع برامج التعشيش هذا الامتداد. يقوم بتغيير إحداثيات الثقب المسبق قليلاً للتعويض. بعد الثني، تتوافق الثقوب بشكل مثالي مع مكونات التزاوج الخاصة بها.
تحافظ أدوات تغيير الأدوات الآلية على دقة النقطة المركزية عبر أحجام الفتحات المختلفة. تحتوي أنظمة البرج أو مجلات الأدوات الخطية على مجموعات متعددة من أدوات التثقيب والموت. تقوم الآلة بتدوير أو تحريك الأداة المطلوبة إلى محطة التثقيب النشطة. تستخدم أدوات تغيير الأدوات عالية الجودة دبابيس قفل دقيقة لضمان محاذاة المثقاب بشكل مثالي مع محور القالب في كل مرة.
إن إزالة القالب المناسبة تمنع تشويه المواد حول الفتحة. يجب أن يتوافق الخلوص بين الثقب والقالب مع سمك المادة وصلابتها. تؤدي الخلوص غير الصحيح إلى انقلاب المادة أو تمزقها. يخلق هذا التشوه سطحًا غير مستوٍ، مما يمنع الغسالات من الجلوس بشكل مسطح. يجب على المشغلين اتباع مخططات التخليص الصارمة عند إعداد الأدوات.
الأدوات الحادة والتخليصات الصحيحة تمنع التشققات الدقيقة وتآكل الحواف. تشق اللكمة الباهتة طريقها عبر المعدن، مما يؤدي إلى حدوث كسور مجهرية على طول حافة الثقب. تحبس هذه الشقوق الصغيرة الرطوبة والملوثات الجوية. بمرور الوقت، يؤدي هذا إلى تآكل الحافة الموضعي. يؤدي التآكل إلى تدهور السلامة الكهربائية للمفصل، مما يزيد من المقاومة وتوليد الحرارة.
يجب أن تعالج الآلات متطلبات تحديد المواقع المختلفة للنحاس مقابل الألومنيوم. النحاس كثيف ويتطلب قوة تثقيب أعلى. الألومنيوم أكثر ليونة ولكنه عرضة للتهيج والالتصاق بالثقب. يجب على المشغلين ضبط ضغط التثبيت وآليات التجريد وفقًا لذلك. يجب أن توفر الموثوقة معدات تصنيع قضبان التوصيل معلمات قابلة للبرمجة للتعامل مع خصائص المواد المتنوعة هذه بسلاسة.
نادرًا ما يصل المخزون الخام بشكل مستقيم تمامًا. يجب أن تعوض الآلات عن الانحناء الطفيف أو العيوب. تستخدم المغذيات المتقدمة المشابك العائمة التي تتكيف مع منحنيات المواد البسيطة. تحدد المستشعرات البصرية الحافة الحقيقية للمادة المنحنية. تقوم وحدة التحكم بعد ذلك بإعادة حساب إحداثيات الثقب ديناميكيًا، مما يضمن بقاء النمط النهائي دقيقًا بالنسبة إلى هندسة المادة الفعلية.
يجب على المشترين التنقل بين المفاضلات المفاهيمية بناءً على نطاقهم التشغيلي المحدد. لا يوجد حل عالمي. يجب عليك أن تزن النفقات الرأسمالية المقدمة مقابل توفير العمالة على المدى الطويل. يجب عليك أيضًا تحقيق التوازن بين إنتاجية الإنتاج الخام والحاجة إلى سرعة الخلط العالية.
تتطلب مراكز المعالجة CNC المؤتمتة بالكامل استثمارًا مقدمًا مرتفعًا. إنها تتميز بأنظمة مؤازرة معقدة، ومبدلات أدوات آلية، وبرامج متقدمة. وفي البيئات ذات الحجم الكبير، يؤتي هذا الاستثمار ثماره بسرعة. تعمل الآلة بشكل مستمر مع الحد الأدنى من تدخل المشغل. وسرعان ما أدى توفير العمالة والتخفيض الكبير في المواد الخردة إلى تعويض النفقات الرأسمالية الأولية.
غالبًا ما تكون شبه الآلية آلة معالجة وصلات القضبان كافية لمتاجر التصنيع المخصصة ذات الخلط المنخفض. تستخدم هذه الآلات توقفًا ميكانيكيًا يدويًا أو قراءات رقمية بسيطة. إنها تكلف أقل بكثير من نماذج CNC المؤتمتة بالكامل. بالنسبة للمحلات التجارية التي تنتج كميات منخفضة من المفاتيح الكهربائية عالية التخصيص، فإن انخفاض الإنفاق الرأسمالي يعد منطقيًا من الناحية المالية.
معايير التقييم | آلة CNC مؤتمتة بالكامل | آلة نصف آلية |
|---|---|---|
النفقات الرأسمالية الأولية | الاستثمار العالي المطلوب للمحركات المؤازرة والبرمجيات | تكلفة أقل وأكثر سهولة للإعدادات الميكانيكية الأساسية |
دقة تحديد المواقع حفرة | أقل من المليمتر، قابل للتكرار بدرجة كبيرة عبر آلاف الأجزاء | يعتمد ذلك على مهارة المشغل والتعب والإعداد اليدوي |
ملاءمة حجم الإنتاج | مثالية للتشغيل المستمر بكميات كبيرة للأجزاء المتماثلة | الأفضل للدفعات منخفضة الحجم أو المخصصة أو الإصلاحات الميدانية |
وقت الإعداد لكل دفعة | سريع جدًا (استيراد CAD، واختيار الأداة تلقائيًا، والانطلاق) | أبطأ (يتطلب تعديل الإيقاف اليدوي ولكمات الاختبار) |
متطلبات مهارة المشغل | يتطلب التدريب الأساسي على برامج CNC وإدارة الملفات | يتطلب مهارات تخطيط يدوية قوية وقراءة المخططات |
تستغرق برمجة أنماط الثقوب المعقدة على ماكينة CNC دقائق معدودة. يقوم المشغل باستيراد ملف CAD، واختيار الأدوات، وبدء الدورة. يعد هذا الإعداد السريع مفيدًا للغاية للمنشآت التي تتعامل مع تغييرات التصميم المتكررة. يتكيف نظام تحديد المواقع الآلي مع الإحداثيات الجديدة على الفور دون أي إعادة تجهيز مادية.
تتطلب أدوات الرقص الميكانيكية والتوقف اليدوي وقتًا طويلاً للإعداد الفعلي. يجب على المشغل قياس وضبط وإغلاق نقاط التوقف لكل نمط ثقب جديد. هذه العملية بطيئة وعرضة للخطأ البشري. ومع ذلك، بالنسبة لعمليات القطع أو اللكمات البسيطة للغاية والتي تتم لمرة واحدة، قد يقوم المشغل الماهر بمعالجة شريط واحد بشكل أسرع على جهاز يدوي بدلاً من قضاء الوقت في برمجة ملف CNC.
إن اعتماد تقنية تحديد المواقع المتقدمة يقدم تحديات حقيقية. لا يمكنك ببساطة توصيل الجهاز وتوقع نتائج مثالية. الأجهزة تتطلب الصيانة. يتطلب البرنامج مستخدمين أكفاء. يتيح لك التعرف على مخاطر التنفيذ هذه إنشاء إستراتيجيات تخفيف فعالة قبل وصول الماكينة إلى منزلك.
غالبًا ما يعاني المشغلون الذين اعتادوا على التخطيط اليدوي من واجهات CNC الحديثة. إنهم يفهمون المعدن ولكنهم يفتقرون إلى الخبرة في أنظمة الإحداثيات الرقمية. هذه الفجوة المعرفية تؤدي إلى أخطاء في البرمجة. تؤدي أخطاء البرمجة إلى إلغاء المواد وتفويت المواعيد النهائية للإنتاج. يمكن أن يؤدي الانتقال من شريط القياس إلى شاشات اللمس إلى حدوث احتكاك كبير على أرضية المتجر.
خفف من هذه المخاطر من خلال إعطاء الأولوية للموردين الذين يقدمون تدريبًا شاملاً في الموقع. لا تعتمد فقط على أدلة المستخدم. تأكد من أن الجهاز يتميز بواجهة مستخدم بديهية وعالية الوضوح تعمل باللمس. يجب أن يعرض البرنامج محاكاة ثلاثية الأبعاد لعملية التثقيب قبل أن تتحرك الآلة. أنشئ قناة دعم فني قوية مع البائع لحل أسئلة البرمجة المبكرة بسرعة.
البيئات الصناعية قاسية. يؤدي ثقب النحاس إلى توليد غبار ناعم وكاشط. يستقر هذا الغبار على أجهزة الاستشعار البصرية، مما يؤدي إلى إصابتها بالعمى. إنه يشق طريقه إلى المحامل الخطية والبراغي الكروية، مما يؤدي إلى تدهور التشحيم. وبمرور الوقت، يؤدي هذا التآكل الميكانيكي إلى انحراف نظام تحديد المواقع. قد تنخفض دقة الآلة التي بدأت بدقة 0.1 مم إلى 0.5 مم في غضون عام إذا تم إهمالها.
تنفيذ جداول الصيانة الوقائية الصارمة على الفور. يجب على المشغلين تنظيف أجهزة الاستشعار البصرية وعدسات الليزر يوميًا. تحديد الآلات المجهزة بأدلة خطية مغلقة بالكامل لمنع غبار النحاس من الوصول إلى المحامل. استخدم أنظمة التشحيم الآلية التي توفر كميات محددة من الشحوم للبراغي الكروية على فترات منتظمة. تضمن فحوصات المعايرة المنتظمة أن تحافظ أجهزة التشفير المطلقة على مرجعها الصفري الحقيقي.
عندما تبدأ آلة دقيقة سابقًا في التثقيب بعيدًا عن المركز، يجب على المشغلين تشخيص السبب الجذري بشكل منهجي. لا تقم بضبط إزاحات البرنامج على الفور. أولا، فحص آليات التثبيت المادية. تسمح وسادة المشبك الهيدروليكي البالية للقضيب النحاسي بالانزلاق للخلف قليلاً أثناء اتصال المثقاب. يبدو هذا الانزلاق كخطأ في تنسيق البرنامج ولكنه ميكانيكي بالكامل. استبدل وسادات المشبك البالية وتحقق من أجهزة قياس الضغط الهيدروليكي قبل لمس وحدة التحكم CNC.
افحص آليات التثبيت المادية للوسادات الهيدروليكية البالية التي تسمح بانزلاق المواد.
تحقق من أجهزة قياس الضغط الهيدروليكي للتأكد من أن المشابك تطبق قوة التثبيت المحددة.
تحقق من البزاقة المثقوبة بحثًا عن منطقة قص غير مستوية، مما يشير إلى انحراف الأداة عن الثقب الباهت.
اسمح لمخزون النحاس الخام بالتأقلم مع درجات حرارة المتجر لمنع التمدد الحراري أثناء المعالجة.
قم بإعادة معايرة أجهزة التشفير المطلقة على المحركات المؤازرة إذا تم استبعاد الانزلاق الميكانيكي.
تتوسع قضبان التوصيل النحاسية الطويلة وتتقلص مع تغيرات درجات الحرارة المحيطة. إذا قمت بسحب قضيب نحاسي طوله 20 قدمًا من ساحة تخزين التجميد وقمت بمعالجته على الفور في متجر مُدفأ، فسوف تتمدد المادة أثناء دورة التثقيب. سوف ينحرف الثقب المثقوب في الطرف البعيد من الشريط عن مستوى التسامح بحلول الوقت الذي يصل فيه الشريط إلى درجة حرارة الغرفة. اسمح للمواد الخام بالتأقلم مع درجات حرارة المتجر قبل معالجة عمليات التشغيل الطويلة والمتعددة الفتحات.
يحدث انحراف الأداة عند ثقب سبائك النحاس الصلبة السميكة. إذا كانت اللكمة باهتة بعض الشيء، فسوف تتبع المسار الأقل مقاومة، وتنحني مجهريًا أثناء ثقب المعدن. يؤدي هذا الانحراف إلى دفع مركز الثقب بعيدًا عن الإحداثيات المبرمجة. يمكنك تحديد انحراف الأداة من خلال فحص البزاقة المثقوبة. تشير منطقة القص غير المستوية على البزاقة إلى انحناء المثقاب. استبدل مجموعة الثقب والقالب على الفور لاستعادة الدقة الموضعية.
بسبار النحاس الخام كثيف بشكل لا يصدق. يبلغ طول النحاس القياسي 20 قدمًا 1/2 بوصة × 6 بوصة ويزن مئات الجنيهات. يتطلب تغذية هذه الكتلة في محطة التثقيب دعمًا ميكانيكيًا قويًا. إذا كانت آلية التغذية بطيئة أو مترددة، فإن المحركات المؤازرة سوف تسجل خطأ في الموضع. يجب أن تتماشى الطاولات الدوارة بشكل مثالي مع قاعدة الماكينة لتجنب الاحتكاك. نحن نستخدم بكرات البولي يوريثين شديدة التحمل لدعم القضيب دون خدش السطح الموصل. تخلق الخدوش نقاط مقاومة عالية تؤدي إلى انخفاض أداء المفاصل.
سلامة السطح لا تقل أهمية عن وضع الثقب. عندما تقوم الآلة بتغذية الشريط للأمام، يجب أن يتم تحرير المشابك بالكامل. إذا تم سحب المشبك عبر النحاس، فإنه يحفر المعدن. تتداخل هذه الحفر مع الجلوس المسطح لألواح الوصلات. تستخدم الآلات الحديثة بكرات رفع متزامنة. تعمل هذه الأسطوانات على رفع الشريط قليلاً أثناء دورة التغذية، مما يضمن طفوه فوق كتلة القالب. بمجرد وصول الشريط إلى الإحداثيات المستهدفة، تنخفض البكرات وتتعشيق المشابك. تحافظ آلية التغذية العائمة هذه على السطح الأصلي المطلوب للاتصال الكهربائي الأمثل.
تحديد موضع الثقب غير موجود في الفراغ. تخضع معظم قضبان المفاصل للانحناء بعد عملية التثقيب. إن دقة نمط الثقب المسطح تملي نجاح المكون المنحني النهائي. إذا تم ثقب الثقب بالقرب من خط الانحناء، فإن عملية الثني سوف تشوه الثقب إلى شكل بيضاوي. لا يمكن للثقوب البيضاوية قبول البراغي والغسالات القياسية، مما يجعل الجزء عديم الفائدة.
يجب على المشغلين حساب بدلات الانحناء الدقيقة قبل برمجة إحداثيات الثقب. ينزاح المحور المحايد للقضيب النحاسي أثناء الانحناء. يمتد نصف القطر الخارجي، وينضغط نصف القطر الداخلي. يستخدم برنامج CNC عوامل K للتنبؤ بتدفق المواد هذا. من خلال تطبيق العامل K الصحيح لدرجة النحاس المحددة وسمكه، يقوم البرنامج بتغيير إحداثيات الفتحة المسطحة. بعد أن تشكل مكابح الضغط الجزء، تنتهي الثقوب بالضبط حيث تملي رسومات التجميع.
التسلسل الصحيح يمنع أخطاء التراص التسامح. قم دائمًا بعمل ثقوب قبل الانحناء كلما أمكن ذلك. يعد ثقب القضيب المسطح أكثر دقة بطبيعته من محاولة وضع شكل ثلاثي الأبعاد مُثني مسبقًا داخل محطة التثقيب. ومع ذلك، بالنسبة لانحناءات Z المعقدة، قد تحتاج إلى عمل ثقوب معينة بعد التشكيل. يتطلب ذلك تركيبات تثبيت ثلاثية الأبعاد متخصصة لتثبيت الجزء المنحني بشكل آمن دون تشويه الزوايا الموجودة.
قم بمراجعة معدلات خردة التخطيط اليدوي الحالية لديك لتحديد خط أساس لنفايات المواد المقبولة.
اطلب عرضًا توضيحيًا مباشرًا من موردي المعدات باستخدام ملفات CAD الخاصة بمنشأتك للتحقق من توافق البرامج.
تنفيذ جدول تنظيف يومي لجميع أجهزة الاستشعار البصرية وعدسات الليزر لمنع تراكم غبار النحاس.
قم بإنشاء بروتوكول استبدال صارم للثقب والموت بناءً على عدد الدورات بدلاً من انتظار تآكل الأداة المرئي.
ج: يستخدم الجهاز برنامجًا متكاملًا لترجمة نماذج CAD المستوردة إلى إحداثيات دقيقة للمحور X وY. ترسل وحدة التحكم هذه الإحداثيات إلى المحركات المؤازرة. يقوم البرنامج تلقائيًا بحساب سمك المادة وإزاحة الأداة وخصومات الانحناء، مما يضمن دقة وضع الثقب النهائي بعد كل خطوات المعالجة.
ج: تتراوح تفاوتات الصناعة النموذجية من +/- 0.1 مم إلى 0.2 مم. يضمن هذا التسامح المحكم محاذاة الترباس المناسبة عبر قضبان متداخلة متعددة. إنه يستوعب الغسالات المسطحة بشكل مثالي ويضمن أقصى قدر من التلامس مع السطح، وهو أمر ضروري لتقليل المقاومة الكهربائية في المفاصل ذات التيار العالي.
ج: نعم، تقوم الآلات الحديثة بمعالجة كلتا المادتين بفعالية. يجب على المشغلين ضبط خلوص التثقيب والقالب ليتناسب مع سمك المادة وصلابتها. ويجب عليهم أيضًا تعديل ضغط التثبيت وقوة التجريد لمراعاة الاختلافات في قوة الخضوع بين النحاس وسبائك الألومنيوم الأكثر ليونة.
ج: تستخدم الآلات الأوتوماتيكية المشابك الهيدروليكية أو الهوائية للخدمة الشاقة. تعمل هذه المشابك على العمل بالمللي ثانية قبل أن تضرب اللكمة، مما يؤدي إلى تثبيت المادة بقوة على قاعدة الآلة. توفر الحزائل الدليلية الخطية الصلبة دعمًا جانبيًا إضافيًا، مما يمنع مخزون المعادن الثقيلة من التحول أو الانحراف خارج المحور أثناء دورة التثقيب عالية القوة.
ج: الصيانة الروتينية أمر بالغ الأهمية لتحقيق الدقة المستدامة. يجب على المشغلين تنظيف أجهزة الاستشعار البصرية وعدسات الليزر يوميًا لإزالة غبار النحاس الكاشط. يجب على فرق الصيانة أن تقوم بتشحيم الأدلة الخطية والمسامير الكروية بانتظام. يجب على الفنيين معايرة محركات الأقراص المؤازرة بشكل دوري والتحقق من مراجع نقطة الصفر الخاصة بالجهاز مقابل معيار مادي معروف.
ج: توفر أجهزة الليزر تحققًا بصريًا ممتازًا ومرونة للعمل المخصص أو لمرة واحدة أو شبه الآلي. ومع ذلك، فإن التوقفات الميكانيكية الآلية التي يتم تشغيلها بواسطة محركات مؤازرة توفر سرعة فائقة وإمكانية تكرار للإنتاج بكميات كبيرة، حيث إنها تزيل حاجة المشغل إلى محاذاة كل ثقب بشكل مرئي.
ج: تتطلب اللكمات الباهتة قوة مفرطة لاختراق المعدن. يؤدي هذا إلى انحراف المواد، والتشققات الدقيقة، والحفر الشديد حول الحافة. تغير هذه العيوب بمهارة المركز الفعال للثقب وتخلق سطحًا غير مستوٍ. وهذا يمنع الغسالات من الجلوس بشكل مسطح، مما يؤدي في النهاية إلى المساس بقوة التثبيت وسلامة المفصل.

