
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-12 المنشأ:محرر الموقع


في تصنيع توزيع الطاقة ذات التيار العالي، تبدأ دقة أبعاد موصلات النحاس والألومنيوم في مرحلة الحز. تؤدي الانحرافات الدقيقة في عرض الملف إلى فشل تجميعي كارثي. عندما تحمل الموصلات آلاف الأمبيرات، فإن تغير العرض حتى لجزء من المليمتر يغير الخلوصات الكهربائية، ويخلق نقاطًا حرارية ساخنة، ويعطل السلامة الميكانيكية للمبيت النهائي. الدقة هي المطلب الأساسي للتوزيع الآمن للطاقة. تؤدي إعدادات الحز التي تم ضبطها بشكل غير صحيح مباشرة إلى اختلافات نتوءات الحافة والحدبة والعرض. تسبب هذه العيوب مخاطر شديدة خلال مراحل التصنيع اللاحقة. قد تتعرض الحواف الحادة لخطر ثقب العزل الكهربائي أثناء تطبيق العزل، مما يعرض سلامة النظام الكهربائي بأكمله للخطر. يمكن أن يتسبب لدغ مجهري واحد في حدوث ماس كهربائي عالي الجهد. إن إتقان المعلمات التقنية لقطع اللفائف أمر غير قابل للتفاوض. يجب على المهندسين الذين يقومون بتقييم خط إنتاج القناة أن يفهموا الخلوص الأفقي، والتداخل الرأسي، والتحكم في التوتر لتحقيق دقة على مستوى الميكرومتر.
الخلوص هو المتغير الأكثر أهمية: يعد الخلوص الأفقي للسكين هو التعديل الأكثر أهمية لتحسين جودة حافة الشق؛ ويجب إعادة حسابه لكل تغيير في سمك الملف وقوة الشد.
دقة الأدوات تملي العرض: يعتمد تحقيق عرض الملف الدقيق (أحيانًا ضيقًا يصل إلى 0.200 بوصة) على تكديس الفواصل والحشوات المُشكَّلة آليًا وفقًا لتفاوتات الميكرومتر، مما يؤثر بشكل مباشر على موثوقية معالجة موصل قضيب التوصيل النهائي.
التحكم في التوتر يمنع العيوب: تعد مزامنة أنظمة شد آلة فك اللفة، ورأس القطع، وآلة إعادة اللف أمرًا بالغ الأهمية لتجنب مشاكل الملف المشقوق مثل الحدبة وموجة الحافة.
يعد التكامل النهائي أمرًا بالغ الأهمية: تؤثر جودة الحافة المشقوقة بشكل مباشر على فعالية آلة تشكيل الفيلم العازل؛ تعمل إعدادات الحز الأوتوماتيكية عالية الصلابة على تقليل خطر فشل العزل في قناة النقل النهائية.
تعتبر التفاوتات المقبولة لعرض شرائح النحاس والألومنيوم في التصنيع القياسي ضيقة للغاية. تتطلب معايير الصناعة عادةً تفاوتات العرض التي تتراوح حول +/- 0.005 بوصة. يتطلب تحقيق ذلك معدات صلبة وإعدادات أدوات لا تشوبها شائبة. يؤدي أي انحراف يتجاوز هذه العتبة إلى حدوث أخطاء مضاعفة عندما يتم تكديس موصلات متعددة داخل مبيت قناة الناقل المضغوط. لا يمكنك إصلاح حافة شق سيئة في اتجاه مجرى النهر؛ يجب تحديد الجودة لحظة مرور المادة عبر السكاكين الدوارة.
تمتد المتطلبات الأساسية لحالة الحافة إلى ما هو أبعد من قياسات العرض البسيطة. تنتج عملية الحز الناجحة الحد الأدنى من ارتفاع الثقب، والغياب المطلق لموجة الحافة، وعدم وجود حدبة. يقوم المشغلون بتقييم حافة الشق من خلال فحص نسبة منطقة القص إلى منطقة الكسر. ستنتج الآلة التي تم ضبطها بشكل صحيح حافة تبلغ حوالي ثلث منطقة القص اللامعة وثلثي منطقة الكسر الباهتة. إذا كانت منطقة القص كبيرة جدًا، فهذا يعني أن السكاكين تعمل بجهد كبير، مما يشير إلى عدم كفاية الخلوص. إذا كانت منطقة الكسر هي المهيمنة وبدت الحافة ممزقة، فإن الخلوص يكون فضفاضًا للغاية.
قم بإطار هذه المعايير كمقاييس التقييم الأولية عند تدقيق عمليات الحز الموجودة. يجب على فرق المشتريات استخدام هذه المعايير الصارمة عند شراء معدات جديدة. إن الآلة التي لا تستطيع تلبية هذه المتطلبات الأساسية باستمرار ستؤدي إلى اختناق منشأة الإنتاج بأكملها وتضخيم تكاليف الخردة. يجب أن يكون فنيو الورشة مجهزين بمقارنات بصرية وميكرومترات رقمية للتحقق من ظروف الحافة هذه في بداية كل تشغيل ملف رئيسي جديد.
جودة الحافة المشقوقة تحدد بشكل مباشر أداء وموثوقية آلة تشكيل الفيلم العازل . تقوم عملية العزل بتغليف الموصلات في طبقات عازلة واقية، وعادةً ما تستخدم مايلر، أو طلاءات الإيبوكسي، أو PVC المنكمش بالحرارة. إذا كانت حواف الموصل خشنة أو تتميز بوجود نتوءات واضحة، فإن عملية التغليف تصبح معيبة بطبيعتها. تسمح الحواف الناعمة للفيلم بالالتفاف بإحكام وبشكل موحد دون احتجاز الهواء أو نقاط الضغط الميكانيكية.
نتوءات حادة تثقب طبقات العزل الكهربائي بسهولة. غالبًا ما تمر هذه الثقوب الدقيقة دون أن يلاحظها أحد خلال مرحلة الفحص البصري. يصبح الفشل واضحًا فقط أثناء اختبار تحمل العزل الكهربائي النهائي (اختبار القدرة العالية). في تلك المرحلة، ستكشف اختبارات الجهد العالي عن الدوائر القصيرة، مما يؤدي إلى اختبارات فاشلة، ومواد ملغاة، وإعادة صياغة يدوية باهظة الثمن. إن منع هذه الثقوب في مرحلة الحز من خلال الحفاظ على تفاوتات ضيقة للنتوءات يعد أكثر كفاءة بكثير من تشخيص فشل العزل في قنوات النقل المجمعة بالكامل.
يضمن عرض الملف المتسق تركيبًا موحدًا داخل الهيكل النهائي. تعتمد أنظمة القنوات الناقلة على التباعد الدقيق بين المراحل للحفاظ على المعاوقة المناسبة وقنوات التبريد. تؤدي الاختلافات في عرض الموصل إلى تعطيل هذا التباعد، مما يجبر الفنيين على إجراء إعادة صياغة يدوية أثناء التجميع النهائي أو استخدام الحشوات المفرطة. يؤدي القطع الدقيق إلى التخلص من عملية إعادة العمل هذه، مما يؤدي إلى تبسيط سير عمل التجميع بالكامل وضمان تلبية المنتج النهائي لجميع الشهادات الحرارية والكهربائية.
يحدد الخلوص الأفقي الفجوة المادية بين السكاكين الدوارة العلوية والسفلية. ويظل هو المتغير الوحيد الأكثر أهمية في عملية الحز بأكملها. تحدد هذه الفجوة كيفية قص المادة وكسورها أثناء مرورها عبر الأدوات. إن الحصول على هذا الإعداد بشكل صحيح يحدد جودة الحافة المقطوعة وعمر الأدوات.
حساب الخلوص الأفقي على أساس صارم على سمك المادة وقوة الشد. بالنسبة للمواد غير الحديدية مثل النحاس والألومنيوم، تتراوح الفجوة المثالية عادة من 7% إلى 10% من سمك المادة. تتطلب السبائك الأكثر صلابة ودرجات الحرارة العالية خلوصًا أكثر إحكامًا لإجبار القص، بينما تحتاج المواد الأكثر ليونة والناعمة إلى فجوات أكبر قليلاً للكسر بشكل نظيف دون تمزق أو تلطيخ عبر حافة السكين.
الإعدادات غير الصحيحة تؤدي إلى عيوب فورية وواضحة. يؤدي الخلوص الزائد إلى تدحرج المادة فوق حافة السكين، مما ينتج عنه نتوءات ثقيلة ونصف قطر حافة واضح. تمنع الخلوص غير الكافي الكسر النظيف، مما يتسبب في القص الثانوي. يبدو القص الثانوي وكأنه قطع مزدوج على حافة المادة. فهو يعمل على تسريع تلف الأدوات، ويولد غبارًا معدنيًا زائدًا، ويزيد من استهلاك الطاقة لمحركات الدفع بينما تكافح الماكينة لفرض القطع.
نوع المادة | المزاج / الحالة | الخلوص الموصى به (% من السُمك) | خاصية الحافة الأولية |
|---|---|---|---|
النحاس (C11000) | نصف صعب | 8% - 9% | تنظيف 1/3 القص، والحد الأدنى من لدغ |
النحاس (C11000) | ميت لينة | 9% - 10% | عرضة للانقلاب إذا كان ضيقًا جدًا |
الألومنيوم (6101) | مزاج T6 | 7% - 8% | منطقة كسر حادة، ليونة منخفضة |
الألومنيوم (1350) | يا مزاج | 9% - 11% | يتطلب فجوة أكبر لمنع التلطيخ |
تعمل وظيفة الخلوص العمودي، والتي يشار إليها غالبًا بالتداخل أو الاختراق، على إكمال كسر المادة. إنه يحدد مدى عمق اختراق السكين العلوي للسكين السفلي. يضمن التداخل المناسب انتقال منطقة القص بسلاسة إلى منطقة الكسر، وفصل خيوط الشق بشكل نظيف دون ثني الشريط الإجمالي.
اضبط الخلوص الرأسي عن طريق تحريك الشجرة العلوية بالنسبة إلى الشجرة السفلية. يجب على المشغلين مراعاة كل من صلابة المادة وسمكها عند ضبط هذه المعلمة. الهدف هو تطبيق قوة كافية للأسفل لبدء الكسر دون سحق حافة الموصل أو إدخال القوس والنشاب في الشريط المشقوق.
تملي الحقائق التشغيلية أساليب مختلفة لأجهزة قياس مختلفة. تتطلب المواد الرقيقة بشكل عام تداخلًا إيجابيًا، حيث تتقاطع السكاكين فعليًا لضمان الانفصال. غالبًا ما تتطلب المواد السميكة تداخلًا سلبيًا. في سيناريوهات التداخل السلبي، لا تتقاطع السكاكين؛ وبدلاً من ذلك، يقومون بقرص المادة بما يكفي للاستفادة من آليات الكسر الطبيعية الخاصة بها لإكمال عملية الفصل. سيؤدي فرض تداخل إيجابي على قضبان النحاس السميكة إلى تحطيم السكاكين الدوارة على الفور وتدمير محامل الشجرة.
يؤدي تشغيل الخلوصات الأكثر إحكامًا بشكل عام إلى تحسين جودة الحافة، مما ينتج عنه قص أنظف ونتوءات أصغر. ومع ذلك، فإن هذا النهج يسرع من تآكل سكاكين الحز. تزيد الفجوات الضيقة من الاحتكاك والقوى الجانبية المؤثرة على الأدوات، مما يتطلب شحذًا واستبدالًا أكثر تكرارًا. في كل مرة يتم فيها شحذ السكين، يتناقص قطرها الخارجي، وهو ما يجب أخذه في الاعتبار في برنامج التحكم الخاص بالجهاز للحفاظ على مزامنة سرعة الخط المناسبة.
يجب على مديري المرافق تقييم هذه المقايضات التشغيلية. يعد تعظيم جودة الحافة أمرًا بالغ الأهمية بالنسبة للموصلات الكهربائية، ولكن تكاليف الأدوات المفرطة يمكن أن تؤدي إلى تآكل الفوائد الاقتصادية للتقطيع الداخلي. يتطلب العثور على التوازن الأمثل مراقبة دقيقة لحالة الحافة على مدار عمر إعداد الأدوات ووضع حدود صارمة لارتفاع الأزيز قبل سحب الأدوات لإعادة الطحن.
خفف من تآكل الأدوات من خلال استخدام سكاكين الكربيد المتميزة بدلاً من الفولاذ القياسي لأداة D2. يحافظ الكربيد على حافته لفترة أطول بكثير في ظل ظروف الخلوص الضيقة، خاصة عند معالجة المواد الكاشطة. بالإضافة إلى ذلك، يساعد تطبيق أنظمة ضبط الخلوص الآلي في الحفاظ على الإعدادات المثالية ديناميكيًا، وتحقيق التوازن بين جودة الحافة الفائقة وعمر الأدوات الممتد.
تتطلب العملية المادية لتثبيت الشفرات بروتوكولات صارمة وموثقة. يجب على المشغلين التعامل مع السكاكين الدوارة بحذر شديد لمنع التقطيع الدقيق العرضي للكربيد أو الحواف الفولاذية للأداة. ستنقل شريحة مجهرية مثبتة على سكين القطع عيبًا مستمرًا على طول ملف الشق بالكامل، مما يجعل آلاف الأقدام من النحاس غير صالحة للاستخدام في تطبيقات الجهد العالي.
استخدم عربات الأدوات المتخصصة وأكمام المناولة أثناء جميع عمليات التبديل. لا تسمح أبدًا بوضع السكاكين مباشرة على الأرضيات الخرسانية أو مناضد العمل الفولاذية. تحمي المعالجة الصحيحة حواف القطع الدقيقة وتضمن بقاء الأدوات نظيفة بين فترات الإنتاج. عند بناء مجموعة الأدوات، يجب على المشغلين اتباع تسلسل دقيق لضمان بقاء الشجرة متوازنة.
افحص عمود الشجرة المكشوف بحثًا عن أي علامات أو نتوءات أو شحوم متبقية يمكن أن تؤدي إلى التخلص من محاذاة الأدوات.
قم بتحريك الفواصل الداخلية على العمود، وتحقق من أبعادها بالميكرومتر قبل التثبيت.
قم بتثبيت السكاكين الدوارة وحلقات التقشير المطاطية، مع التأكد من أن حواف القطع تواجه الاتجاه الصحيح لزاوية القص المطلوبة.
قم بتطبيق عزم الدوران المحدد بالضبط على صامولة الشجرة الخارجية باستخدام مفتاح عزم الدوران المُعاير لتثبيت المكدس في مكانه.
تعد مواصفات عزم الدوران لجوز الشجرة أمرًا بالغ الأهمية أثناء التثبيت. يمكن أن يؤدي الإفراط في الشد إلى تشويه الفواصل، وضغط حلقات المطاط بشكل غير متساوٍ، وتغيير الخلوص الأفقي. يسمح التشديد السفلي للسكاكين بالتحرك أفقيًا أثناء التشغيل، مما يؤدي إلى تدمير جودة الحافة وربما إتلاف مسار مفتاح الشجرة.
يتطلب تحقيق عرض قطع ضيق للملفات تكديس السكاكين الدوارة، وحلقات تجريد مطاطية، وفواصل فولاذية على الشجرة. يمكن لعملية التراص هذه تحقيق عرض ضيق يصل إلى 0.200 بوصة. تحدد دقة هذه المكدس بشكل مباشر العرض النهائي للموصل. أي خطأ في المكدس يترجم مباشرة إلى خطأ في عرض شريط التوصيل.
اجمع بين الفواصل القياسية والحشوات الرفيعة للغاية لضمان عرض الشريط الدقيق. قد يستخدم الإعداد النموذجي فاصل 2 بوصة، وفاصل 0.5 بوصة، وفاصل 0.005 بوصة لطلب البعد الدقيق المطلوب. ونظرًا لأن هذه الفواصل مُصنعة وفقًا لتفاوتات الميكرومتر، فإن العرض التراكمي للمكدس يمكن التنبؤ به بدرجة كبيرة، بشرط الحفاظ على المكونات في حالة ممتازة.
حافظ على النظافة المطلقة أثناء عملية إعداد الأدوات. يجب أن يفهم المشغلون أن ذرة واحدة من الغبار أو طبقة رقيقة من زيت الماكينة على المباعد يمكن أن يصل سمكها إلى 0.0005 بوصة. في حين أن هذا يبدو لا يكاد يذكر، فإن إعداد الحز النموذجي قد يتطلب تكديس أربعين فاصلًا فرديًا عبر الشجرة. إذا كان كل مكون يحتوي على طبقة مجهرية من الحطام، فإن هذا الخطأ يتراكم عبر المكدس، مما يؤدي إلى عرض نهائي للملف خارج نطاق التسامح. يجب على الفنيين مسح كل فاصل ورقائق وسكين دوارة بقطعة قماش خالية من الوبر مباشرة قبل وضعها على عمود الشجرة.
خطوة الإعداد | عنصر العمل | طريقة التحقق |
|---|---|---|
فحص المكونات | افحص السكاكين والفواصل للتأكد من عدم وجود رقائق أو نتوءات | الفحص البصري واختبار سحب الأظافر |
تنظيف | امسح جميع المكونات بقطعة قماش خالية من الوبر ومذيب | فحص بصري للقفاز الأبيض قبل التراص |
قياس المكدس | تحقق من إجمالي عرض المكدس قبل ربط الجوز | الفرجار الرقمي أو الميكرومتر ذو السعة الكبيرة |
تطبيق عزم الدوران | تشديد الجوز الشجرة لمواصفات OEM | مفتاح عزم الدوران معايرة |
يتضمن انحراف الشجرة الانحناء الجسدي للعمود تحت الحمل. إنه يشكل خطرًا رئيسيًا عند قطع الملفات الرئيسية العريضة أو السميكة من النحاس أو الألومنيوم. عندما ينحني الشجرة، يزداد الخلوص الأفقي في مركز العمود، في حين يظل الخلوص عند الحواف ضيقًا. وهذا يخلق بيئة قطع متغيرة عبر ملف رئيسي واحد.
يغير هذا الانحراف معلمات القطع الفعالة عبر عرض الماكينة. ستظهر الخيوط المقطوعة بالقرب من مركز الشجرة نتوءات ثقيلة وانقلاب الحافة بسبب زيادة الفجوة، بينما سيتم قطع الخيوط القريبة من الدعامات الخارجية بشكل نظيف. تعد إدارة هذا الانحراف أمرًا بالغ الأهمية لتحقيق جودة متسقة عبر جميع الخيوط المشقوقة.
تخفيف الانحراف من خلال تقييم واستخدام ميزات المعدات المحددة. توفر دعامات الشجرة الخارجية الصلابة اللازمة ويجب تثبيتها بشكل آمن في مكانها قبل بدء القطع. تقاوم أقطار الشجرة المتزايدة قوى الانحناء بشكل أفضل من الأعمدة الرقيقة. يمتص إطار الماكينة الصلب شديد التحمل الاهتزازات ويحافظ على توازي العرش بشكل مثالي تحت أحمال القطع الثقيلة. إذا استمر الانحراف، فقد يحتاج المشغلون إلى تقليل عدد القطع في كل تمريرة أو تقليل سرعة الخط.
يعمل الشد الخلفي الناتج عن أداة فك اللفة والشد الارتدادي معًا للحفاظ على شريط مسطح من خلال رأس الحز. يمنع التوتر المناسب المادة من التجول بشكل جانبي عند دخولها إلى السكاكين. كما أنه يضمن أيضًا إعادة لف الخيوط المشقوقة بإحكام وبشكل موحد على أسطوانة إعادة اللف، مما يمنع الملفات المتداخلة التي تشكل خطرًا على التعامل مع الرافعة الشوكية أو الرافعة العلوية.
اضبط معلمات التوتر بعناية لتبقى أقل من قوة خضوع المادة. سيؤدي تطبيق الكثير من التوتر إلى تمدد المادة، مما يتسبب في ترقق الموصل بشكل موضعي. يؤدي هذا الترقق إلى تغيير مساحة المقطع العرضي للقضيب، مما يؤثر سلبًا على قدرته على حمل التيار ويزيد من المقاومة الكهربائية. يؤدي التمدد أيضًا إلى إحداث ضغوط داخلية تؤدي إلى اعوجاج القضيب أثناء عمليات التثقيب أو الثني في اتجاه مجرى النهر.
تزويد المشغلين بإطار واضح لضبط التوتر على أساس السبائك والمقياس. يتطلب الألومنيوم توترًا أقل بكثير من النحاس لمنع التمدد. يضمن التحكم المناسب في التوتر ثبات الأبعاد بدءًا من الملف الرئيسي وحتى نهاية شق اللف النهائي. توفر حوامل التوتر الهوائية تحكمًا أكثر دقة بكثير من منصات الاحتكاك الميكانيكية القديمة.
قم بتقييم خيارات تكوين محرك الأقراص بناءً على خصائص المواد وسمكها. يستخدم الحز بالسحب جهاز الارتداد لسحب المواد من خلال السكاكين ذات العجلات الحرة. تعمل هذه الطريقة بشكل جيد مع المقاييس الرقيقة. يعمل الحز المدفوع على تشغيل السكاكين مباشرة، وهو أمر ضروري غالبًا للموصلات الأكثر سمكًا وأثقل لمنع المواد من الانزلاق أو التوقف في رأس الحز.
يجب أن يتكيف تصميم الخط العام مع سلوكيات مادية محددة. نادرًا ما تكون الملفات الرئيسية مسطحة تمامًا؛ تتميز عادةً بتاج بسيط، مما يعني أن مركز الشريط أكثر سمكًا من الحواف. عندما يمر هذا الملف المتوج عبر رأس آلة القطع، يتم إرجاع الخيوط المركزية السميكة إلى أسطوانة إعادة اللف بقطر أكبر قليلاً من خيوط الحافة الرقيقة. نظرًا لأن أسطوانة اللف تدور بمعدل دورة ثابت في الدقيقة، فإن الخيوط المركزية ذات القطر الأكبر تسحب المواد بشكل أسرع من خيوط الحافة.
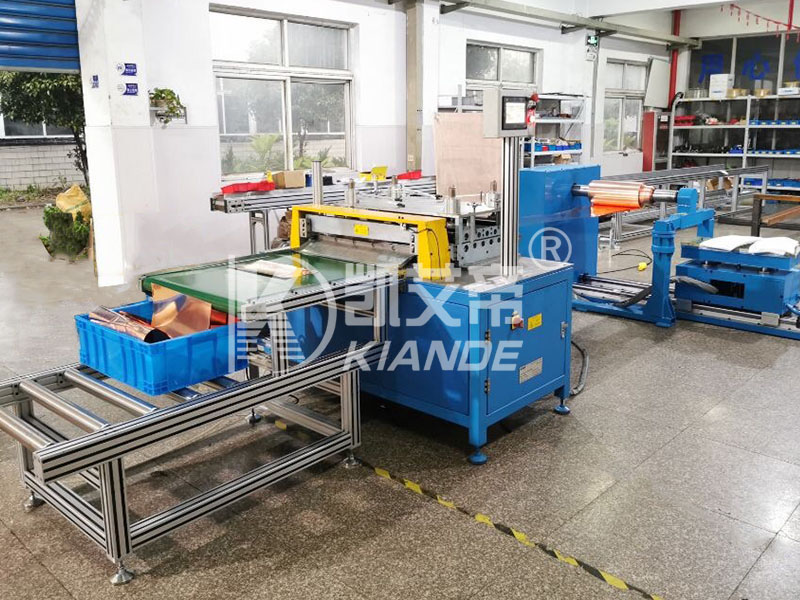
استخدم حفر الحلقات وحوامل الشد لإدارة سرعات اللف التفاضلية هذه. توفر الحفرة الحلقية مساحة مادية لخيوط الحافة ذات اللف الأبطأ لتراكم الركود. وتقوم أجهزة الاستشعار الضوئية بمراقبة عمق هذه الحلقات، مما يضمن عدم ملامسة المادة للأرضية مطلقًا. يقوم حامل الشد بعد ذلك بتطبيق ضغط خلفي موحد على جميع الخيوط قبل أن تصل إلى جهاز الارتداد. يعد هذا التزامن سمة مميزة عالية الجودة لآلة قطع اللفائف ، مما يمنع اللفائف السائبة والتداخل الداخلي.
ترتبط حالات فشل ضبط التوتر والقيادة بشكل مباشر بالعيوب الشائعة في الملف المشقوق. يحدث الحدبة، أو الانحناء الجانبي، عندما يكون الخلوص الأفقي غير متساوٍ أو عندما يتم تطبيق الشد بشكل غير متماثل عبر عرض الشريط. تنتج موجة الحافة من التمدد الموضعي لحواف المادة، غالبًا بسبب السكاكين الباهتة، أو التداخل الرأسي غير المناسب، أو الضغط الزائد من حلقات التجريد.
القوس والنشاب، وهو انحناء طولي عبر عرض الشريط، ينبع عادةً من توتر أداة الارتداد المفرط جنبًا إلى جنب مع قطر أسطوانة الارتداد الصغيرة. يتيح التعرف على هذه العيوب على الفور للمشغلين وقف الإنتاج وتصحيح المشكلة الميكانيكية الأساسية قبل إنتاج كميات هائلة من خردة النحاس أو الألومنيوم.
توفير بروتوكولات واضحة لاستكشاف الأخطاء وإصلاحها للمشغلين. يجب أن يعرفوا كيفية ضبط وسادات التوتر، ومحاذاة الأقراص الفاصلة، ووضع الفواصل فوق الإبط لتصحيح هذه العيوب في الوقت الفعلي. يضمن الاستخدام السليم لأدوات الفصل بقاء الخيوط المشقوقة متوازية وعدم تشابكها أثناء عملية الارتداد. سيتم قفل الخيوط المتشابكة معًا على أسطوانة إعادة اللف، مما يتطلب من المشغلين قطع وإلغاء الملف بالكامل يدويًا لإزالته من الماكينة.
اسم العيب | المؤشر البصري | السبب الجذري | الإجراء التصحيحي |
|---|---|---|---|
احدودب | الانحناء الجانبي للشريط | التوتر غير المتكافئ أو إزالة السكين غير المتكافئة | إعادة ضبط وسادات حامل التوتر؛ التحقق من التوازي الشجرة |
موجة الحافة | حواف متموجة وممتدة | السكاكين الباهتة أو التداخل الرأسي المفرط | استبدال السكاكين الدوارة؛ تقليل الاختراق العمودي |
القوس والنشاب | انحناء عبر عرض الشريط | التوتر الارتداد المفرط | تقليل الضغط الهوائي على موقف التوتر |
لدغ ثقيل | نتوء حاد على حافة الشق | التخليص الأفقي المفرط | إعادة حساب وتشديد فجوة السكين الأفقية |
توفر معالجة الملفات الرئيسية الواسعة داخل الشركة وفورات هائلة في التكاليف مع مرور الوقت. إنه يلغي القسط الكبير المدفوع للملفات الضيقة مسبقة الشق والتي يتم الحصول عليها من مراكز الخدمة الخارجية. يؤدي شراء الملفات الرئيسية بكميات كبيرة أيضًا إلى تقليل اختناقات سلسلة التوريد، ويقلل تكاليف الشحن، ويقلل بشكل كبير المهل الزمنية لأبعاد الموصلات المخصصة.
قم بإطار عائد استثمار المعدات حول عدة عوامل تشغيلية رئيسية. يوفر انخفاض تكاليف المواد الخام التأثير المالي الأكثر فورية. تعمل متطلبات المخزون المنخفضة على تحرير مساحة المستودع ورأس المال العامل، حيث لم تعد بحاجة إلى تخزين العشرات من العروض المختلفة سابقة الشق. تتيح أوقات الاستجابة الأسرع لأبعاد قنوات النقل المخصصة للمصنعين الاستجابة بسرعة لمتطلبات المشروع المحددة دون انتظار الموردين الخارجيين.
احسب فترة الاسترداد من خلال مقارنة التكلفة الشهرية لأقساط ما قبل الشق مقابل التكلفة المطفأة لمعدات الحز، مع الأخذ في الاعتبار العمالة المطلوبة لتشغيل الخط. بالنسبة للمنشآت ذات الحجم الكبير التي تعالج آلاف الأرطال من النحاس أسبوعيًا، غالبًا ما يتم تحقيق عائد الاستثمار على خط الحز المخصص خلال أول عامين من التشغيل.
تتطلب إعدادات الأدوات اليدوية التقليدية مهارة مشغل عالية ووقت توقف طويل. يمكن أن يستغرق التغيير الكامل للشجرة على جهاز يدوي عدة ساعات، مما يحد بشكل كبير من إنتاجية الإنتاج. كما أن هذه العملية اليدوية معرضة بدرجة كبيرة للخطأ البشري، مما يؤدي إلى خلوص غير صحيح، وتفاوتات مكدسة، وإلغاء المواد أثناء عمليات القطع في الاختبار الأولي.
تعمل رؤوس القطع الأوتوماتيكية التي يتم التحكم فيها بواسطة CNC على التخلص من هذا الاختناق. تستخدم هذه الأنظمة الروبوتات أو محركات تحديد المواقع الآلية لضبط السكاكين والخلوصات في دقائق. يقوم المشغلون ببساطة بإدخال سمك المادة، ونوع السبيكة، والعروض المطلوبة في لوحة التحكم، وتقوم الآلة بتكوين نفسها بناءً على خوارزميات مبرمجة مسبقًا.
قم بتقييم عائد الاستثمار للأنظمة الآلية بناءً على تكرار التغيير. إذا كانت المنشأة تقوم بتشغيل عدة ملفات ذات عرض مختلف لكل نوبة عمل، فإن الأتمتة ضرورية للحفاظ على الإنتاجية. عامل في انخفاض تكاليف العمالة، وزيادة وقت تشغيل الماكينة، والانخفاض الكبير في الأخطاء البشرية عند تبرير الاستثمار في تكنولوجيا الحز الآلي.
تقييم مرونة المعدات للتعامل مع متطلبات الإنتاج المستقبلية. الآلة التي تم شراؤها اليوم يجب أن تستوعب تصميمات الغد. يتضمن ذلك القدرة على معالجة ملفات رئيسية أوسع، وأجهزة قياس أكثر سمكًا، وتركيبات سبائك مختلفة مع توسع خطوط الإنتاج إلى تصنيفات تيار أعلى.
حدد أبعاد التقييم لقابلية التوسع بعناية. انظر عن كثب إلى الحد الأقصى لسعة الشجرة وحدود الوزن لشياق فك اللفة. تأكد من أن قوة المحرك كافية لسحب المواد السميكة دون توقف أو ارتفاع درجة الحرارة. قم بتقييم نمطية حوامل الشد وبراميل إعادة اللف لضمان إمكانية ترقيتها حسب الحاجة لدعم معالجة موصل قضيب التوصيل النهائي.
الاستثمار في آلة قابلة للتطوير يمنع التقادم المبكر. يوفر الإطار القوي الكبير الحجم ذو قدرة عزم الدوران العالية الأساس اللازم للترقيات المستقبلية، مما يضمن بقاء خط الحز أحد الأصول الأساسية لعقود من الزمن بدلاً من أن يصبح عنق الزجاجة مع زيادة متطلبات الإنتاج.
قم بمراجعة جودة حافة الحز الحالية باستخدام ميكرومتر رقمي ومقارنة بصرية لإنشاء خط أساس لارتفاع الأزيز ونسبة منطقة القص.
قم بتنفيذ بروتوكول المسح والفحص الإلزامي لجميع الفواصل والحشوات والسكاكين الدوارة أثناء كل تغيير للأدوات للتخلص من أخطاء التسامح المكدسة.
قم بالترقية إلى السكاكين الدوارة المصنوعة من الكربيد المتميزة إذا كانت منشأتك تقوم بمعالجة كميات كبيرة من النحاس لإطالة عمر الأدوات والحفاظ على الخلوصات الأفقية الضيقة.
قم بتركيب أنظمة التحكم الآلي في التوتر على وحدة الارتداد وحامل التوتر لديك للتخلص من تخمينات المشغل ومنع عيوب الملف المشقوقة مثل الحدبة والقوس والنشاب.
ج: يعتبر خلوص السكين الأفقي هو الإعداد الأكثر أهمية. إنه يحدد الفجوة المادية بين السكاكين الدوارة العلوية والسفلية. تؤدي الخلوص غير الصحيح مباشرة إلى انقلاب الحافة، والنتوءات الثقيلة، ومناطق الكسر الضعيفة، مما يعرض الموصل بأكمله للخطر ويخاطر بفشل العزل في اتجاه مجرى النهر.
ج: حساب الخلوص الأفقي يعتمد بشكل صارم على سمك المادة وقوة الشد. بالنسبة للمواد غير الحديدية مثل النحاس والألومنيوم، يتراوح الخلوص الأمثل عادة من 7% إلى 10% من سمك المادة. تتطلب الحالات الصعبة فجوات أكثر إحكامًا لإجبار القص النظيف.
ج: مع الأدوات الدقيقة وتكوين الشجرة الصلبة، يمكن للآلة القياسية تحقيق عرض قطع لفائف ضيق يصل إلى 0.200 بوصة. ويتطلب ذلك تكديس الفواصل المجهزة آليًا والحشوات الرفيعة للغاية وفقًا لتفاوتات الميكرومتر مع الحفاظ على النظافة المطلقة أثناء الإعداد.
ج: غالبًا ما ينتج الحدبة، أو الانحناء الجانبي، عن التوتر غير المتساوي عبر الشريط أو الخلوص الأفقي غير الصحيح عبر الشجرة. قم بإصلاحه عن طريق ضبط وسادات التوتر الهوائية، ومحاذاة الأقراص الفاصلة، وضمان وجود فجوات موحدة للسكين عبر مجموعة الأدوات بأكملها.
ج: يتم تصنيع الفواصل والحشوات وفقًا لتفاوتات الميكرومتر الدقيقة. يضمن تكديس الفواصل القياسية بحشوات رفيعة جدًا على الشجرة عرضًا دقيقًا للشريط من خلال وضع السكاكين الدوارة بدقة. أي أوساخ أو زيت على هذه المكونات سوف يؤدي إلى تفاقم وإفساد تحمل العرض.
ج: يستخدم الحز بالسحب جهاز الارتداد لسحب المواد من خلال السكاكين ذات العجلات الحرة، وهو مثالي للمقاييس الرقيقة. يعمل الحز الموجه على تشغيل السكاكين الدوارة مباشرة، مما يوفر القوة الميكانيكية اللازمة لقطع الموصلات الأكثر سمكًا وأثقل دون توقف الخط.

