
تصفح الكمية:0 الكاتب:محرر الموقع نشر الوقت: 2026-10-11 المنشأ:محرر الموقع


تشكل سلامة العزل الأساس المطلق للسلامة التشغيلية في أنظمة التوزيع الكهربائية ذات الجهد العالي. عندما تحمل الموصلات النحاسية أو الألومنيوم تيارات هائلة عبر المنشآت التجارية والصناعية، يجب أن يظل الحاجز العازل خاليًا من العيوب. إن الغلاف العازل غير المتناسق يهدد هذا الحاجز بشكل مباشر. يؤدي التوتر غير المناسب للفيلم إلى خلق فجوات هوائية مجهرية وأخطاء متداخلة ومخاطر تفريغ جزئي شديدة. تؤثر هذه العيوب على طول عمر قناة النقل وتتسبب في كثير من الأحيان في فشل الوحدات المجمعة في معايير الامتثال الصارمة لـ IEC وNEMA أثناء اختبار قبول المصنع الروتيني.
يعتبر التحكم الدقيق في التوتر بمثابة الفارق الأساسي بين عمليات التغليف اليدوية القديمة والأنظمة الآلية الحديثة. يمثل التحول بعيدًا عن الأدوات اليدوية القائمة على الاحتكاك استراتيجية ضرورية لتخفيف المخاطر لأي منشأة تصنيع تنافسية. يعمل التحكم الآلي في التوتر على تحسين إنتاجية المواد، والقضاء على التباين الناتج عن المشغل، وتوسيع نطاق إنتاجية الإنتاج. إن إتقان هذا المتغير الميكانيكي المحدد يضمن أن كل متر خطي من قناة الناقل يوفر أداءً موثوقًا وطويل الأمد للعزل الكهربائي في ظل الأحمال الكهربائية الثقيلة.
موثوقية العزل الكهربائي: يعمل توتر الغشاء المتسق على التخلص من الفراغات الدقيقة والتجاعيد، مما يقلل بشكل مباشر من خطر التفريغ الجزئي وفشل العزل الكهربائي في قناة التوصيل النهائية.
دقة الحلقة المغلقة: تستخدم الأنظمة الآلية الحديثة خلايا الحمل وحلقات التغذية المرتدة التي تعتمد على PLC لضبط التوتر بالمللي ثانية، متفوقة على فرامل الاحتكاك الميكانيكية.
تحسين المواد: يقلل التحكم الآلي في التوتر من قطع الفيلم وتمديده، مما يقلل من هدر المواد الخام (مايلار، نومكس، PVC) بنسبة تصل إلى 15% مقارنة بالطرق اليدوية.
قابلية التوسع وعائد الاستثمار: تعمل الترقية من الأدوات اليدوية إلى آلة تغليف قضبان التوصيل الأوتوماتيكية المتكاملة على توحيد إنتاجية الإنتاج، وإزالة التباين المعتمد على المشغل، وتوفير عائد قابل للقياس على الاستثمار من خلال خفض تكاليف الخردة والعمالة.
عندما تقوم بلف كابل أسطواني، تظل المسافة من مركز الدوران إلى السطح ثابتة. يسحب الفيلم البكرة بمعدل ثابت يمكن التنبؤ به. تقدم قضبان التوصيل واقعًا ميكانيكيًا مختلفًا تمامًا. تتميز بجوانب مسطحة وزوايا حادة بزاوية 90 درجة. عندما يدور رأس التغليف حول قضيب مستطيل من النحاس أو الألومنيوم، فإن الشكل الهندسي يخلق تأثيرًا شديدًا للكامة. تتغير المسافة من مركز الدوران بشكل كبير كل بضعة أجزاء من الثانية.
عندما يلامس الفيلم الجانب المسطح من القضيب، يتباطأ معدل السحب. وبينما يدور الرأس متجاوزًا الزاوية الحادة، تقوم الزاوية بسحب الفيلم بعنف. هذا التسارع المفاجئ يخلق ارتفاعًا هائلاً في التوتر. إذا لم تتمكن الآلة من التعويض على الفور، فإن الفيلم يمتد أو يستقر مباشرة على الزاوية. على العكس من ذلك، عندما يتحرك الرأس للخلف على الجانب المسطح، ينخفض التوتر. بدون تعويض فعال، يتدلى الفيلم، مما يخلق جيوب هوائية بين العزل والمعدن.
تمثل جيوب الهواء هذه السبب الأكثر شيوعًا للتفريغ الجزئي في أنظمة الجهد العالي. الهواء لديه ثابت عازل أقل من العزل الصلب. عند تعرضه لضغط كهربائي عالي، يتأين الهواء الموجود داخل هذه الفراغات المجهرية. يؤدي هذا التأين إلى تآكل العزل المحيط ببطء، مما يؤدي في النهاية إلى حدوث ماس كهربائي كارثي. يتطلب الحفاظ على غلاف مسطح ومحكم تمامًا عبر كل من الشقق والزوايا تدخلًا ميكانيكيًا ديناميكيًا.
يصنف المهندسون التحكم في التوتر إلى معماريات مفتوحة الحلقة ومغلقة الحلقة. تعتمد أنظمة الحلقة المفتوحة على مكابح الاحتكاك الميكانيكية أو قوابض المسحوق المغناطيسي. تقوم بتعيين مستوى مقاومة ثابت، وتقوم الآلة بتطبيق قوة الكبح نفسها بغض النظر عما يحدث عند رأس التغليف. تفشل هذه الأنظمة في مراعاة تأثير الكامة لأشرطة التوصيل المستطيلة. كما أنهم يتجاهلون أيضًا القطر المتغير لبكرة الفيلم مع استنفاد المواد.
تعتمد المرافق الحديثة على أنظمة الحلقة المغلقة لضمان سلامة العزل الكهربائي. تقوم بنية الحلقة المغلقة باستمرار بقياس التوتر الجسدي الفعلي على الفيلم وضبط قوة الكبح في الوقت الفعلي. وهذا يتطلب ثلاثة مكونات أساسية تعمل في تزامن مثالي: أجهزة الاستشعار، ووحدات التحكم، والمحركات.
تعمل خلايا الحمل كآلية الاستشعار الأساسية. تستخدم هذه الأجهزة مقاييس ضغط حساسة للغاية مرتبة في دائرة جسر ويتستون. أثناء انتقال الفيلم فوق أسطوانة متصلة بخلية التحميل، تعمل القوة الميكانيكية لأسفل على تشويه مقياس الانفعال قليلاً. يغير هذا التشوه المقاومة الكهربائية، ويرسل إشارة تناظرية دقيقة إلى وحدة التحكم. تشتمل بعض الآلات أيضًا على بكرات راقصة. تمتص هذه الأذرع المحملة بنابض أو التي يتم التحكم فيها بالهواء المضغوط الصدمات الميكانيكية المفاجئة، مما يوفر حاجزًا ماديًا ضد طفرات التوتر بينما يقوم في نفس الوقت بقياس موضع الويب.
تعمل وحدة التحكم المنطقية القابلة للبرمجة (PLC) كوحدة المعالجة المركزية. فهو يستقبل الإشارات التناظرية من خلايا الحمل آلاف المرات في الثانية. يقوم PLC بتشغيل هذه المدخلات من خلال خوارزمية المشتق التناسبي التكاملي (PID). تقوم حلقة PID بحساب الفرق الدقيق بين التوتر الفعلي المقاس ونقطة ضبط التوتر المستهدفة.
بناءً على هذا الحساب، يرسل PLC أمرًا إلى محرك سيرفو يتحكم في بكرة الفيلم. إذا ارتفع التوتر عند الزاوية، فإن المحرك المؤازر يقلل على الفور من عزم الكبح، مما يسمح للفيلم بالخروج بشكل أسرع. عندما ينخفض التوتر على طول الجانب المسطح، يزيد المؤازرة من عزم الدوران لسحب الفيلم بإحكام. تحدث هذه الدورة بأكملها بالمللي ثانية، مما يضمن ضغطًا موحدًا عبر هندسة قضيب التوصيل بالكامل.
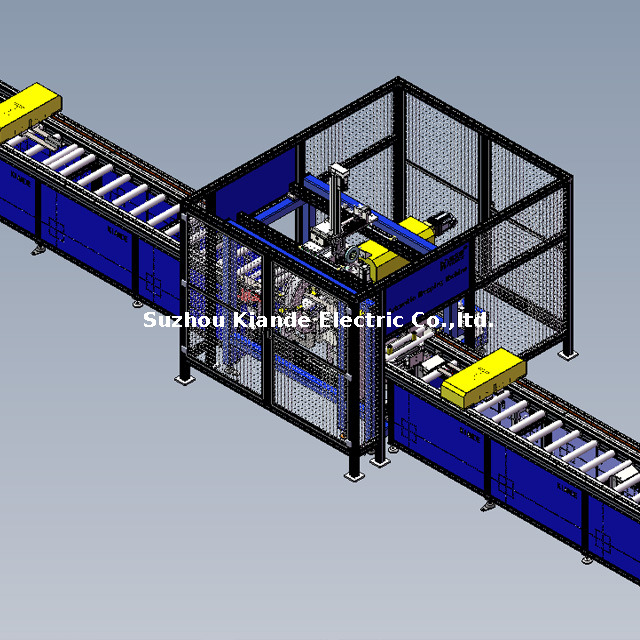
يؤدي الاعتماد على آلة تعبئة القضبان اليدوية إلى تقديم مستويات غير مقبولة من التباين في دورة الإنتاج. تعتمد الآلات اليدوية كليًا على الإحساس الجسدي للمشغل والتقدير البصري. يقوم المشغل بإدارة قرص ميكانيكي لزيادة أو تقليل الاحتكاك على بكرة الفيلم. لا يمكنهم ضبط هذا الاتصال بالسرعة الكافية لتعويض الزوايا أثناء دورة التغليف عالية السرعة.
يضمن هذا النهج الثابت نسب تداخل غير متناسقة. تتطلب قناة التوصيل القياسية تداخلًا بنسبة 50% لضمان قوة عازلة موحدة. عندما يتقلب التوتر، يتجول الفيلم بشكل جانبي عبر الموصل. وقد تنخفض نسبة التداخل إلى 30% في بعض المناطق وترتفع إلى 70% في مناطق أخرى. يؤدي هذا التناقض إلى إنشاء نقاط ضعف موضعية في حاجز العزل.
يؤدي إرهاق المشغل إلى تفاقم هذه القيود الميكانيكية. يتطلب تغليف القضبان النحاسية الثقيلة مجهودًا بدنيًا كبيرًا وتركيزًا شديدًا. مع تقدم التحول، يتباطأ المشغلون بشكل طبيعي ويغفلون العيوب الدقيقة. ترتفع معدلات الخردة نظرًا لفشل الوحدات النهائية في اختبار الجهد العالي الروتيني.
يؤدي الانتقال إلى الآلية لقضبان التوصيل منصة التعبئة إلى إزالة الخطأ البشري من المعادلة. تنفذ المنصات الآلية وصفات شد مبرمجة مسبقًا مع إمكانية التكرار المطلق. إنهم يحافظون على نفس نسبة التداخل وملف التوتر في بداية نوبة صباح يوم الاثنين كما يفعلون في نهاية نوبة بعد ظهر يوم الجمعة.
علاوة على ذلك، توفر الأنظمة الآلية تسجيلاً شاملاً للبيانات. يسجل PLC معلمات التوتر الدقيقة وسرعات الدوران ومقاييس التداخل لكل موصل على حدة. تثبت إمكانية التتبع هذه أنها لا تقدر بثمن أثناء عمليات تدقيق ضمان الجودة أو عند التحقيق في حالات الفشل الميدانية.
ميزة | ماكينة التعبئة اليدوية | منصة التعبئة الآلية |
|---|---|---|
تعديل التوتر | أقراص الاحتكاك الساكن، تعتمد على تقديرات المشغل. | تحكم ديناميكي PID بحلقة مغلقة عبر محركات مؤازرة. |
التعامل مع الزاوية | ارتفاع خطر تمزق الفيلم أو الاستطالة المفرطة. | تعويض عزم الدوران الفوري يمنع الضغط على الزاوية. |
إمكانية التتبع | لا أحد. يعتمد على اختبار العزل الكهربائي في مرحلة ما بعد الإنتاج. | تسجيل بيانات شامل لكل موصل ملفوف. |
معدل الخردة | عالية، خاصة مع الأفلام العازلة الرقيقة أو الرقيقة. | الحد الأدنى، بسبب التطبيق الميكانيكي المتسق. |
تبعية المشغل | يتطلب موظفين ذوي مهارات عالية وخبرة. | يتطلب اختيار وصفة HMI الأساسية ومراقبتها. |
تمتلك المواد العازلة المختلفة خصائص ميكانيكية مختلفة إلى حد كبير. لا يمكنك تشغيل Mylar وNomex وKapton باستخدام نفس إعدادات التوتر. يجب أن تتكيف المعدات مع قوة الشد المحددة والمرونة والاحتكاك السطحي للفيلم المختار.
توفر أفلام البوليستر مثل مايلر خصائص عازلة ممتازة ولكنها تتشوه بسهولة تحت الضغط الميكانيكي المفرط. إذا كان التوتر مرتفعًا جدًا، فإن مايلر يتمدد ويخف. يؤدي هذا التخفيف بشكل مباشر إلى تقليل معدل الجهد لقناة التوصيل النهائية. يتطلب تغليف مايلر خلايا تحميل حساسة للغاية وحلقة PID سريعة الاستجابة لمنع الاستطالة عند الزوايا.
نومكس، ورقة الأراميد، تتصرف بشكل مختلف. أنها تفتقر إلى مرونة مايلر. إذا ارتفع التوتر، فإن نومكس لا يتمدد؛ إنه يستقر ببساطة. ومع ذلك، إذا أصبح التوتر فضفاضًا جدًا، فإن الورق الصلب يتجعد بشدة على طول الجوانب المسطحة من القضيب. تحبس التجاعيد كميات كبيرة من الهواء، مما يضمن فشل التفريغ الجزئي. تتطلب نومكس ملف تعريف توتر ثابت ومتسق للغاية مع عدم التسامح مطلقًا مع الصدمات الميكانيكية المفاجئة.
تتعامل أفلام بوليميد مثل Kapton مع درجات الحرارة القصوى ولكنها تأتي بتكلفة مرتفعة. يؤدي إهدار Kapton بسبب ضعف التحكم في التوتر إلى تدمير هوامش المشروع بسرعة. يتطلب Kapton تحكمًا دقيقًا في التوتر المستدق. مع استنفاد اللفة الباهظة الثمن، يجب على الماكينة ضبط عزم دوران الكبح ديناميكيًا لمراعاة القطر المتقلص، مما يضمن إمكانية استخدام اللفة لأسفل حتى القلب العاري دون قطع الفيلم.
يتطلب إعداد ملف تعريف مادة جديد اتباع نهج منهجي:
قم بقياس العرض الدقيق وسمك لفة الفيلم الجديدة باستخدام الفرجار الرقمي.
أدخل أقصى قوة شد للمادة في شاشة وصفة HMI.
قم بإجراء قسم اختبار قصير للنحاس العاري بنسبة 25% من سرعة الإنتاج القياسية.
افحص الزوايا للتأكد من عدم وجود تمزق دقيق والمسطحات بحثًا عن فجوات الهواء.
اضبط إعدادات كسب PID لزيادة أو تقليل استجابة المؤازرة.
قم بزيادة سرعة التغليف تدريجيًا أثناء مراقبة ردود فعل خلية التحميل على واجهة HMI.
احفظ المعلمات المحسنة كوصفة مقفلة للدفعات المستقبلية.
تتطلب ترقية قدرات العزل لديك النظر في سير عمل التصنيع بالكامل. آلة تغليف بسبار الأوتوماتيكية لا تعمل بشكل منفصل. يجب أن تتم مزامنتها بشكل مثالي مع العمليات الأولية والنهائية لزيادة الإنتاجية إلى أقصى حد.
عند المنبع، يجب أن يصل النحاس أو الألومنيوم العاري إلى رأس التغليف بشكل مستقيم تمامًا وخالي من النتوءات. سوف تتشقق النتوءات الحادة المتبقية من محطات القطع أو التثقيب عبر طبقة العزل بغض النظر عن مدى تحكمك في التوتر. يجب عليك دمج محطات إزالة الأزيز والتسوية مباشرةً قبل وحدة التغليف.
يجب أن تتواصل أنظمة النقل بسلاسة. يحدد معدل التغذية الخطي للناقل نسبة التداخل للفيلم. إذا تسارع الناقل بينما يحافظ رأس التغليف على عدد دورات ثابت في الدقيقة، فإن التداخل ينخفض. يجب أن يقوم PLC بمزامنة محركات سيرفو الناقل مع محركات سيرفو رأس التغليف. ويضمن هذا التروس الإلكتروني بقاء التداخل مغلقًا بنسبة 50% تمامًا، حتى عندما تصل الماكينة إلى السرعة الكاملة أو تبطئ حتى تتوقف.
يتطلب دمج هذه المعدات في الكامل خط إنتاج Busduct تخطيطًا مكانيًا دقيقًا. أنت بحاجة إلى مساحة أرضية كافية للمشغلين لتحميل بكرات الأفلام الثقيلة بأمان. يجب أن تنتقل ناقلات التغذية الخارجية بسلاسة إلى حجرات اختبار الجهد العالي. سيؤدي أي ربط ميكانيكي أو خدش أثناء هذا التحول إلى إتلاف العزل المطبق حديثًا، مما يجعل التحكم الدقيق في التوتر عديم الفائدة.
حتى مع أنظمة الحلقة المغلقة المتقدمة، سيواجه المشغلون أحيانًا عيوبًا في التغليف. يؤدي تشخيص هذه المشكلات بسرعة إلى منع عمليات الخردة الضخمة. يجب عليك تدريب فريق الصيانة الخاص بك للتعرف على الأعراض الجسدية لفشل التوتر وتطبيق الإصلاحات الميكانيكية أو البرمجية الصحيحة.
تشير لفات الفيلم المتداخلة إلى وجود مشكلة محاذاة خطيرة. عندما تبدو لفة الفيلم مثل تلسكوب مدفوع للخارج، فإن التوتر يسحب بشكل غير متساو عبر عرض الويب. وهذا يعني عادةً أن عمود بكرة الفيلم لم يعد موازيًا تمامًا لرأس التغليف. يجب عليك إعادة ضبط عمود التخزين المؤقت باستخدام مستوى ميكانيكي دقيق والتحقق من بكرات الراقصة بحثًا عن تآكل غير متساوٍ للمحمل.
يشير التجاعيد على طول الجوانب المسطحة لقضيب التوصيل مباشرة إلى عدم كفاية التوتر أو استجابة PID البطيئة. المحرك المؤازر لا يزيد عزم الدوران بالسرعة الكافية بعد تجاوز الزاوية. لإصلاح ذلك، قم بزيادة الكسب النسبي في إعدادات PID عبر HMI. وهذا يجبر المؤازرة على الاستجابة بقوة أكبر لانخفاضات التوتر.
التمزق الدقيق في الزوايا يعني أن التوتر مرتفع جدًا، أو أن الفرامل الميكانيكية ملتصقة. إذا كنت تستخدم ذراعًا راقصًا هوائيًا، فتحقق من منظم ضغط الهواء. سوف يطبق المنظم الخاطئ الكثير من المقاومة. إذا كنت تستخدم نظامًا مؤازرًا بالكامل، فقم بتقليل نقطة ضبط التوتر الإجمالية أو افحص خلية الحمل بحثًا عن انحراف المعايرة.
عادة ما تنبع نسب التداخل غير المتناسقة من انزلاق الناقل بدلاً من رأس التغليف نفسه. إذا انزلق شريط النحاس الثقيل على بكرات المحرك، فإن معدل التغذية الخطي يتقلب. افحص طلاء البولي يوريثين الموجود على عجلات قيادة الناقل. إذا بدا الطلاء مزججًا أو متآكلًا، فاستبدل العجلات لاستعادة الجر المناسب.
تعتمد أنظمة الحلقة المغلقة بالكامل على بيانات الاستشعار الدقيقة. إذا انحرفت المستشعرات عن المعايرة، فسوف يقوم PLC بإجراء تعديلات غير صحيحة على عزم الدوران، مما يؤدي إلى تدمير جودة العزل. يجب عليك تنفيذ بروتوكولات صيانة صارمة وموثقة للحفاظ على تشغيل المعدات ضمن حدود تفاوتات المصنع.
تتطلب خلايا الحمل فحوصات المعايرة كل 90 يومًا. يؤدي الاهتزاز المستمر وتقلبات درجات الحرارة إلى انحراف مقاييس الضغط. يجب على الفنيين تعليق أوزان المعايرة المعتمدة من بكرات خلية الحمل والتحقق من أن واجهة HMI تعرض التوتر المطابق تمامًا. إذا انحرفت القراءة بأكثر من 2%، فيجب عليك إعادة معايرة المستشعر من خلال برنامج PLC.
يشكل الغبار ونشارة النحاس تهديدًا مستمرًا للمكونات الميكانيكية. غبار النحاس موصل للغاية وكاشط. إذا تسللت إلى أجهزة تشفير المحرك المؤازر أو حلقات الانزلاق الموجودة على رأس التغليف، فسوف تتسبب في سلوك غير منتظم وارتفاع مفاجئ في التوتر. يجب على المشغلين نفخ وحدة التغليف بالهواء المضغوط الجاف في نهاية كل نوبة عمل.
افحص بكرات توجيه الفيلم أسبوعيًا. يجب أن تدور هذه الأسطوانات بحرية دون أي مقاومة. إذا توقف المحمل، تصبح الأسطوانة نقطة احتكاك ثابتة، مما يزيد من شد الويب بشكل مصطنع ويتخلص من قراءات خلية الحمل. استبدل أي محامل تبدو خشنة أو تنبعث منها ضوضاء أثناء التشغيل.
يتطلب اختيار المناسبة معدات عزل قنوات النقل تقييم مقايضات ميكانيكية محددة بناءً على أهداف الإنتاج الخاصة بك. تمثل السرعة مقابل دقة التوتر التوازن الأكثر أهمية. تؤدي زيادة عدد الدورات في الدقيقة إلى إنتاجية يومية أعلى. ومع ذلك، يجب أن تحافظ الآلة على تفاوتات شد مشددة دون قطع الفيلم بسرعات عالية. يتطلب التغليف عالي السرعة أوقات مسح PLC فائقة السرعة ومحركات مؤازرة عالية الاستجابة. يجب أن تحدد المنشآت سرعة التغليف المثالية التي تزيد من الإنتاج دون المساس بسلامة العزل الكهربائي.
قم بتقييم النفقات الرأسمالية الأولية مقابل المدخرات التشغيلية طويلة الأجل. تحقق الأنظمة الآلية وفورات هائلة من خلال تقليل هدر المواد الخام. إنها تقلل من متطلبات العمالة المباشرة من خلال السماح لمشغل واحد بإدارة أجهزة متعددة. علاوة على ذلك، فإنها تقلل بشكل كبير من تكرار اختبارات العزل الفاشلة، مما يزيل العملية المكلفة المتمثلة في تجريد قضبان التوصيل المرفوضة وإعادة تغليفها.
النظر في البصمة المادية وتصميم الآلات. يتطلب دمج وحدة تغليف جديدة في خط إنتاج مستمر موجود تخطيطًا مكانيًا دقيقًا. يجب أن تتماشى المعدات بشكل مثالي مع ناقلات التغذية والتغذية الخارجية لمنع الربط الميكانيكي أو خدش النحاس العاري. تأكد من أن تخطيط المنشأة يسمح بمساحة كافية للمشغلين لتحميل بكرات الأفلام الثقيلة بأمان وإجراء الصيانة الروتينية على رؤوس التغليف.
لترقية قدرات التغليف الخاصة بمنشأتك بشكل فعال، قم باتخاذ الإجراءات التالية:
قم بمراجعة معدلات الخردة الحالية لديك وقم بتحليل سجلات فشل العزل الكهربائي الحديثة لتحديد العيوب المرتبطة بالتوتر.
قم بتخطيط البصمة المادية لخط الإنتاج الحالي لديك لتحديد جدوى التكامل للوحدات الآلية.
قم بتوثيق خصائص الشد المحددة وتغيرات سمك المواد العازلة الحالية.
اطلب عرضًا توضيحيًا تقنيًا لأنظمة التحكم في شد الحلقة المغلقة باستخدام ملفات تعريف قضيب التوصيل المحددة لديك.
قم بإنشاء جدول معايرة مدته 90 يومًا لجميع خلايا التحميل والبكرات الراقصة لمنع انحراف المستشعر.
ج: تستخدم الآلة تعديلات التوتر الديناميكية التي تعتمد على المؤازرة. عندما يدور رأس التغليف، تكتشف خلايا الحمل الزيادة المفاجئة في التوتر الناتج عن الزوايا الحادة. يأمر PLC المحرك المؤازر على الفور بتقليل عزم دوران الكبح، مما يمنع تمزق الزاوية مع الحفاظ على الضغط الموحد عبر الجوانب المسطحة.
ج: تستخدم أنظمة الحلقة المفتوحة الاحتكاك الميكانيكي أو مكابح المسحوق المغناطيسي لتطبيق مقاومة ثابتة دون مراقبة التوتر الفعلي للفيلم. تستخدم أنظمة الحلقة المغلقة خلايا الحمل والبكرات الراقصة لقياس التوتر في الوقت الفعلي، وتغذية البيانات إلى PLC الذي يقوم بضبط عزم الدوران المؤازر بشكل فعال للحفاظ على نقاط ضبط دقيقة.
ج: لا. تعتمد الآلات اليدوية على أقراص الاحتكاك الساكنة وتقديرات المشغل. لا يمكنهم ضبط التوتر ديناميكيًا لزوايا قضيب التوصيل أو تقليل أقطار اللفة. يؤدي هذا النقص في الاتساق وإمكانية التتبع إلى تداخل غير متساوٍ، وفجوات هوائية، وارتفاع معدلات فشل العزل الكهربائي.
ج: تتطلب الأفلام المرنة للغاية أو القابلة للتشوه بسهولة أعلى دقة. سوف تتمدد أفلام مايلر الرقيقة (PET) والتفلون وبعض أفلام البوليميد أو تصبح رقيقة أو تنقطع إذا ارتفع التوتر. يتطلب نومكس شدًا دقيقًا لمنع التجاعيد دون تمزيق هيكل ورق الأراميد.
ج: يضمن التوتر المناسب وضع الفيلم بشكل مسطح تمامًا على الموصل مع تداخل دقيق. وهذا يزيل الفراغات الدقيقة والفجوات الهوائية بين الطبقات. تتأين فجوات الهواء تحت الجهد العالي، مما يتسبب في تفريغ جزئي يؤدي إلى تدهور العزل بسرعة ويقلل من قوة العزل الكهربائي الإجمالية.
ج: يتطلب التكامل مطابقة سرعات إنتاجية آلة التغليف مع محطات القطع الأولية والاختبار النهائية. يستخدم المهندسون مصافحة PLC لمزامنة حركات الناقل، مما يضمن دخول قضيب التوصيل إلى رأس التغليف والخروج منه بسلاسة دون ربط ميكانيكي أو خدش.

